アルミニウム部品の表面処理として、
広く使われているのが「アルマイト処理」です。
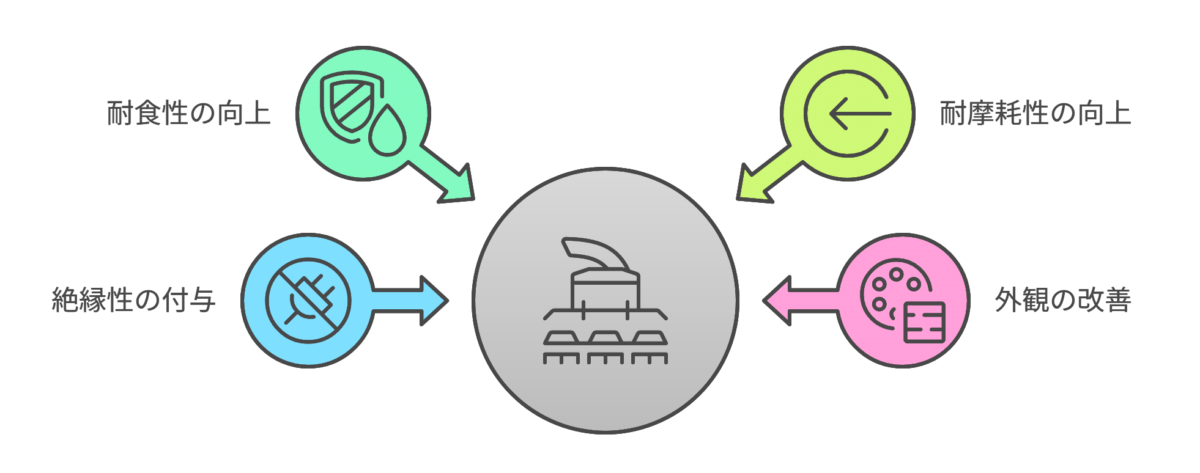
アルマイト処理には、耐食性の向上・表面硬度の向上・電気絶縁性の付与・外観の改善といったメリットがあります。
一方、膜厚による寸法変化や、
材質による仕上がりの違いには注意が必要です。
この記事では、アルマイト処理の基本構造と特性、
適した材質、膜厚管理のポイントを、
機械設計の初心者にもわかりやすく解説します。
アルマイト処理の特性
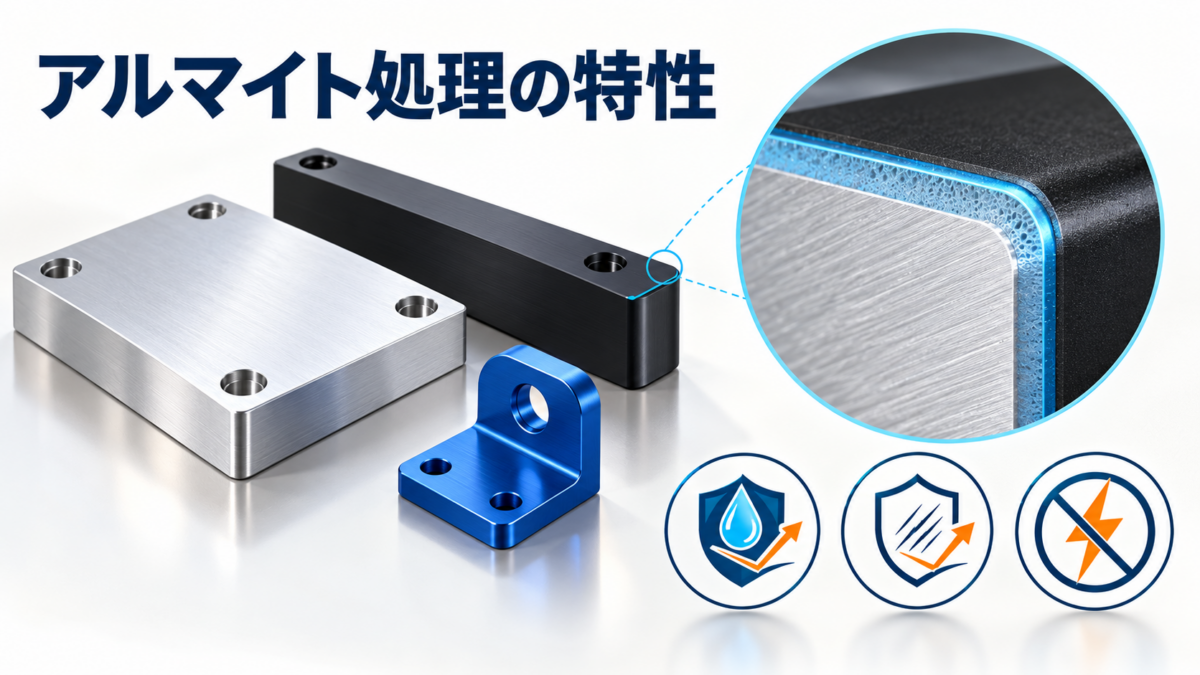
アルマイト処理とは、アルミニウムを電解液に浸し、
電気を流すことで表面に酸化アルミニウムの皮膜(陽極酸化皮膜)を形成する表面処理です。
アルミニウムの表面に別の金属を付着させる「めっき」や、塗料を塗る「塗装」とは仕組みが異なります。アルミニウム自体を酸化させて保護皮膜を作ることが特徴です。
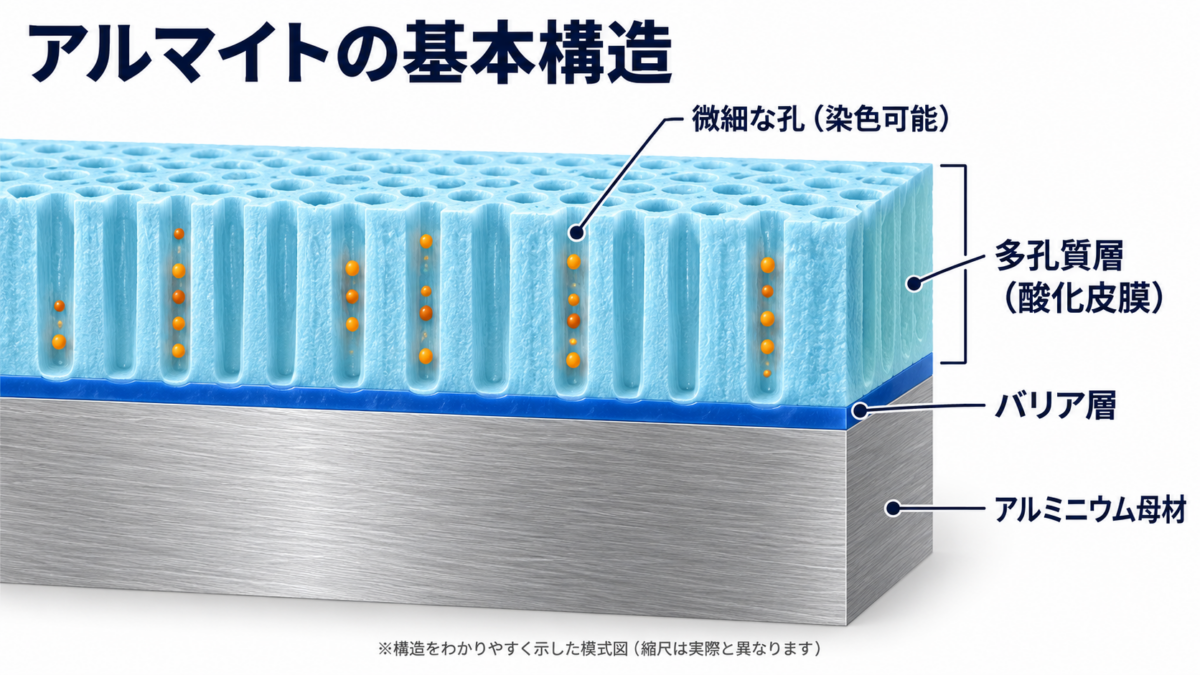
アルマイトの基本構造
一般的な多孔質アルマイト皮膜は、表面側の多孔質層と、
その底部にある薄いバリア層から成り、下にはアルミニウム母材があります。
| 表面からの順番 | 構造 | 主な役割・特徴 |
|---|---|---|
| ① | 多孔質層(酸化皮膜) | 表面を保護する層。微細な孔を利用して染色できる |
| ② | バリア層 | 母材との境界付近にある緻密な酸化皮膜 |
| ③ | アルミニウム母材 | 部品の強度や形状を支える素材 |
多孔質層の微細な孔を利用して黒色や各種カラーに着色できます。
また、必要に応じて封孔処理を行い、孔を閉じることで耐食性や染色皮膜の安定性を高めます。
耐食性の向上
アルミニウムは空気中でも自然に薄い酸化膜を形成しますが、
アルマイト処理では、より厚い酸化皮膜を人工的に形成できます。
これにより、腐食や変色を抑え、部品を長く使用しやすくなります。
特に、一般的なアルマイトでは封孔処理の有無や品質も耐食性に影響します。
ただし、アルマイト処理をすれば、あらゆる環境で腐食しなくなるわけではありません。
強い酸やアルカリ性の薬品、使用条件によっては皮膜が傷む場合があります。
耐摩耗性の向上
アルマイト皮膜はアルミニウム母材より硬いため、
表面の傷つきや摩耗を抑える効果が期待できます。
さらに耐摩耗性を重視する場合は、硬質アルマイト処理が候補になります。
処理条件と材質によって異なりますが、メーカーの施工例では、
一般的なアルマイトが約HV200、硬質アルマイトが約HV350~400と示される場合があります。
ただし、この数値はすべての材質に共通する保証値ではありません。
また、摺動部では相手材、荷重、潤滑の有無なども含めた検討が必要です。
絶縁性の付与
アルミニウム母材は電気を通しますが、
アルマイト皮膜は電気絶縁性を持っています。
そのため、電気機器の筐体や絶縁が必要な部品などにも利用できます。
ただし、絶縁性能は膜厚・皮膜品質・欠陥の有無・使用環境によって変わります。
必要な耐電圧が決まっている場合は、
処理業者と試験条件や保証範囲を確認してください。
また、アース接続面など、
電気的な導通が必要な箇所はマスキングを検討します。
外観の改善
アルマイト処理は、アルミニウムの金属感を活かしながら、
美しい表面に仕上げられることも特徴です。
無着色の仕上げに加え、黒・赤・青・ゴールドなどの着色が可能で、
機械部品だけでなく家電製品や装飾品にも使用されます。
ただし、染色によるカラーアルマイトは、
紫外線や熱によって退色する場合があります。
色味も材質や前処理条件によって変わるため、
外観品質を重視する場合は試作品で確認すると安心です。
アルマイト処理の選定ポイント
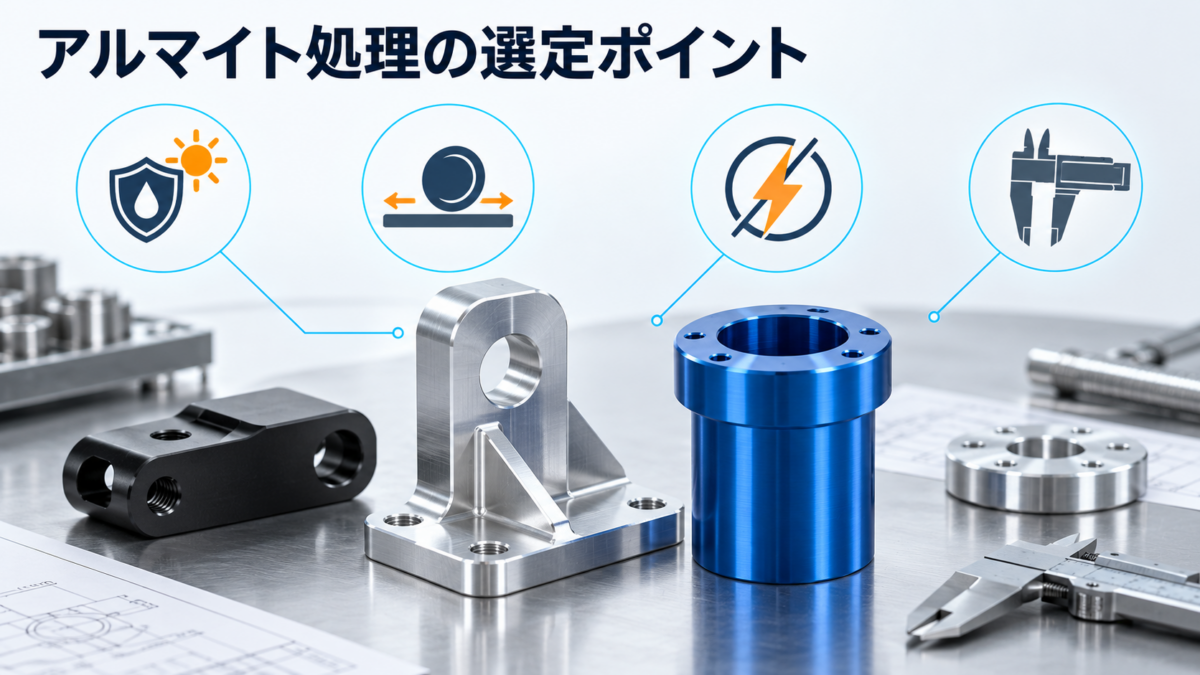
アルマイト処理を選定する際は、耐食性や見た目だけでなく、
使用環境・部品機能・加工精度・コストを総合的に考える必要があります。
使用環境
屋内で使用するカバーやブラケットでは、
一般的なアルマイト処理が有力な選択肢になります。
一方、摩擦が繰り返し発生する部品には、
硬質アルマイトの方が適する場合があります。
注意したいのは、薬品や高温にさらされる環境です。
アルマイト処理によってアルミニウム母材そのものの耐熱性が高くなるわけではありません。
高温で使う部品は、母材の強度低下も別途確認しましょう。
機能要件
部品に必要な性能を明確にしてから、処理方法を選ぶことが重要です。
| 重視する性能 | 検討する内容 |
|---|---|
| 耐食性 | 一般アルマイト、封孔処理、使用薬品との相性 |
| 耐摩耗性 | 硬質アルマイト、摺動条件、封孔処理の要否 |
| 絶縁性 | 膜厚、必要耐電圧、絶縁試験の条件 |
| 外観 | 色、光沢、材質ごとの色ムラ、試作確認 |
| 寸法精度 | 膜厚による寸法変化、処理後寸法、マスキング |
特に精密なはめあい部は、アルマイト処理後に寸法が変化する点に注意してください。
コスト管理
アルマイト処理は、比較的幅広いアルミニウム部品に利用できる表面処理です。
ただし、処理コストは材質・製品寸法・膜厚・色・処理数量によって異なります。
一般的に、硬質アルマイトや特殊な色指定、複雑なマスキング、
厳しい膜厚管理などを要求するとコストが増えやすくなります。
必要以上に厚い皮膜や高い表面硬度を指定せず、
部品に必要な性能を満たす処理を選ぶことがコスト管理のポイントです。
材質の適合性
アルマイト処理は主にアルミニウムおよびアルミニウム合金に使用されます。
同じアルミニウム合金でも、含まれる銅・マグネシウム・ケイ素・亜鉛などの
成分によって、皮膜の硬さ、成長のしやすさ、色味が変化します。
また、一般に「アルマイト」と呼ぶアルミニウムの陽極酸化処理は、
鉄やステンレスにそのまま適用することはできません。
材質に合った表面処理方法を選定する必要があります。
アルマイト処理に適した材質とは?
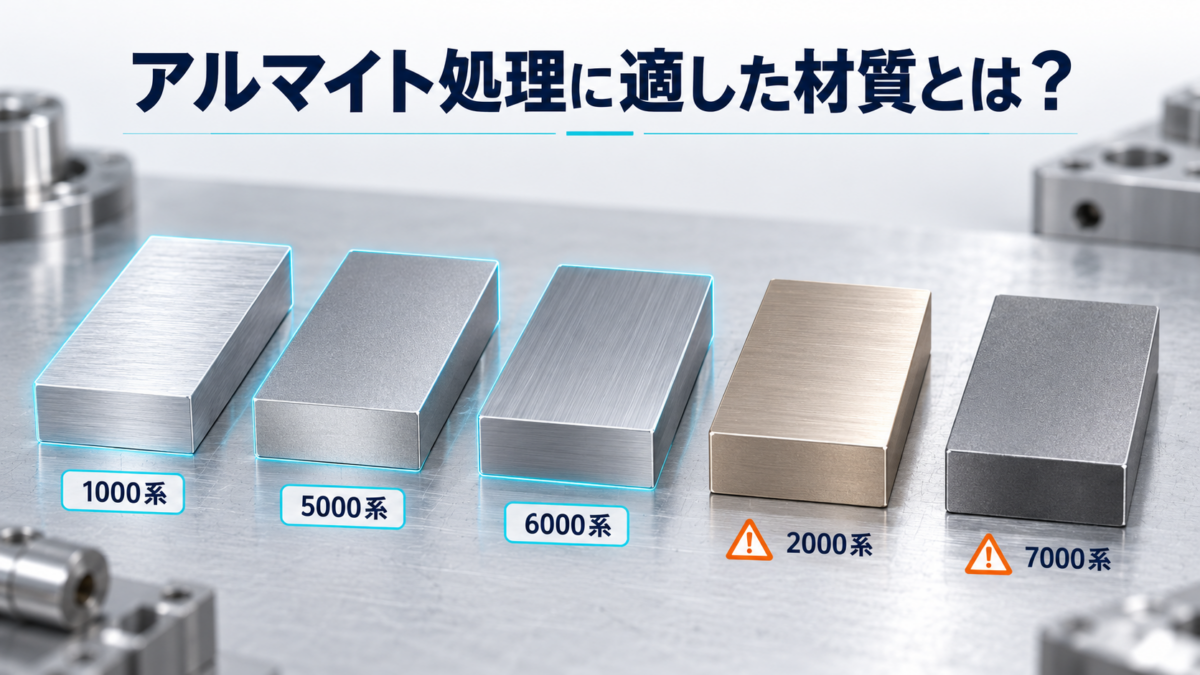
アルマイト処理の仕上がりは、アルミニウムの材質によって異なります。
外観の美しさを重視するのか、強度を重視するのかによって、適した材質も変わります。
アルマイト処理ができるのは基本「アルミ系材料」
一般的なアルマイト処理は、アルミニウムの酸化反応を利用した処理です。
そのため、対象はアルミニウムおよびアルミニウム合金が基本となります。
展伸材だけでなく、アルミ鋳物やダイカスト材にも対応できる場合がありますが、
合金成分や鋳造品質によって処理の難しさが変わります。
アルマイト処理に適した代表的な材質
純アルミニウム(1000系)
純度が高く、比較的均一で透明感のある皮膜が得られやすい材質です。
アルミ合金6000系(A6061・A6063など)
強度・加工性・耐食性のバランスがよく、
機械部品やアルミフレームなどに広く使用されます。
特にA6063は、外観を重視する押出形材などにも多く用いられます。
アルミ合金5000系(A5052など)
マグネシウムを主な合金元素とする系列で、
耐食性と加工性のバランスに優れています。
A5052は汎用性が高く、機械設計でも選定しやすい代表的な材質の一つです。
アルマイト処理で注意が必要な材質
2000系アルミ合金(A2017・A2024など)
銅を多く含む高強度アルミ合金です。
アルマイト処理自体は可能ですが、皮膜品質や外観に影響が出やすく、
一般的なアルミ合金より処理条件の調整が必要な場合があります。
7000系アルミ合金(A7075など)
高い強度を持つアルミ合金で、
アルマイト処理や硬質アルマイト処理も可能です。
ただし、合金成分の影響で皮膜の色や硬さに差が生じるため、
要求性能によっては事前の確認が重要です。
アルミ鋳物・ダイカスト材(AC材・ADC材)
処理可能な場合がありますが、ケイ素などの合金成分や鋳造組織の影響で、
色ムラや皮膜の不均一が生じることがあります。
外観品質や耐食性を重視する場合は、処理メーカーと相談しましょう。
アルマイト処理に適した代表的な材質 まとめ
| 材質 | アルマイトの特徴 | 選定のポイント |
|---|---|---|
| 1000系 | 均一で透明感のある皮膜が得られやすい | 外観重視。ただし母材強度は低め |
| 5000系 | 耐食性が高く、汎用性に優れる | カバー・筐体・板金部品など |
| 6000系 | 強度と外観のバランスが良い | フレーム・ブラケットなど |
| 2000系 | 処理できるが皮膜品質に注意 | 強度優先。事前確認を推奨 |
| 7000系 | 処理できるが条件によって差が出る | 高強度部品。硬質皮膜は仕様確認 |
| 鋳物・ダイカスト | 組成や鋳造状態の影響を受けやすい | 外観や膜厚を試作で確認 |
初心者の方は、まずA5052やA6063などの一般的なアルミ合金から検討し、
必要な強度や外観に応じて材質を選ぶとよいでしょう。
アルマイト処理の膜厚をコントロールする方法について
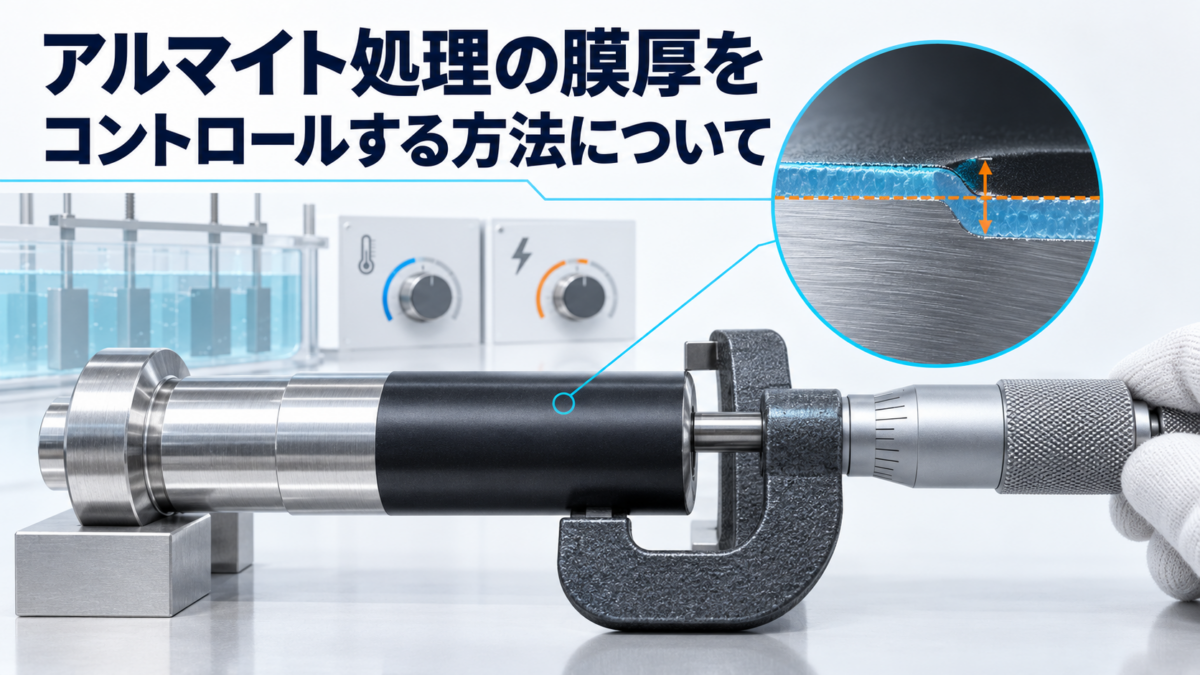
アルマイト処理では、皮膜の厚さによって耐食性・耐摩耗性・絶縁性だけでなく、処理後の部品寸法も変わります。
そのため、膜厚は「厚ければよい」というものではなく、
部品の用途に合わせて設定することが重要です。
アルマイト処理の基本原理
アルマイト処理は、電解液中でアルミニウムを陽極として電気を流し、
表面に酸化皮膜を成長させる処理です。
皮膜はアルミニウム母材を消費しながら形成されるため、
めっきのように膜厚の全量が外側に積み重なるわけではありません。
膜厚をコントロールする主な要因
電解液の種類・濃度
硫酸などの電解液の種類や組成によって、
皮膜の成長速度や性質が変わります。
硬質アルマイトでは、低温の電解液を使用し、
濃度や電流密度などを適切に管理します。
処理時間
一般に処理時間が長くなると皮膜は成長します。
ただし、皮膜の成長速度は一定ではなく、
材質や処理条件によっても変化します。
電流密度
電流密度は、皮膜の成長速度に影響します。
高くすると短時間で厚い皮膜を形成しやすくなりますが、
過度な電流は局所的な発熱や皮膜不良につながる場合があります。
処理温度
電解液の温度も重要な管理項目です。
一般に硬質アルマイトでは低温の電解液が用いられますが、
温度だけで皮膜の硬さや厚さが決まるわけではありません。
アルミニウムの材質
同じ処理条件でも、合金成分によって皮膜の成長や仕上がりが変わります。
特に高強度合金や鋳物では注意が必要です。
電解液の撹拌・冷却
撹拌や冷却は、電解液の温度や濃度の偏りを抑えるために重要です。
ただし、穴の奥や複雑な形状での皮膜の付き方は、
電極配置や部品形状などにも左右されます。
後処理(封孔処理)
封孔処理は、皮膜の微細な孔を閉じて耐食性などを高める処理です。
ただし、硬質アルマイトでは封孔処理により耐摩耗性が低下する場合があります。
摺動部品では、耐食性と耐摩耗性のどちらを優先するか検討しましょう。
膜厚と寸法変化の関係
機械設計で特に重要なのが、
アルマイトの膜厚と仕上がり寸法は同じではないという点です。
一般的な目安では、形成される皮膜の約半分が元の表面より内側に、
残りの約半分が外側に成長します。
例えば、処理前に外径φ20.000mmの軸があり、
膜厚20μmのアルマイト処理を行った場合を考えます。
逆に、φ20.000mmの穴の内面にも
同様の皮膜が均一に形成されたと仮定すると、
処理後の穴径は約φ19.980mmになります。
ただし、これは計算方法を理解するための概算例です。
実際には前処理で素材が減少することや、
材質・穴形状・処理条件によって寸法変化が異なるため、
精密部品は試作や実測による確認が必要です。
特に、軸受のはめあい面、位置決め穴、精密な嵌合部などは、
処理後の仕上がり寸法を基準に検討してください。
膜厚コントロールの具体例
膜厚を調整する際の一般的な考え方は、次のとおりです。
| 管理項目 | 一般的な傾向 | 注意点 |
|---|---|---|
| 処理時間 | 長いほど皮膜が厚くなりやすい | 成長速度は一定ではない |
| 電流密度 | 高くすると成長速度が上がりやすい | 過大な電流は焼けや不良の原因 |
| 処理温度 | 低温は硬質皮膜の形成に適する | 温度だけで硬度は決まらない |
| 材質 | 合金成分で皮膜品質が変わる | 同じ条件でも結果が異なる |
| 撹拌・冷却 | 温度・濃度の偏りを抑える | 複雑形状では膜厚ムラに注意 |
実際の膜厚は、時間や温度だけでは決められません。
必要な性能と膜厚を指定し、具体的な処理条件は処理メーカーと協議するのが基本です。
膜厚コントロールのメリットと注意点
適切な膜厚を指定することで、必要な耐食性・耐摩耗性・絶縁性を確保しながら、
寸法精度やコストとのバランスを取れます。
一方、厚い皮膜を無条件に指定すると、寸法変化が大きくなるほか、
角部の皮膜欠けや処理時間・コストの増加につながる場合があります。
膜厚は用途から逆算して決めることが、設計のポイントです。
図面でのアルマイト処理の指示方法
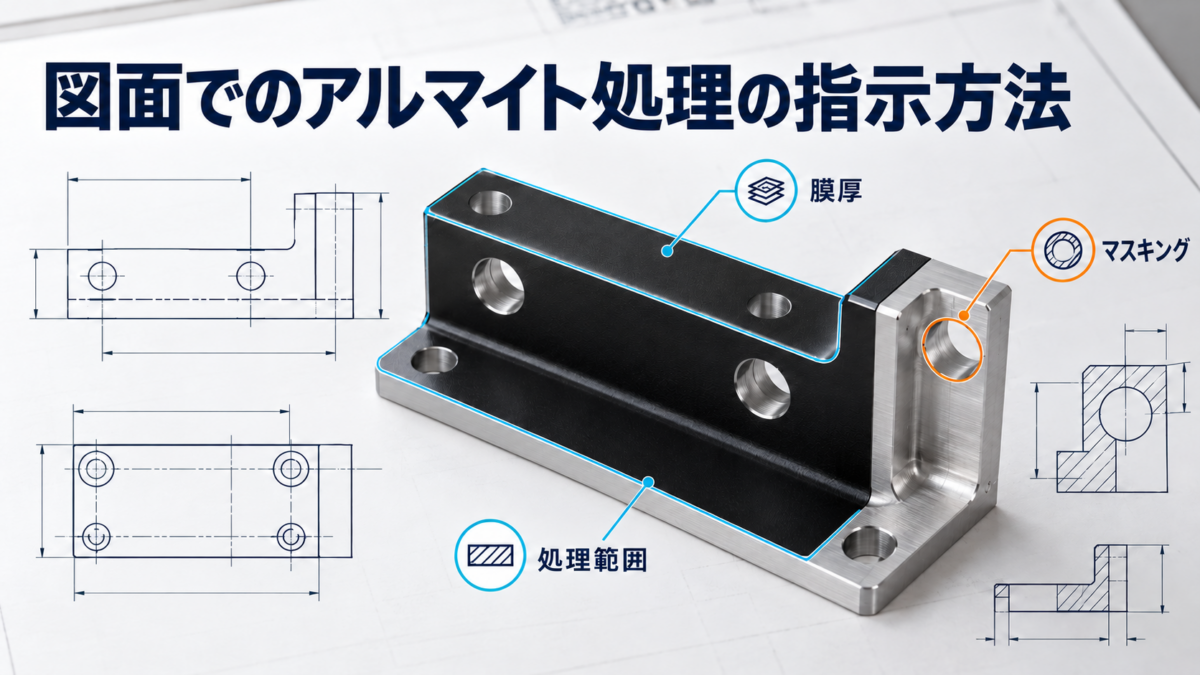
図面に「アルマイト処理」とだけ記載すると、
処理業者によって膜厚や色、封孔処理の考え方が異なる場合があります。
そのため、必要に応じて以下の項目を明確にします。
- 一般アルマイトか硬質アルマイトか
- 必要な膜厚と許容範囲
- 色・光沢などの外観要求
- 封孔処理の有無
- 処理範囲・マスキング範囲
- 処理後に保証したい寸法
例えば、一般的な黒色アルマイトを指定する場合は、
次のような記載が考えられます。
図面指示例(一般アルマイト)
陽極酸化皮膜処理(黒色染色) 膜厚10μm以上 封孔処理あり
図面指示例(硬質アルマイト)
硬質陽極酸化皮膜処理 膜厚30μm 未封孔 指示面に適用
上記は説明用の例であり、実際の仕様は部品の用途と
処理メーカーの対応範囲に合わせて決めてください。
必要に応じて、一般的な陽極酸化皮膜はJIS H 8601、
硬質陽極酸化皮膜はJIS H 8603を参照します。
また、アース接続面や精密なはめあい面など、
アルマイト処理を避けたい箇所は図面上でマスキングを指定します。
まとめ
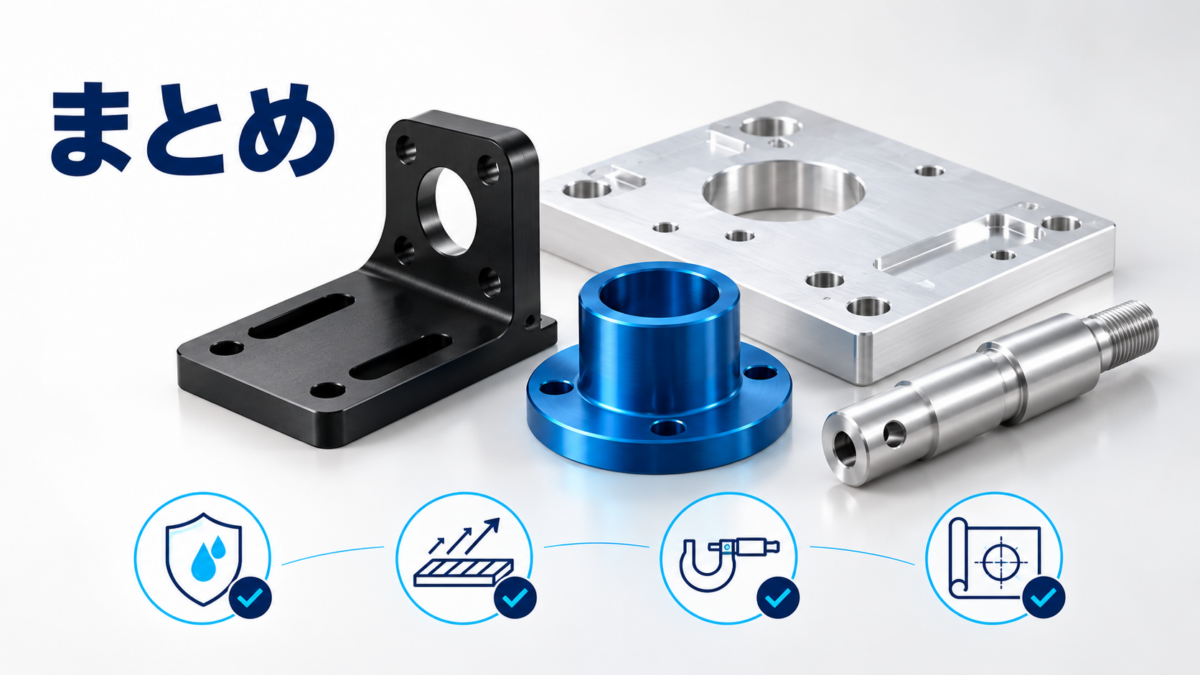
アルマイト処理は、アルミニウム部品の耐食性・表面硬度・絶縁性・外観を改善できる、代表的な表面処理です。
ただし、材質による皮膜品質の違い、封孔処理の有無、膜厚による寸法変化には注意が必要です。
設計時には、次のポイントを意識しましょう。
- 耐食性や外観を重視する場合は、一般アルマイトを検討する
- 耐摩耗性を重視する場合は、硬質アルマイトを検討する
- 使用環境に応じて、封孔処理や耐熱性・耐薬品性を確認する
- 精密部品は膜厚だけでなく、処理後の仕上がり寸法を考える
- 図面では膜厚・色・処理範囲などの要求を明確にする
アルマイト処理は、適切に使えば部品の耐久性と機能性を高められます。
必要な性能と寸法精度を整理したうえで、材質と処理仕様を選定することが大切です。





コメント