ガス窒化処理は、鉄鋼材料の表面を硬くし、
耐摩耗性や疲労強度を高める表面硬化処理です。
シャフトやギヤ、金型など、摩耗や繰り返し荷重を受ける
機械部品に利用されています。
比較的低温で処理できるため、浸炭焼入れなどと
比べて変形を抑えやすいことも特長です。
ただし、
「窒化すれば必ず高硬度になる」
「処理後も寸法が変わらない」
というわけではありません。
材質や熱処理履歴、必要な硬化層の深さによって、
適切な処理条件が変わります。
この記事では、
ガス窒化の特性・適した材質・図面での指示方法・ガス軟窒化との違いを、
機械設計初心者にもわかりやすく解説します。
ガス窒化の特性
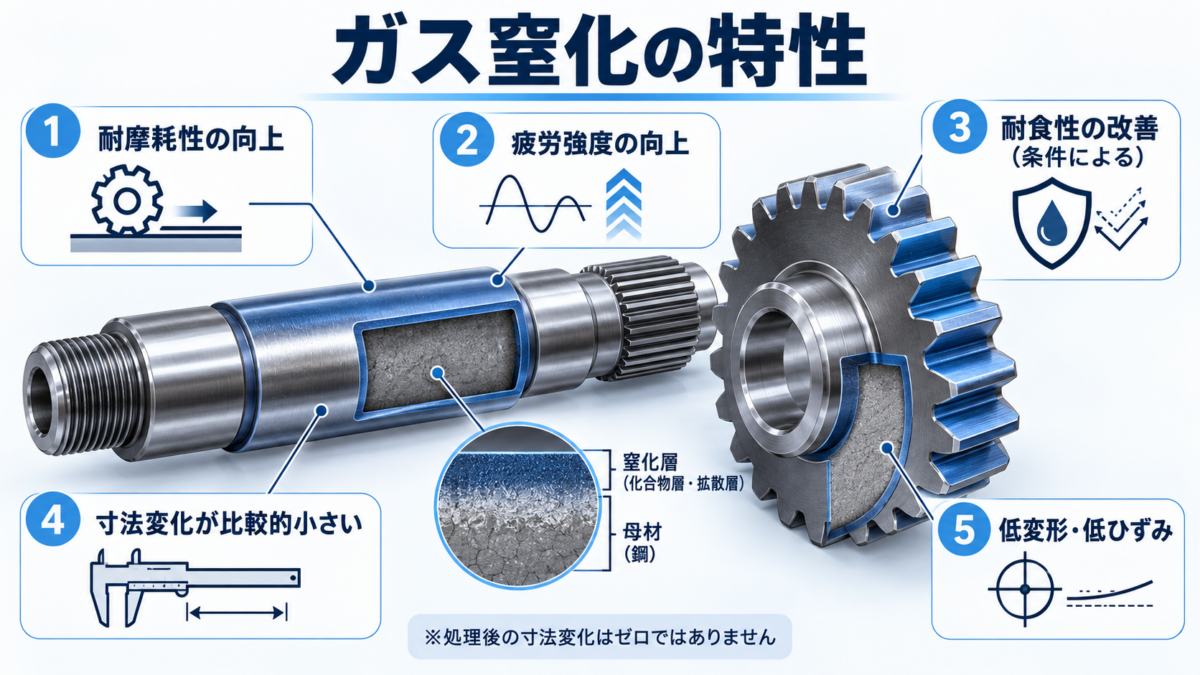
ガス窒化とは、アンモニア(NH₃)を含む処理ガスの中で鋼材を加熱し、
表面から窒素を浸透・拡散させる処理です。
一般的には500~550℃程度の温度域で処理します。
アンモニアが鋼材表面で分解して生じる窒素が材料内部へ浸透し、
表面付近に硬い層が形成されます。
この硬い層が、摩耗や繰り返し荷重に対する部品の性能向上につながります。
耐摩耗性の向上
ガス窒化では、鋼材の表面に窒化鉄などからなる硬い化合物層が形成され、その内部にも窒素が拡散します。
表面が硬くなることで、接触や摺動による摩耗を抑える効果が期待できます。
例えば、シャフト・ギヤ・金型など、他の部品と接触する部分に使用されます。
ただし、実際の耐摩耗性は表面硬さだけでなく、化合物層の状態、荷重、潤滑条件などにも左右されます。
疲労強度の向上
窒素が内部へ拡散して形成される硬化層には、
表面付近を強化する働きがあります。
さらに、処理によって生じる圧縮残留応力などにより、
繰り返し荷重による亀裂の発生を抑える効果が期待できます。
そのため、回転軸やギヤなど、繰り返し応力が発生する機械部品にも利用されています。
ただし、疲労強度の改善量は鋼種や硬化層の深さ、化合物層の状態によって変わります。
耐食性の改善
ガス窒化で形成される化合物層によって、
条件によっては耐食性が向上する場合があります。
ただし、ガス窒化は防錆を主目的とするめっき処理ではありません。
耐食性は材料、化合物層の状態、使用環境によって異なるため、
屋外や水分の多い場所で使用する部品は注意が必要です。
特にステンレス鋼では、一般的な高温の窒化によって
耐食性が低下する場合もあります。
強い防錆性能が必要なときは、酸化処理などの追加処理や、
別の表面処理も含めて検討しましょう。
寸法の安定性
ガス窒化は、浸炭焼入れのような高温加熱・急冷を基本的に必要としないため、比較的変形を抑えやすい処理です。
このことから、寸法精度が求められる機械部品にも採用されています。
ただし、寸法変化がゼロになるわけではありません。
表面付近への窒素の浸透や加熱の影響によって、外径・内径・真円度・平面度などが変化する場合があります。
特に、軸受の取付部や精密なはめあい部では、処理後の完成寸法を基準に公差を検討することが重要です。
低変形・低ひずみ
処理温度が比較的低く、一般に急冷によるマルテンサイト変態を伴わないため、
変形やひずみが小さいことも特長です。
そのため、処理後の追加加工を減らせる場合があります。
ただし、薄肉部品、長尺シャフト、非対称形状の
部品などでは変形が問題になることもあります。
必要に応じて処理前の応力除去や、試作品での寸法確認を行いましょう。
ガス窒化の基本構造|化合物層・拡散層・母材の違い
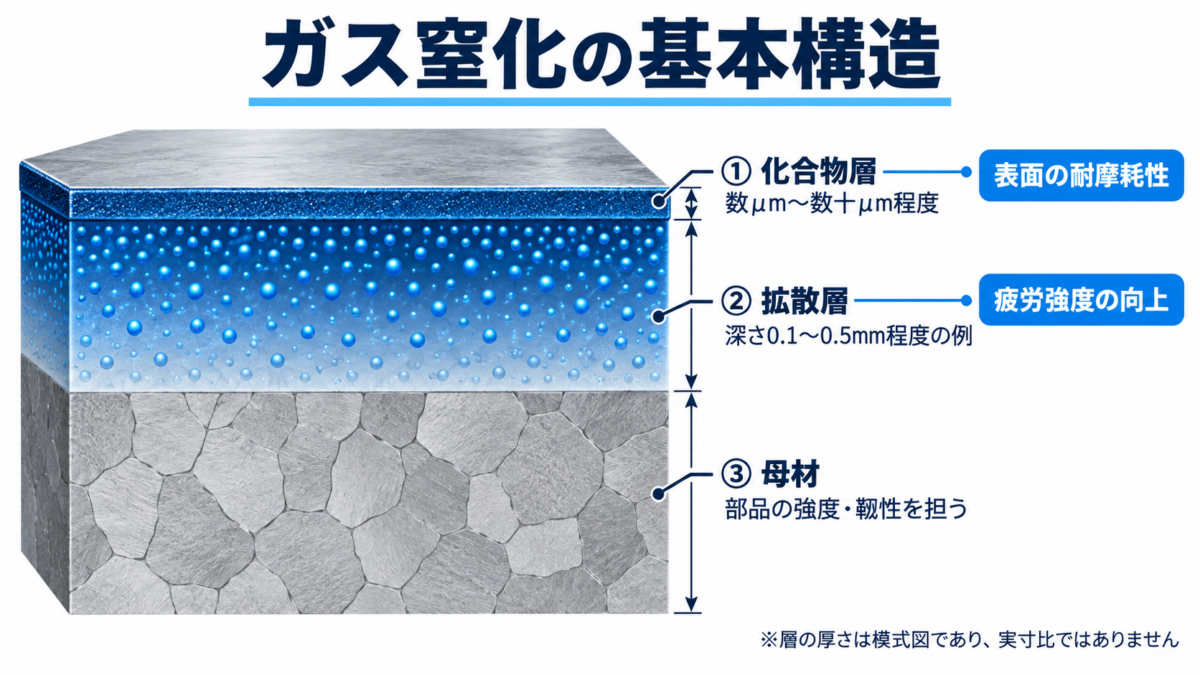
ガス窒化では、鋼材の表面から内部に向かって、性質の異なる層が形成されます。
| 表面からの位置 | 層の名前 | 役割・特徴 |
|---|---|---|
| 最表面 | ① 化合物層 | 窒化鉄などを含む硬い層。耐摩耗性・耐焼付き性に関係する。厚さは数μm~数十μm程度。 |
| その内側 | ② 拡散層 | 窒素が鋼材内部へ浸透した領域。表面下の硬さや疲労強度の向上に関係する。深さは鋼種・条件によって変わる。 |
| さらに内部 | ③ 母材 | 窒化の影響が小さい中心部。部品全体の強度や靱性を担う。 |
※上の表は断面構造を模式的に示したものです。実際の層の厚さは比例していません。
化合物層とは?
化合物層は、鋼材の最表面に形成される薄く硬い層です。
主に窒化鉄などで構成され、摩耗や焼付きの抑制に役立ちます。
一方で、化合物層が厚すぎたり、もろい状態になったりすると、
はく離や割れなどが問題になる場合もあります。
必要な性能によっては、化合物層を薄く制御したり、
形成を抑えたりする処理条件を選びます。
拡散層とは?
拡散層は、表面から入り込んだ窒素が鋼材内部に広がっている領域です。
アルミニウム(Al)、クロム(Cr)、バナジウム(V)などを含む鋼材では、
微細な窒化物が形成され、表面下の硬さが大きく向上します。
ガス窒化では、条件によって0.1~0.5mm程度などの硬化層深さが得られますが、
これは寸法が0.1~0.5mm増えるという意味ではありません。
母材とは?
母材は、窒素の浸透による影響が小さい内部の材料部分です。
窒化処理は表面を硬くする方法であり、部品全体を均一に硬くする処理ではありません。
軸やギヤの設計では、表面の耐摩耗性だけでなく、
母材に必要な強度・靱性が確保されているかも確認しましょう。
ガス窒化の選定ポイント
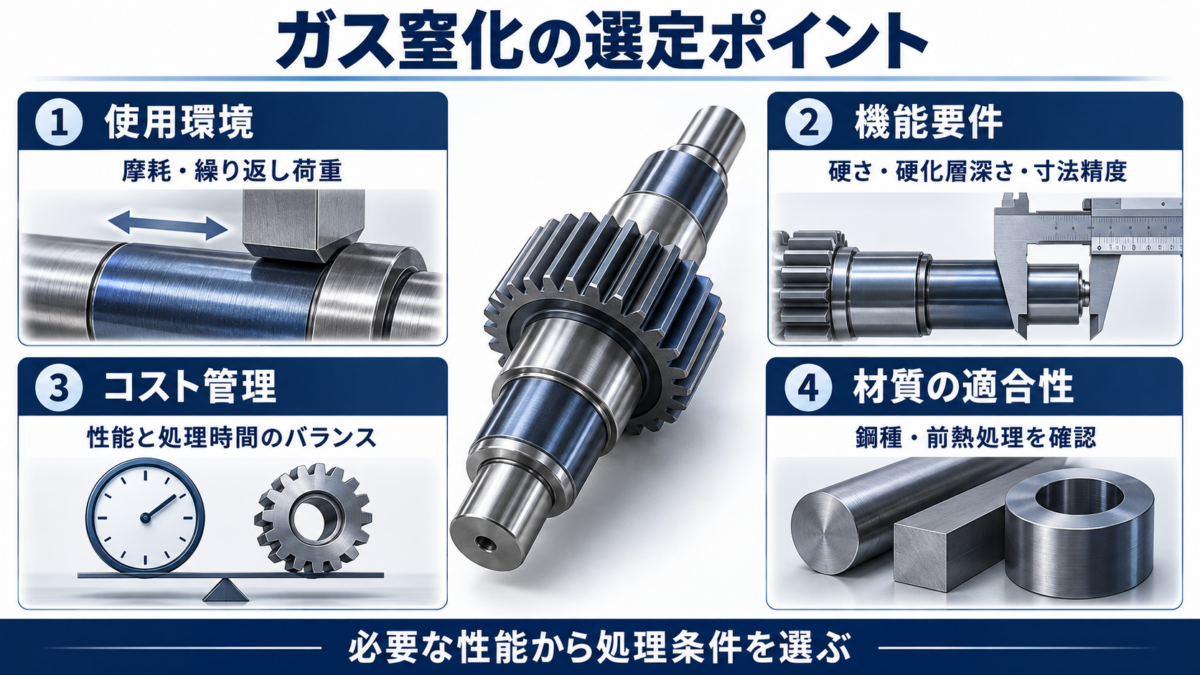
使用環境
ガス窒化は、摺動や繰り返し荷重が多く、
摩耗や疲労が問題になる部品に適しています。
例えば、回転軸、ギヤ、金型などです。
一方、腐食性の高い薬液や水分にさらされる環境では、
窒化のみで十分な防錆性能が得られるとは限りません。
耐食性を最優先する場合は、めっきなどの表面処理も比較しましょう。
機能要件
選定時には、次の性能を確認します。
- 必要な表面硬さ
- 必要な硬化層深さ
- 化合物層の厚さや有無
- 処理後に必要な寸法精度
- 母材に必要な強度・靱性
特に、硬さが高ければ硬化層も深い、とは限りません。
用途に応じて、硬さと硬化層深さの両方を考慮することが大切です。
コスト管理
ガス窒化は、一般に処理時間が長くなる傾向があり、
処理条件によってはコストが高くなります。
一方で、摩耗による交換頻度が減ったり、部品の寿命が延びたりすれば、
設備全体のコストを抑えられる場合があります。
要求性能に対して必要以上の硬さや
硬化層深さを指定しないことも、コスト管理のポイントです。
材質の適合性
ガス窒化の効果は、鋼材の成分によって大きく変わります。
特にAl、Cr、Mo、Vなどを含む合金鋼や窒化鋼は、
表面下を高硬度化しやすい材料です。
ただし、窒化物を形成しやすい元素が多いと、
硬さが高くなる一方で硬化層が浅くなる場合もあります。
材質と必要な性能の組み合わせで選定しましょう。
窒化処理に適した材質とは?長寿命部品を作るための素材選び
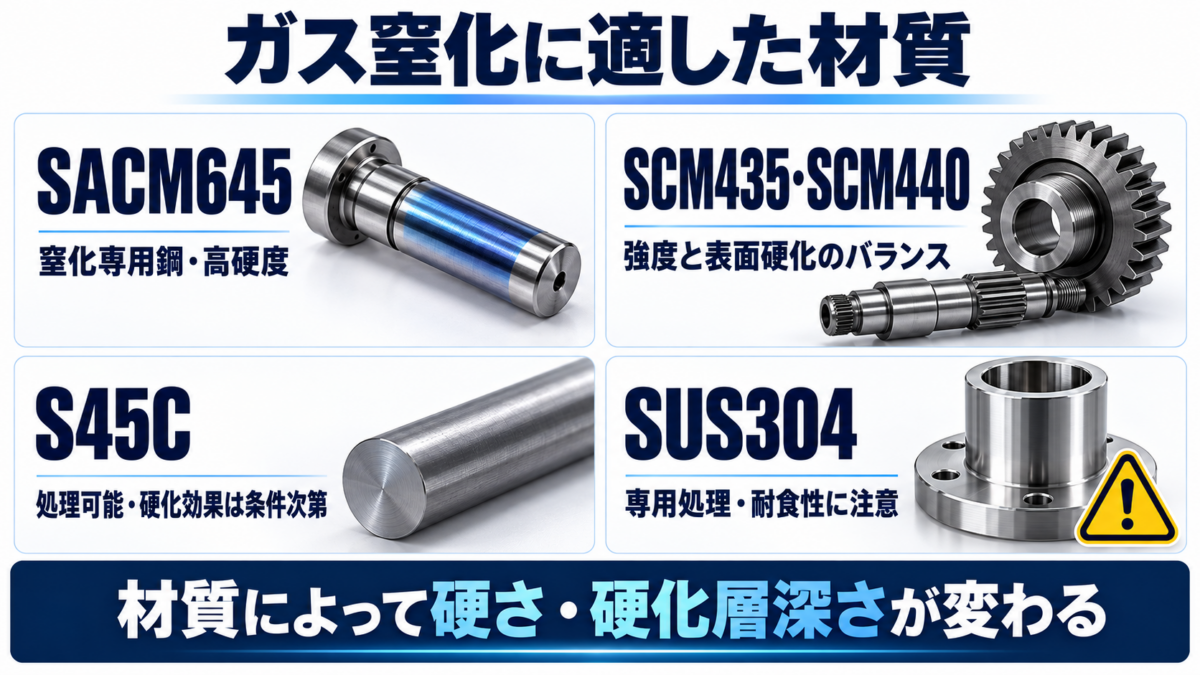
窒化処理は、どの鉄鋼材料にも同じ効果が得られるわけではありません。
表面硬さ、拡散層の深さ、処理前の熱処理条件などが
鋼種によって異なるため、材質選びが重要です。
窒化処理の特徴
- 表面を硬化させ、耐摩耗性の向上が期待できる
- 拡散層の形成により疲労強度の向上が期待できる
- 比較的低温で処理でき、変形を抑えやすい
- 表面硬さと硬化層深さは鋼種・処理条件によって変わる
- 一般的なガス窒化では窒化物を含む化合物層が形成される
例えば、炭素鋼と窒化鋼では、同じ処理条件でも表面下の硬さが大きく異なる場合があります。
窒化処理に適した材質
| 材質 | 特徴・選定ポイント | 適性の目安 |
|---|---|---|
| SACM645(窒化鋼) | AlやCrなどの効果で高い表面硬さを得やすい。 ただし、硬化層深さは処理条件次第。 | ◎ |
| SCM435・SCM440 | 強度と窒化による表面硬化のバランスがよく、 機械部品に採用しやすい。 | ◎ |
| SKD11などの工具鋼 | 耐摩耗性を求める金型などで有効。 ただし、焼戻し条件の確認が重要。 | ○~◎ |
| SKH材(高速度鋼) | 高硬度を生かした工具などに使用可能。 処理条件は材質ごとに確認。 | ○ |
| S45Cなどの炭素鋼 | 化合物層による表面硬化は可能。 ただし、拡散層の高硬度化は窒化鋼より小さい傾向。 | ○(用途次第) |
※適性は一般的な目安です。要求硬さ・硬化層深さ・前熱処理条件によって変わります。
適さない、または注意が必要な材質
オーステナイト系ステンレス鋼(SUS304など)
一般的な高温窒化では、クロム窒化物の析出などによって耐食性が低下する場合があります。
一方、専用の低温窒化で高硬度化できる方法もあります。
ステンレスの窒化は処理方法を指定して業者に確認しましょう。
アルミニウム・銅などの非鉄金属
一般的な鉄鋼用ガス窒化の対象としては適していません。
特殊な表面改質技術まで含めれば窒化可能な材料もありますが、
鉄鋼用の条件をそのまま使うことはできません。
低炭素鋼
化合物層の形成は可能ですが、拡散層の硬さが窒化鋼ほど高くならない場合があります。
ただし、軟窒化などで十分な効果が得られる用途もあります。
適材選びのポイント
- 高い表面硬さが必要か
- SACM645やSCM材などを検討する。
- 硬化層の深さが必要か
- 表面硬さだけでなく、処理時間や鋼種の影響も確認する。
- 母材の強度は十分か
- 必要に応じて焼入れ・焼戻しとの組み合わせを検討する。
- コストに見合うか
- 交換頻度や設備停止リスクも含めて判断する。
焼入れ材への窒化処理の注意点|焼戻し温度と母材軟化の関係
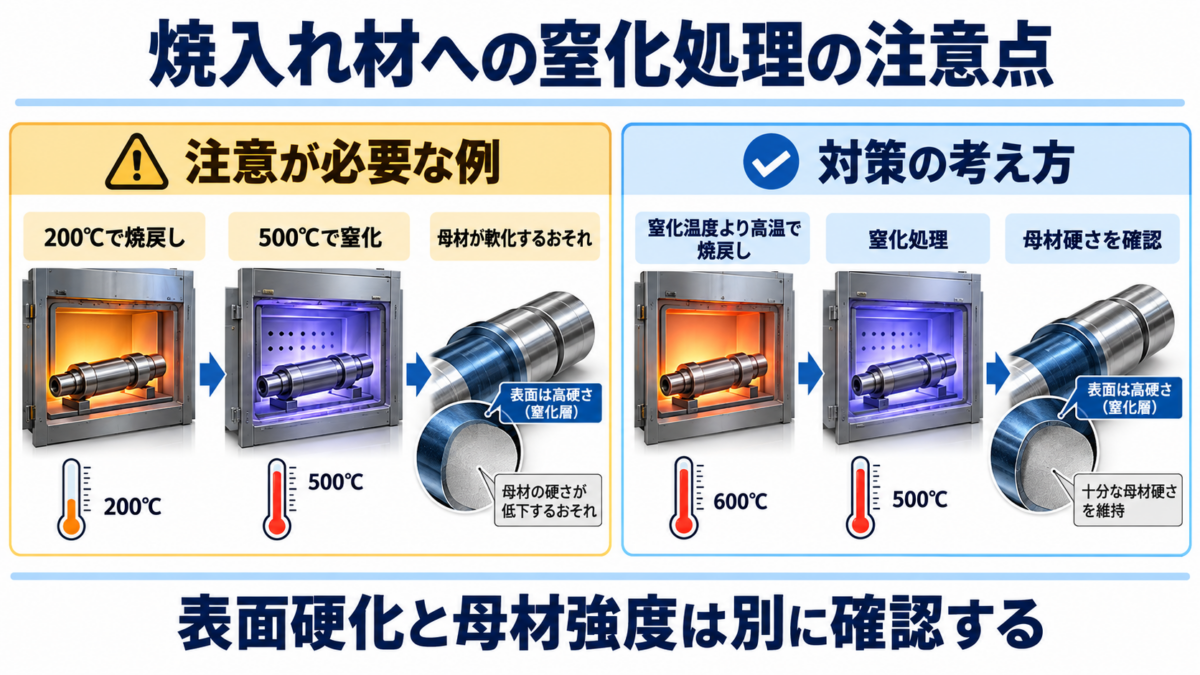
焼入れ・焼戻し済みの鋼材にガス窒化を施す場合は、
窒化処理温度と、事前に行った焼戻し温度の関係に注意が必要です。
窒化温度が焼戻し温度より高いとどうなる?
例えば、焼入れ後に200℃で焼戻した鋼材を、
500℃のガス窒化で長時間加熱するケースを考えます。
この場合、窒化中の加熱が追加の焼戻しとして作用し、
表面は硬くなっても、母材の硬さや強度が低下する可能性があります。
また、組織や残留応力の変化によって、
想定以上の寸法変化が起こることもあります。
つまり、窒化処理によって表面性能が向上しても、
部品全体の強度が維持されるとは限りません。
焼入れ材を窒化するときの対策
- 事前の焼戻し温度と窒化処理温度を確認する
- 必要に応じて、窒化温度より高い温度で焼戻しして組織を安定させる
- 焼戻し後に必要な母材硬さ・強度が確保できる鋼種を選ぶ
- 薄肉部品や精密部品では、窒化後の寸法変化も確認する
設計現場でのポイント
例えば、窒化温度が500℃なら、事前の焼戻し温度を
500℃より高く設定する方法が検討されます。
ただし、必要な母材硬さや鋼種によって適切な条件は変わるため、
鋼材メーカーと熱処理業者に相談しましょう。
「焼入れ済みだから、そのまま窒化しても問題ない」とは考えないことが重要です。
図面に「窒化処理」とあったら、それはガス窒化のこと?
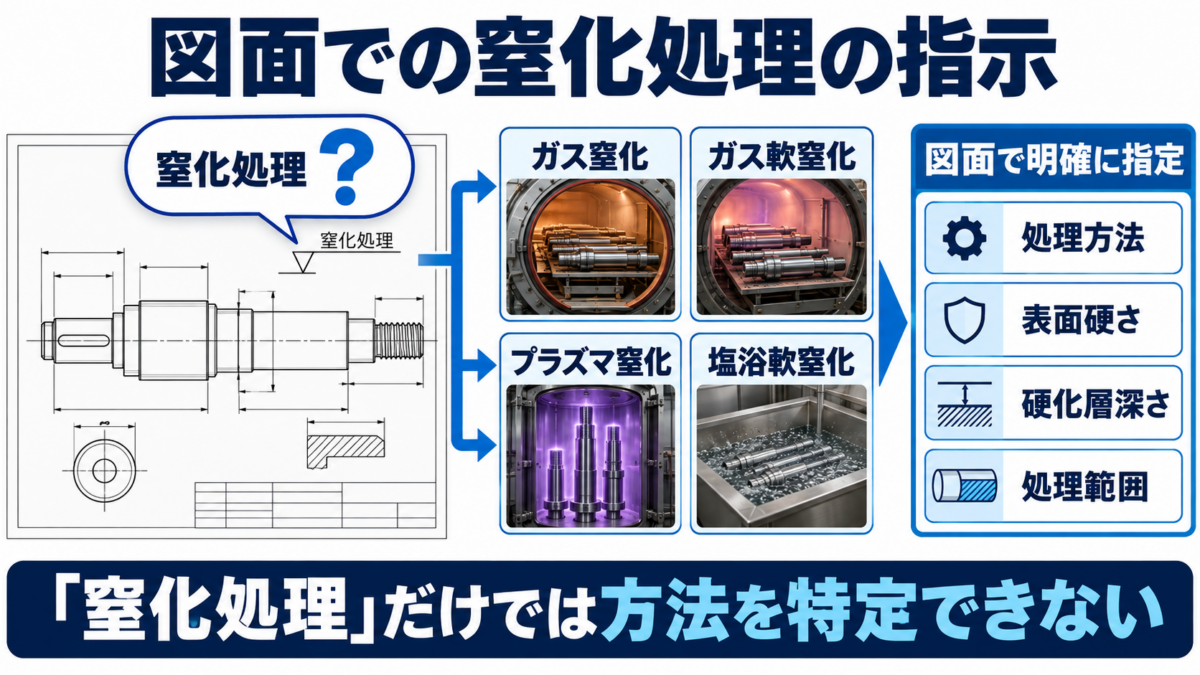
機械図面では、表面処理欄に「窒化処理」とだけ記載されていることがあります。
しかし、「窒化処理」という指定だけでは、具体的な処理方法を特定できません。
窒化処理にはいくつか種類がある
① ガス窒化
アンモニアを含むガスを利用し、鋼材表面に窒素を浸透させる方法です。
深い拡散層や高い表面硬さが必要な用途などで使用されます。
② イオン窒化(プラズマ窒化)
減圧雰囲気でプラズマを発生させ、表面を窒化する方法です。
処理温度や化合物層の制御などに特徴がありますが、
処理時間や変形の優劣は条件によって異なります。
③ 塩浴軟窒化(タフトライドなど)
溶融塩を使用し、窒素と炭素を鋼材表面に浸透させる方法です。
比較的短時間で処理でき、耐摩耗性や耐焼付き性の向上が期待できます。
関連記事:タフトライドの特性と選定ポイント
図面で「窒化処理」とだけ書いてある場合
「窒化処理」は処理方法の総称です。
ガス窒化とガス軟窒化では、形成される層や処理条件が異なるため、発注前に必ず確認しましょう。
同じ材料でも、処理方法によって表面硬さ・硬化層深さ・寸法変化などが変わる可能性があります。
図面の指示例
図面では、単に「窒化処理」と書くだけでなく、必要に応じて次の項目を指定します。
| 指示項目 | 記載例・確認事項 |
|---|---|
| 処理方法 | ガス窒化処理 |
| 処理範囲 | 指定面のみ/全面 |
| 表面硬さ | HV○○以上(測定方法・荷重・位置も確認) |
| 硬化層深さ | 実用窒化層深さ○○mm以上など |
| 化合物層 | 許容厚さ・有無の指定(必要な場合) |
| 寸法精度 | 処理後の完成寸法で公差を満たすこと |
| 処理禁止部 | はめあい部・ねじ部など、必要な箇所を指定 |
図面指示のイメージ
ガス窒化処理/表面硬さ・実用窒化層深さは別途指定/寸法公差は処理後適用
※具体的な硬さ・層深さ・測定条件は材質と用途によって異なります。実際の図面では、処理業者と実現可能な仕様を取り決めてください。
軟窒化処理との違いについて
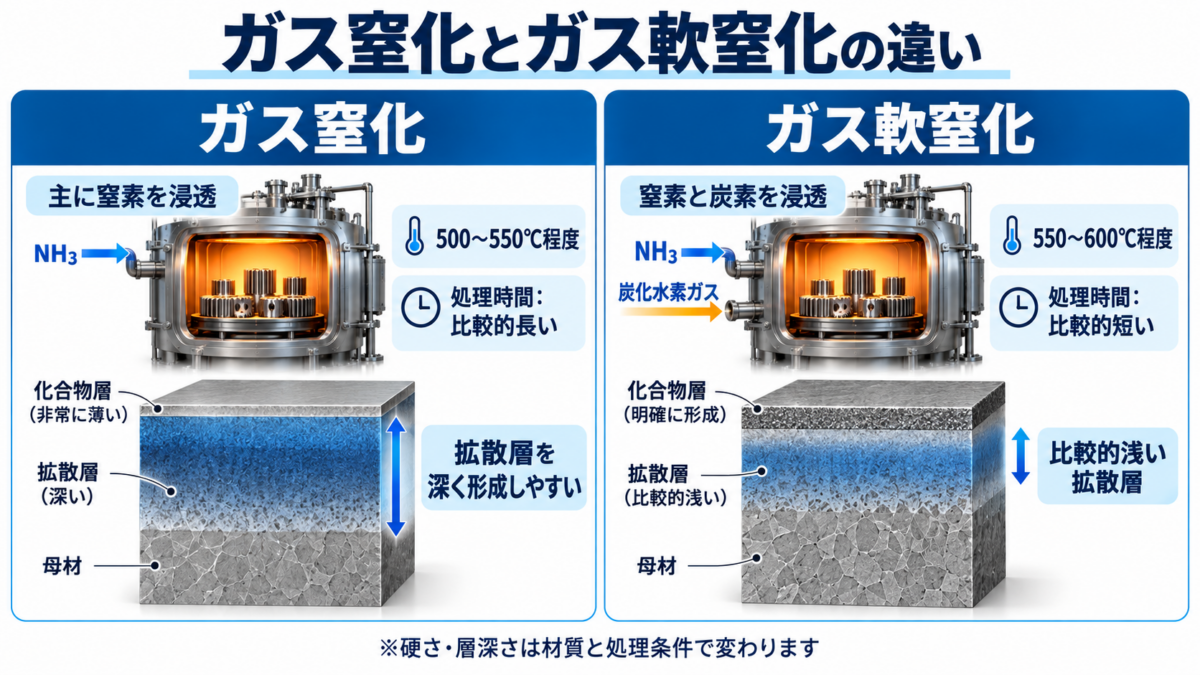
窒化と軟窒化は名前が似ていますが、材料表面に浸透させる元素と、得意とする処理条件が異なります。
ガス軟窒化処理とは
ガス軟窒化は、アンモニアなどの窒素供給源に加え、
炭素を供給するガスも用いて、鋼材表面に窒素と炭素を浸透させる処理です。
主に550~600℃程度で行われ、
比較的短い時間で化合物層と拡散層を形成できます。
耐摩耗性・耐焼付き性などの向上を目的に、
自動車部品や一般機械部品などで利用されます。
ただし、ガス軟窒化だけで必ず酸化物層が形成されるわけではありません。
耐食性をさらに高めたい場合は、窒化後の酸化処理などを組み合わせることがあります。
窒化処理と軟窒化処理の比較表
| 項目 | ガス窒化 | ガス軟窒化 |
|---|---|---|
| 主に浸透させる元素 | 窒素 | 窒素と炭素 |
| 処理温度の目安 | 500~550℃程度 | 550~600℃程度 |
| 処理時間 | 比較的長い | 比較的短い |
| 化合物層 | 条件により厚さ・有無を制御 | 比較的短時間で形成しやすい |
| 拡散層 | 深い層を狙いやすい | 比較的浅い傾向 |
| 表面硬さ | 材質・条件に依存 | 材質・条件に依存 |
| 耐摩耗性 | 向上が期待できる | 向上が期待できる |
| 疲労強度 | 向上が期待できる | 向上が期待できる |
| 耐食性 | 化合物層や条件による | 化合物層や後処理による |
| 寸法変化 | 比較的小さいがゼロではない | 比較的小さいがゼロではない |
| コスト | 長時間処理で高くなる場合がある | 短時間処理で抑えやすい場合がある |
※いずれも一般的な傾向です。鋼種・設備・処理条件によって数値や優劣は変わります。
使い分けのポイント
ガス窒化を選ぶ場合
- 高い表面硬さと必要な拡散層深さを確保したい
- 疲労強度や耐摩耗性を重視する
- 処理時間が長くても、必要な表面性能を優先したい
ガス軟窒化を選ぶ場合
- 比較的短時間で表面性能を向上させたい
- 化合物層による耐摩耗性や耐焼付き性を重視する
- 処理時間とコストのバランスを取りたい
なお、ガス軟窒化は低負荷部品専用ではなく、クランクシャフトなどにも利用されます。
単純な優劣ではなく、必要な特性と処理条件で選定しましょう。
まとめ
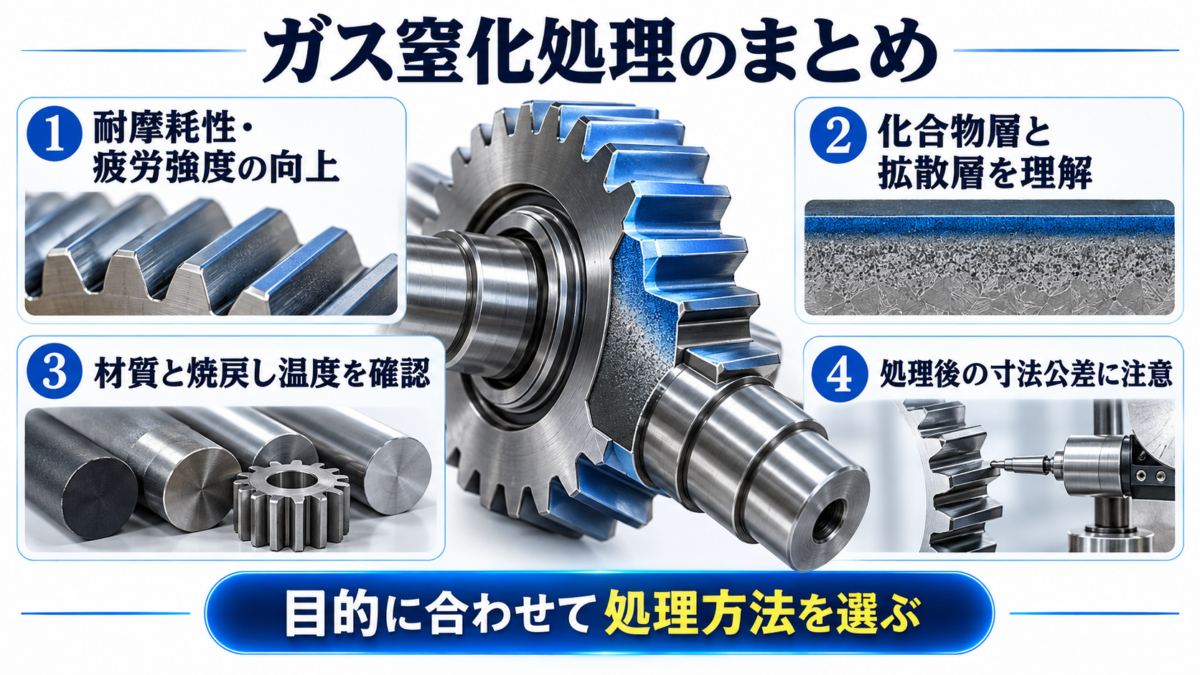
ガス窒化は、鉄鋼材料の表面に窒素を浸透・拡散させ、耐摩耗性や疲労強度を向上させる表面硬化処理です。
比較的低温で処理できるため変形を抑えやすく、シャフト・ギヤ・金型などの機械部品に適しています。
選定する際は、次の点を確認しましょう。
- 硬化層の構造:化合物層と拡散層では役割が異なる
- 材質:SACM645やSCM材などは高い硬化効果を得やすい
- 寸法精度:処理後の寸法変化を見込んで設計する
- 焼入れ材:窒化温度と事前の焼戻し温度の関係を確認する
- 図面指示:処理方法・必要な硬さ・層深さを明確にする
ガス窒化とガス軟窒化には、それぞれ得意とする用途があります。
表面の硬さだけでなく、硬化層の深さ・母材の強度・寸法公差・コストまで考慮することが、適切な表面処理の選定につながります。





コメント