機械部品の摩耗や焼付き、繰り返し荷重による疲労を抑えたいとき、
候補になる表面処理がタフトライド処理です。
タフトライドは、鉄鋼部品を高温の塩浴に浸し、
表面に窒素(N)と炭素(C)を浸透させる「塩浴軟窒化処理」の一種です。
表面を硬くしながら、部品の耐摩耗性・耐焼付き性・耐疲労性を高めることができます。
一方で、
「処理後も寸法が変わらない」
「どの鋼材にも同じ効果がある」
というわけではありません。
特に、精密部品や焼入れ済みの部品では注意が必要です。
この記事では、タフトライド処理の基本構造と特性、材質選定のポイント、
ガス窒化との違いを、初心者にもわかりやすく解説します。
※「タフトライド(TUFFTRIDE®)」は塩浴軟窒化処理の商標名です。
類似する処理方法に「イソナイト」などがあります。
実際の処理仕様や仕上がりは、処理業者・工程によって異なります。
タフトライドの特性
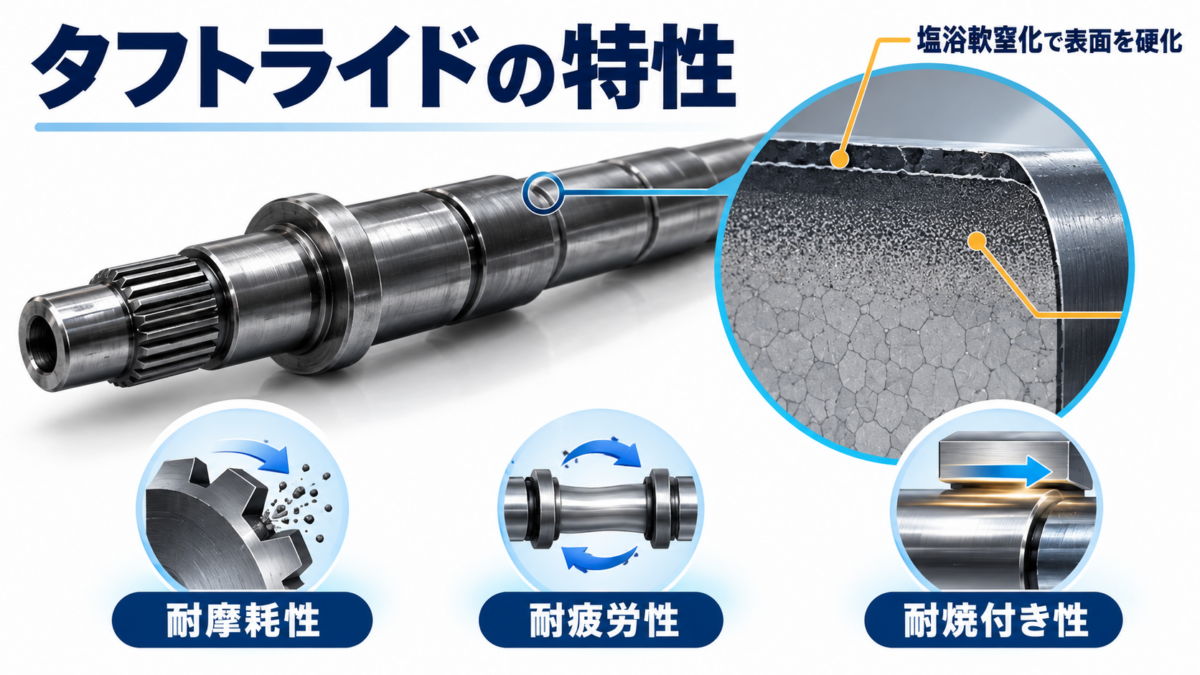
タフトライド処理は、鉄鋼部品の表面に硬い化合物層と拡散層を形成し、
耐摩耗性・耐焼付き性・耐疲労性を向上させる表面硬化処理です。
比較的低温で処理するため、寸法変化が小さく、
シャフトやギヤなどの機械部品に広く使用されています。
ただし、寸法変化がゼロではないことや、
材質・熱処理条件によって仕上がりが異なる点には注意が必要です。
タフトライドの基本構造|化合物層・拡散層・酸化物層
タフトライド処理では、金属表面に単純な「めっき膜」が付着するのではなく、
窒素と炭素の作用によって材料表面の組織が変化します。
処理後の表面は、主に化合物層と拡散層から構成されます。
さらに、処理後に酸化工程を加える仕様では、最表面に酸化物層が形成されます。
| 層の名称 | 主な役割 | 代表的な厚さ・深さの目安 |
|---|---|---|
| 酸化物層 | 黒色の外観や耐食性の向上 | 1μm以下程度の例もある(酸化処理を行った場合) |
| 化合物層 | 耐摩耗性・耐焼付き性の向上 | 約5~20μm |
| 拡散層 | 圧縮残留応力などによる疲労強度の向上 | 約0.05~0.5mm |
| 母材 | 部品全体の強度や剛性を支える | 材質と熱処理状態による |
※数値はメーカーの処理例をもとにした目安であり、
材質・温度・時間によって変わります。
酸化物層はすべての仕様で形成されるわけではありません。
重要なのは、拡散層は母材内部に形成される領域であり、
その深さがそのまま寸法の増加量になるわけではないという点です。
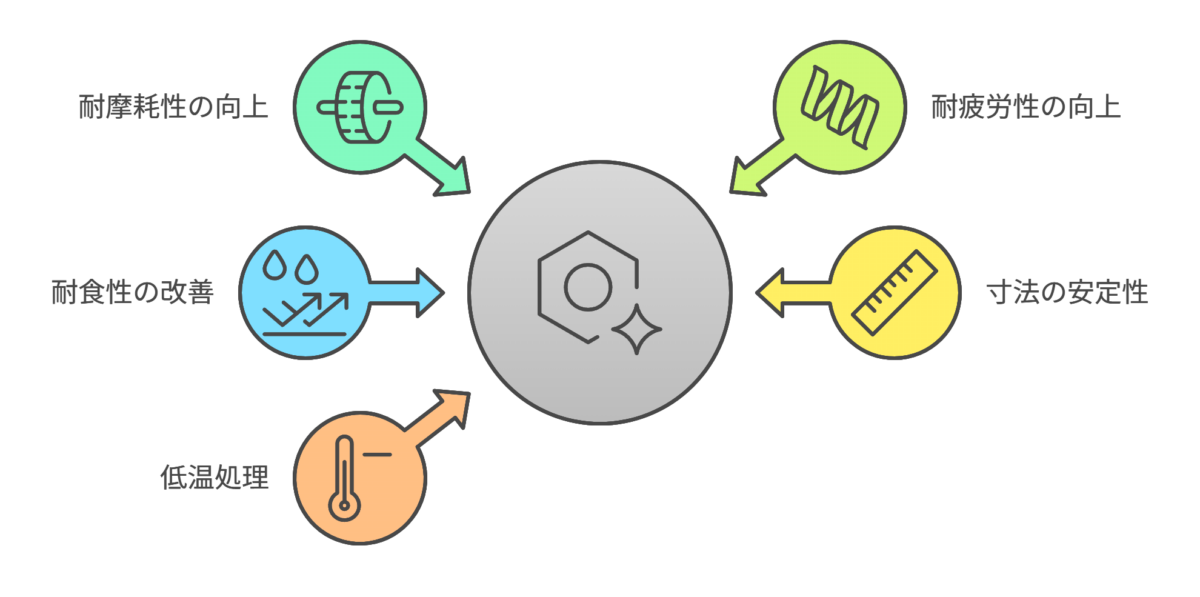
耐摩耗性の向上
タフトライド処理の大きな特徴は、
表面に硬い化合物層ができることです。
化合物層によって、金属同士が接触する部分の摩耗やかじり、
焼付きを抑えやすくなります。
- シャフトやピンなどの摺動部品
- ギヤやスプラインなどの接触部品
- 金型や機械用の治具部品
ただし、表面の薄い層だけで高荷重に耐えられるわけではありません。
接触圧力が大きい場合は、母材の強度や硬化層の深さ、相手材、潤滑条件も考慮しましょう。
耐疲労性の向上
タフトライド処理では、化合物層の下に窒素の拡散層が形成されます。
この拡散層に生じる圧縮残留応力などの働きによって、
繰り返し荷重による亀裂の発生を抑え、疲労強度の向上が期待できます。
例えば、回転軸・クランクシャフト・繰り返し荷重を
受ける機械部品などで有効です。
ただし、疲労強度の改善量は材質や処理条件、形状などによって変化します。
耐食性の改善
タフトライド処理は、条件によって耐食性の向上も期待できます。
とくに、軟窒化の後に酸化処理を行う仕様では、
表面に黒色の酸化物層が形成され、防錆性能を高められます。
ただし、タフトライド処理だけで、あらゆる環境に耐えるわけではありません。
屋外・高湿度・薬品環境などでは、
処理仕様や要求寿命に応じた耐食性の確認が必要です。
また、SUS304などのステンレス鋼に通常の高温窒化処理を行うと、
クロム窒化物の生成によって耐食性が低下する場合があります。
特殊な低温処理では影響を抑えられる例もあるため、
材質と処理方法をセットで検討しましょう。
寸法の安定性
タフトライド処理は、浸炭焼入れなどに比べて
熱変形が比較的小さい表面硬化処理です。
しかし、表面に化合物層が形成されるため、
寸法増加や形状の変化が生じる場合があります。
特に、次のような部品では注意が必要です。
例えば、処理前のシャフト外径がφ20.000mmでも、
処理後に必ず同じ寸法になるとは限りません。
増加量は化合物層の厚さと単純に一致しないため、
処理業者の実績値や試作品で確認して、完成寸法を決めましょう。
図面に厳しい公差を指定する場合は、処理後に必要な寸法なのか、
処理前の加工寸法なのかを明確にすることが重要です。
低温処理の利点
一般的なタフトライド処理は、
約530~580℃、30~120分程度を目安に行われます。
これは浸炭焼入れや通常の焼入れと比べると低温であり、
大きな組織変態を伴う焼入れを必要としないため、
熱変形を抑えやすい点がメリットです。
ただし、約570℃の加熱でも、加工時の残留応力が解放されてひずみが発生したり、
焼入れ済み材料の硬度が変化したりする可能性があります。
「比較的低温」=「熱による影響がない」ではないことを覚えておきましょう。
タフトライドの選定ポイント
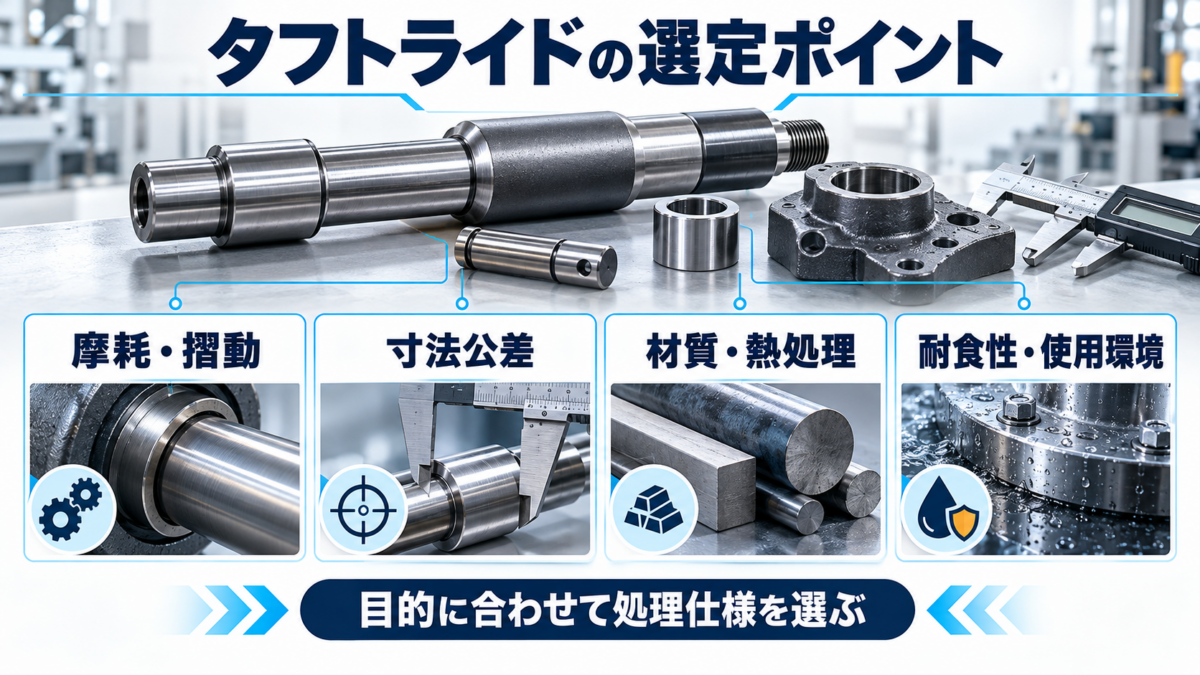
使用環境
タフトライドは、摩耗・かじり・繰り返し荷重が問題になる環境で検討したい処理です。
摺動部品や駆動部品では特にメリットがありますが、
潤滑不足、高い接触圧力、腐食性薬品への暴露などがある場合は、
実際の使用条件に対する評価が必要です。
耐食性を重視する場合は、酸化処理の有無や追加の防錆仕様も確認しましょう。
機能要件
必要な性能を明確にして選定することが重要です。
- 耐摩耗性を重視:
- 化合物層の性質や厚さを確認する。
- 耐疲労性を重視
- 拡散層の深さと母材強度を考慮する。
- 寸法精度を重視
- 処理後の寸法増加や熱ひずみを見込む。
- 防錆性能を重視
- 酸化処理付きの工程などを検討する。
単に「タフトライド」と指定するだけでは、求める性能が十分に伝わらない場合があります。
コスト管理
タフトライドは比較的短時間で処理でき、
同時に多数の部品を処理できるため、
量産部品などでコストメリットを得やすい方法です。
ただし、数量・形状・要求品質・追加の酸化処理の有無によって価格は変わります。
ガス窒化より必ず安いわけではないため、
必要な硬化深さと性能を明確にして見積もりを比較しましょう。
材質の適合性
タフトライドは炭素鋼や合金鋼だけでなく、工具鋼・鋳鉄・ステンレス鋼にも適用例があります。
ただし、同じ処理条件でも得られる硬さや硬化層の深さは材質によって異なります。
表面硬度を「SS400<S45C<SCM440<SUS304」のように一律に順位付けすることはできません。
必要な硬度や処理後の母材特性を、個別に確認することが大切です。
タフトライドに適した材質とは?
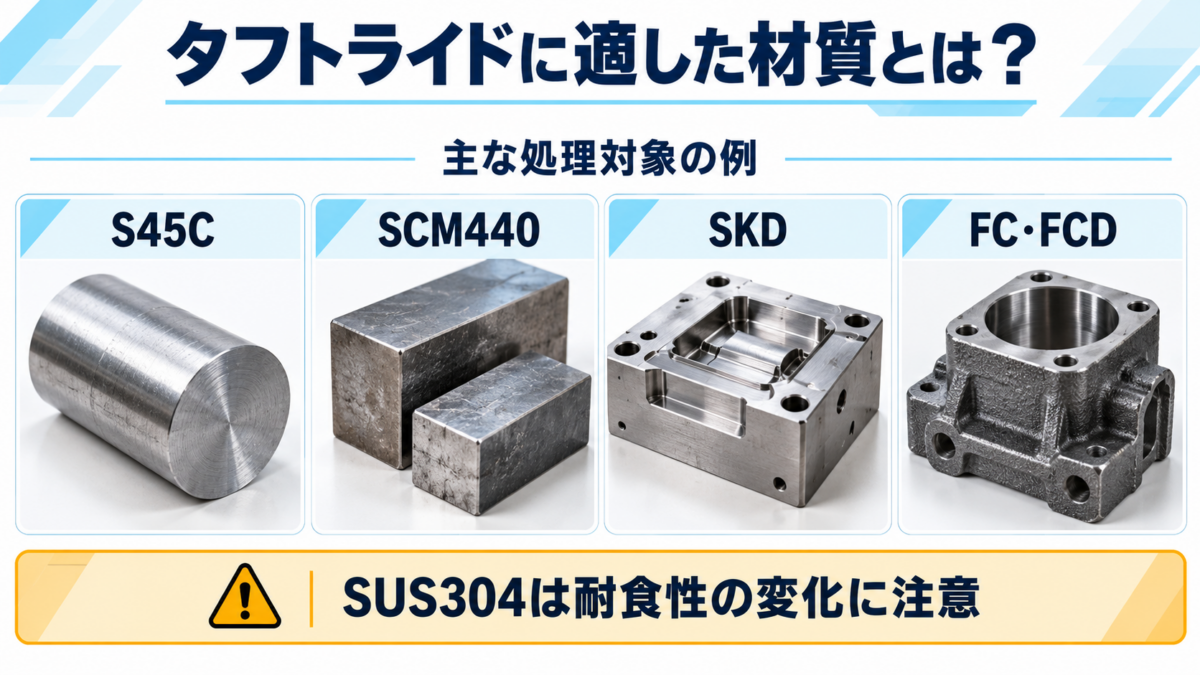
タフトライドに適した材質
代表的な鉄系材料の適性を整理すると、次のようになります。
| 材質 | 主な特徴 | 選定時のポイント |
|---|---|---|
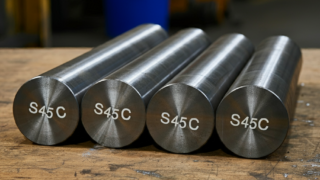
| S45C | 強度と加工性のバランスがよい | シャフト・ピンなどの耐摩耗性向上に使いやすい |
| SCM435・SCM440 | 強度を高めやすい合金鋼 | 調質状態と処理温度の関係に注意 |
| SK材・SKD材 | 工具・金型などに使用 | 焼戻し条件や必要な硬化深さを確認 |
| SS400などの低炭素鋼 | 安価で加工しやすい | 化合物層の形成による耐摩耗性向上が期待できる |
| FC・FCDなどの鋳鉄 | 機械部品に広く使用 | 黒鉛組織・鋳肌などによって仕上がりが変わる |
| SUS304などのステンレス鋼 | 硬度が必要な部品に使用 | 通常の高温処理では耐食性が低下する場合がある |
鋳鉄は必ずしも不向きではなく、シリンダーライナーなどに適用例があります。SS400のような低炭素鋼も、処理による表面硬化の効果が期待できます。
タフトライドに向かない材質
タフトライドは基本的に鉄系材料を中心とした処理です。
アルミニウムや銅などの非鉄金属には、
一般的な鉄鋼向け塩浴軟窒化をそのまま適用することは通常想定されません。
材質に応じて、硬質アルマイトや無電解ニッケルめっきなど、別の表面処理を検討します。
一方、鋳鉄や焼入れ鋼は「処理できない材料」ではありません。
材質だけで判断せず、処理目的と前処理状態を確認しましょう。
【重要】焼入れ材への注意点|焼戻し温度と母材軟化
焼入れ・焼戻し済みの鋼材では、タフトライドの処理温度が、
先に行った焼戻し温度より高くなる場合に注意が必要です。
例えば、次の条件を考えてみましょう。
| 工程 | 温度の例 | 注意点 |
|---|---|---|
| 焼入れ後の焼戻し | 200℃ | 高い母材硬度を確保した状態 |
| その後のタフトライド | 570℃ | 再加熱で母材が軟化する可能性がある |
※温度は説明用の例です。実際の硬度変化は鋼種・保持時間・熱処理履歴によります。
焼入れ材は、硬いからタフトライドが効かないわけではありません。
むしろ重要なのは、処理中の再加熱によって、
狙っていた母材の硬さや強度が変化しないかという点です。
あらかじめ処理温度より高い温度で焼戻ししておく方法もありますが、
必要な母材硬度との両立が必要です。処理業者と熱処理業者の双方に確認しましょう。
適材選びのポイントまとめ
| 確認する項目 | チェックポイント |
|---|---|
| 材質 | 炭素鋼・合金鋼・工具鋼・鋳鉄・ステンレス鋼など |
| 事前熱処理 | 焼入れ・焼戻し温度、現在の母材硬度 |
| 表面状態 | 鋳肌、加工面、酸化スケール、汚れなど |
| 求める性能 | 耐摩耗・耐疲労・耐食性のどれを優先するか |
| 寸法精度 | 処理後の外径・内径・はめあい公差 |
材質が同じでも、熱処理状態と処理条件が違えば結果も変わります。
図面指示の前に、処理業者に仕様を相談しておくと安心です。
タフトライドとガス窒化の違いとは?
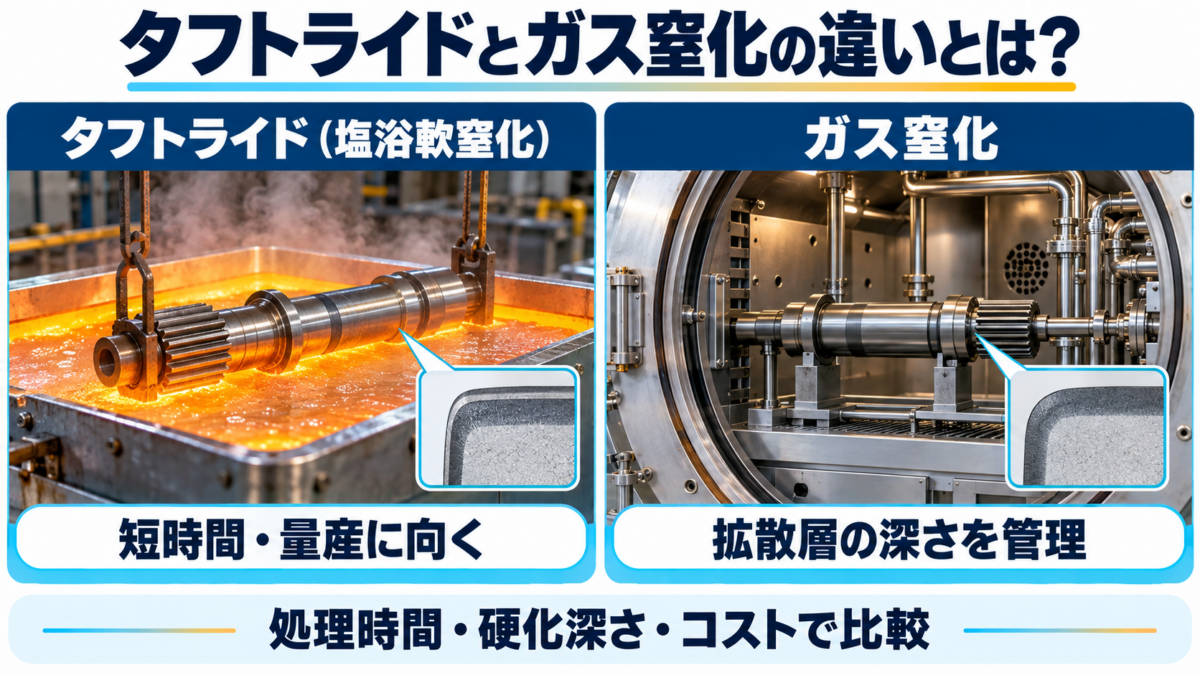
タフトライドとガス窒化は、どちらも鋼材の表面を窒素によって
硬化させる処理ですが、処理方法と得意な条件が異なります。
ガス窒化とは?
ガス窒化は、アンモニアなどを含む雰囲気中で部品を
加熱・保持し、鋼材の表面に窒素を浸透・拡散させる処理です。
一般的には約500~550℃前後で、数時間から数十時間の処理が行われます。
長時間の処理によって拡散層の深さを管理しやすいことが特徴です。
なお、窒素と炭素を取り込ませる「ガス軟窒化」は、
ガス窒化とは別の処理として区別されます。
タフトライドとガス窒化の比較表
| 比較項目 | タフトライド(塩浴軟窒化) | ガス窒化 |
|---|---|---|
| 処理媒体 | 高温の塩浴 | アンモニアなどを含むガス |
| 主に取り込む元素 | 窒素・炭素 | 窒素 |
| 処理温度の目安 | 約530~580℃ | 約500~550℃前後 |
| 処理時間の目安 | 約30~120分 | 数時間~数十時間 |
| 拡散層深さの目安 | 約0.05~0.5mm | 約0.1~0.8mm |
| 耐摩耗性・耐焼付き性 | 改善が期待できる | 改善が期待できる |
| 耐疲労性 | 改善が期待できる | 改善が期待できる |
| 寸法変化 | 比較的小さいがゼロではない | 比較的小さいがゼロではない |
| 処理コスト | 短時間・量産向けで有利になりやすい | 長時間処理のため高くなる場合がある |
| 得意な用途 | 摺動部品、量産機械部品、耐焼付き対策 | 硬化深さを重視するシャフト・ギヤなど |
※一般的な処理例の比較です。拡散層の深さは、材質・処理時間・測定方法・要求硬度によって大きく変わります。表中の範囲がすべての材質で保証されるわけではありません。また、表面の「化合物層の厚さ」と「拡散層の深さ」は別の指標です。
ガス窒化との使い分け|処理時間・硬化深さ・コスト
タフトライドを選ぶ場合
- 比較的短時間で処理したい
- シャフトやピンなどの耐焼付き性を高めたい
- 多数の同形状部品をまとめて処理したい
- 必要な硬化深さが比較的浅い範囲で足りる
ガス窒化を選ぶ場合
- より深い拡散層が必要
- 硬さの分布や硬化深さを重視したい
- 長い処理時間を許容できる
- 高精度部品に適した工程条件を詳細に管理したい
ガス窒化の方が常に耐摩耗性や耐疲労性が優れているわけではありません。
例えば、潤滑下での耐焼付き性では、
タフトライドの化合物層が有利に働く場合もあります。
選定するときは、単純な処理名の比較ではなく、
必要な硬さ・化合物層の状態・拡散層の深さ・完成寸法・処理コストを比較することが大切です。
まとめ
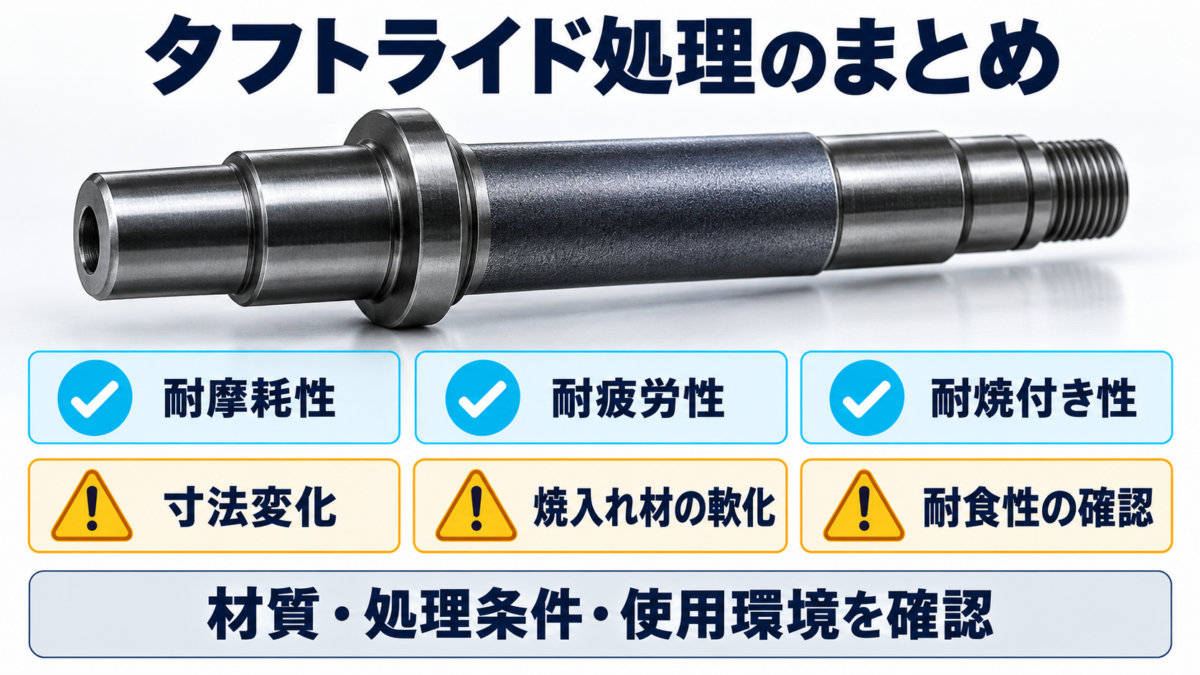
タフトライド処理は、鉄鋼部品の表面に化合物層と拡散層を形成し、
耐摩耗性・耐焼付き性・耐疲労性の向上を図る表面硬化処理です。
特に、摺動するシャフトやピン、繰り返し荷重を受ける部品、
量産機械部品などで有力な選択肢となります。
ただし、設計時には次の点に注意しましょう。
- 寸法変化はゼロではないため、はめあい部では完成寸法を確認する。
- 焼入れ材は焼戻し温度との関係を確認し、母材の軟化を防ぐ。
- 鋳鉄やステンレスにも適用例があるが、材質によって仕上がりや耐食性が異なる。
- 酸化処理の有無で外観や耐食性が変わる。
- ガス窒化との使い分けは、必要な硬化深さ・処理時間・コストで判断する。
タフトライドを「表面が硬くなる便利な処理」として選ぶだけでなく、
母材の強度・硬化層の深さ・寸法精度をセットで考えることが、設計ミスを防ぐポイントです。





コメント