SS400は、機械のフレームや架台、
ベース、ブラケットなどに幅広く使用される鋼材です。
比較的安価で入手しやすく、切削・溶接・曲げ加工などに
対応できるため、機械設計では定番の材料といえます。
一方で、
「SS400の400は何を意味するのか」
「焼入れできるのか」
「どの表面処理が適しているのか」
など、材料選定時に注意したいポイントもあります。
この記事では、SS400の基本特性から加工方法、表面処理の使い分け、
旧名称SS41との違いまで、初心者の方にもわかりやすく解説します。
SS400の特性
SS400は、JIS G 3101で規定される一般構造用圧延鋼材です。
強度・加工性・価格のバランスがよく、一般的な構造部品に適しています。
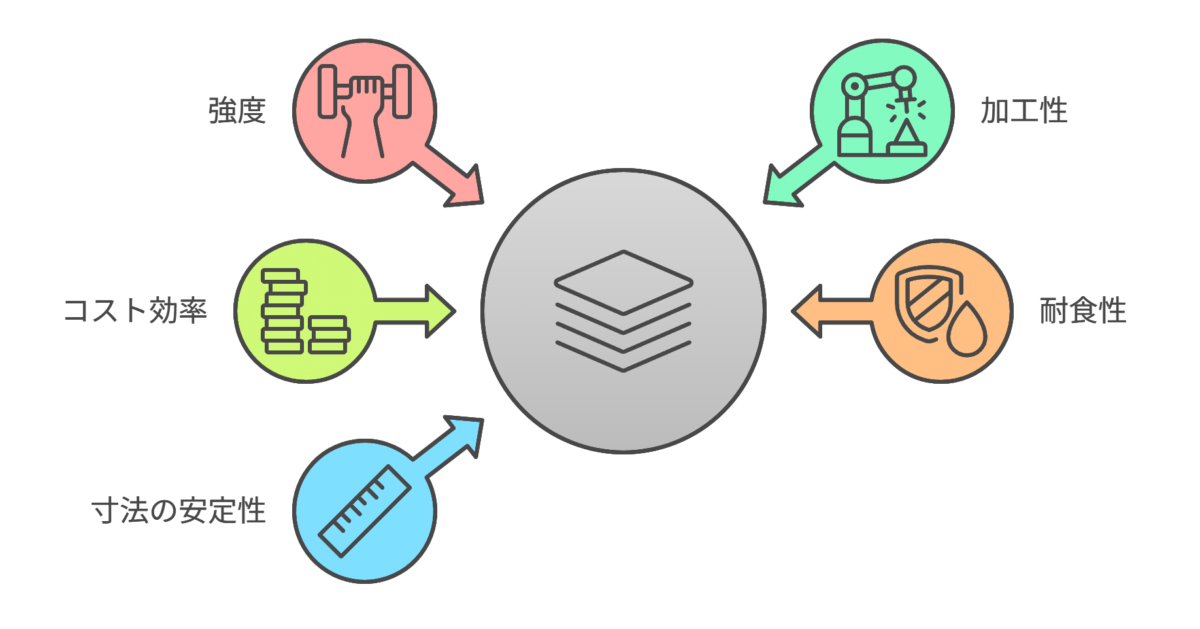
適度な強度と靭性
SS400の引張強さは400~510 MPaです。
名称にある「400」は、引張強さの下限値400 MPaを表しています。
また、降伏点または耐力の規格下限値は、材料の厚さによって異なります。
| 板厚 | 降伏点または耐力の下限値 |
|---|---|
| 16 mm以下 | 245 MPa |
| 16 mm超~40 mm以下 | 235 MPa |
| 40 mm超~100 mm以下 | 215 MPa |
| 100 mm超 | 205 MPa |
※JIS G 3101に基づく鋼板の代表的な規格値。
実際の設計では、製品形状・寸法・適用規格を確認してください。
例えば、板厚12 mmと50 mmでは、降伏点の規格下限値が異なります。
強度計算では「SS400だから245 MPa」と一律に判断しないことが重要です。
なお、SS400は常温で使う一般構造部材に適していますが、
衝撃試験値が規格で保証された材料ではありません。
低温環境や大きな衝撃が加わる部品では、靭性を確認できる材料も検討しましょう。
優れた加工性
SS400は、切削・穴あけ・曲げ・溶接など、さまざまな加工に対応できます。
ただし、JIS G 3101では炭素(C)・ケイ素(Si)・マンガン(Mn)の
含有量が一律に規定されているわけではありません。
「炭素量が必ず一定だから加工しやすい」という理解は避けましょう。
また、切削時には素材の状態や加工条件によって、
むしれや構成刃先が生じることがあります。
工具や切削条件の選定も大切です。
コスト効率の良さ
SS400は流通量が多く、鋼板・平鋼・丸鋼・形鋼など、
さまざまな形状から選べることがメリットです。
必要なサイズを調達しやすく、一般的な構造部品では材料費を抑えやすいため、
機械フレームや架台などに広く採用されています。
ただし、完成品のコストは材料価格だけでは決まりません。
切削量、溶接工数、表面処理費などを含めて比較することが重要です。
耐食性
SS400は普通鋼であり、ステンレス鋼のような高い耐食性はありません。
湿気や水分にさらされると錆が発生するため、使用環境に応じた防錆対策が必要です。
特に屋外や水回りでは、塗装や亜鉛めっきなどを検討しましょう。
乾燥した屋内でも、保管期間や結露の有無によっては防錆油などの対策が必要です。
寸法の安定性
SS400は精密加工にも使用できますが、
加工後の変形が特別に少ないと保証されている材料ではありません。
圧延や矯正による残留応力が残っている場合、
片側を大きく削る加工や切断、溶接などによって反りが発生することがあります。
精度が求められるベースやプレートでは、次の対策が有効です。
SS400の選定ポイント
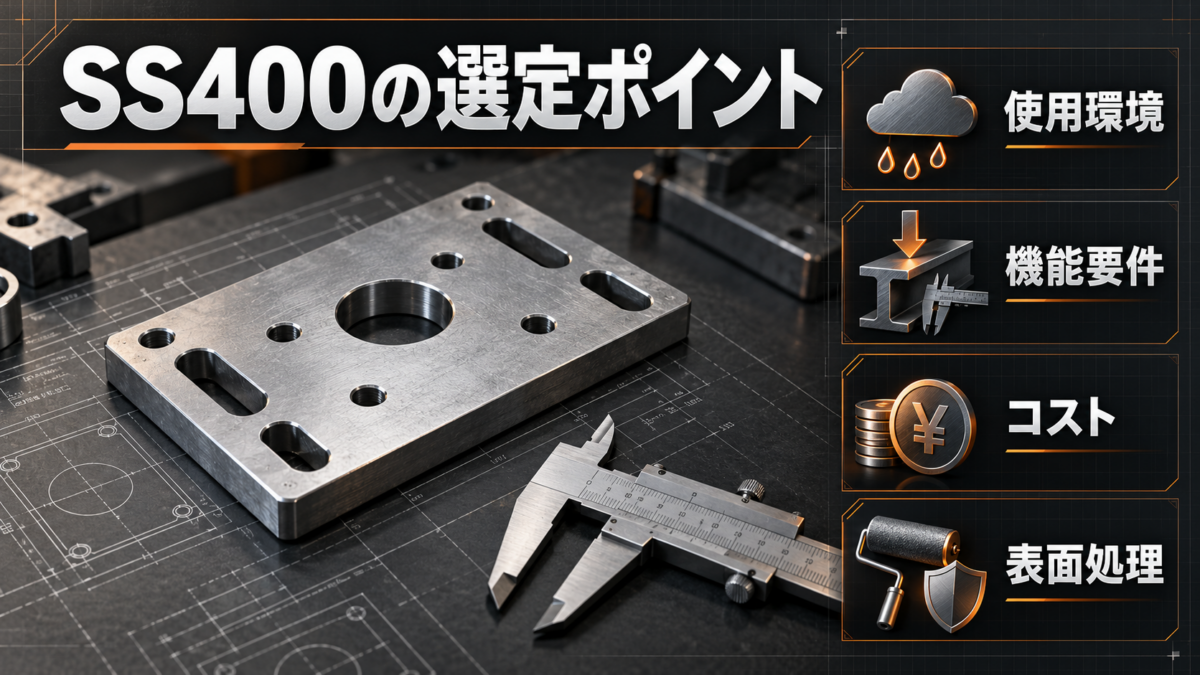
SS400を選ぶときは、価格や強度だけでなく、使用環境と必要な機能を確認することが大切です。
使用環境
屋内の一般的な機械部品には使いやすい材料ですが、
水・薬品・塩分にさらされる環境では腐食に注意が必要です。
また、低温環境では脆性破壊のリスク、高温環境では
強度低下などの検討が必要になります。
通常の室温を大きく外れる条件では、使用温度に適した材料を選定しましょう。
機能要件
部品に必要な強度、剛性、耐摩耗性、精度を整理します。
| 求める性能 | SS400を選ぶときの考え方 |
|---|---|
| 一般的な構造強度 | 板厚・荷重条件を確認して採用を検討 |
| 剛性 | 材質だけでなく断面形状・板厚で確保する |
| 高い表面硬度 | 別材料や適切な表面硬化処理を検討 |
| 高い寸法精度 | 残留応力・加工順序・仕上げ代に注意 |
| 耐食性 | 表面処理または耐食材料を検討 |
特に強度と剛性は別の性能です。たわみを抑えたい場合は、
材料の変更だけでなく板厚や断面形状の見直しも有効です。
コスト管理
SS400は材料価格が比較的安いため、
フレームやブラケットなどの一般構造部品では有力な候補です。
ただし、精密な全面切削が必要な部品では加工費が高くなることがあります。
ミガキ材など、必要な寸法精度に近い素材を選ぶことで、
総コストを下げられる場合もあります。
関連記事:SS400平鋼の規格寸法と選び方 / ミガキ材と黒皮材の違い
表面処理の考慮
SS400は、使用環境に合わせた表面処理を選びやすい材料です。
例えば、屋内の治具なら黒染め、一般的な防錆なら亜鉛めっき、
摺動部品なら硬質クロムめっきというように、目的に応じて使い分けます。
めっきや塗装では膜厚が寸法やはめあいに影響することもあるため、
図面では処理範囲・膜厚・仕上がり寸法の考え方を明確にしましょう。
SS400に適した加工方法
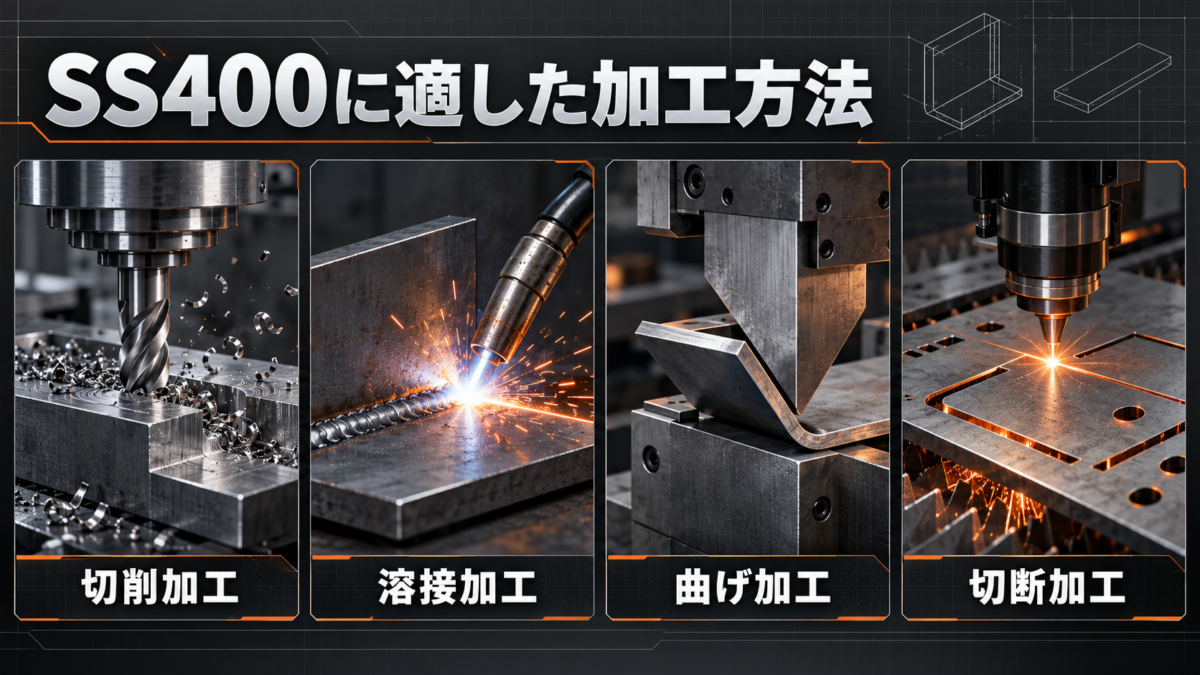
SS400はさまざまな加工に対応できますが、加工方法によって注意点が異なります。
SS400の特徴
- 引張強さは400~510 MPaで、一般構造部品に使いやすい
- 切削・溶接・曲げ・切断などに幅広く対応できる
- 炭素含有量はJIS G 3101で一律に規定されていない
- 通常の焼入れで高硬度を得る用途には適していない
適した加工方法
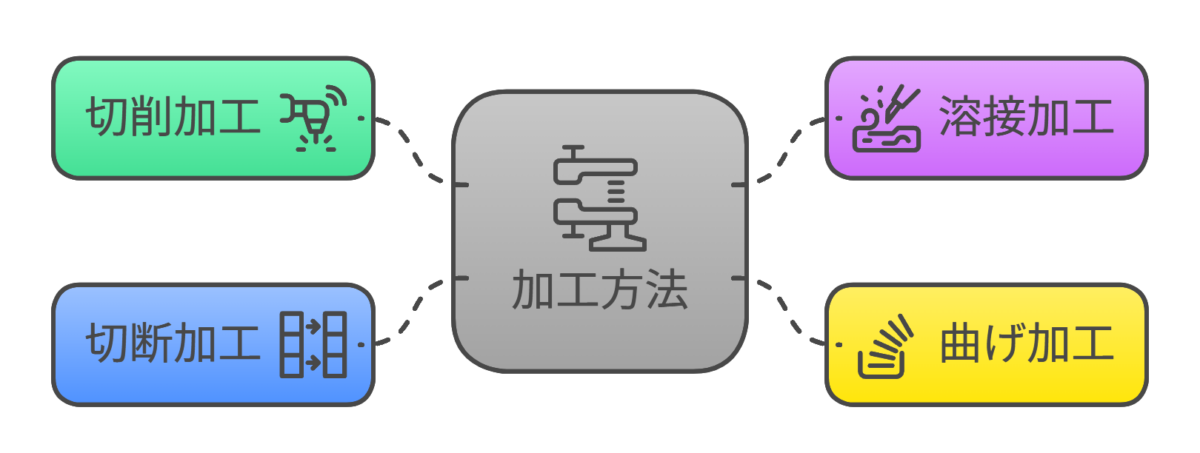
切削加工
フライス加工、旋盤加工、穴あけ加工などに使用できます。
比較的加工しやすい材料ですが、切削条件によっては切りくずの処理や加工面のむしれに注意が必要です。また、黒皮材では表面の酸化皮膜や形状ばらつきを考慮して加工代を設定しましょう。
溶接加工
SS400は、架台やフレームなどの一般的な溶接構造物に広く使用されています。
ただし、規格上は炭素量などが一律に管理されていないため、溶接性を無条件に保証できるわけではありません。板厚、拘束条件、溶接方法などによっては割れや変形に注意が必要です。
また、溶接による「変形の修正」と「残留応力の除去」は別の対策です。必要な場合は、矯正加工や応力除去処理を個別に検討します。
重要な大型溶接構造物など、溶接性や靭性が特に求められる場合は、SM400などの溶接構造用鋼材も候補になります。
曲げ加工
SS400は曲げ加工にも対応できます。
ただし、板厚が厚い場合や曲げ半径が小さい場合には割れのリスクが高まります。
板厚・曲げ方向・曲げ半径を確認し、加工業者と相談して形状を決めましょう。
切断加工
レーザー切断、プラズマ切断、ガス切断などが使用できます。
切断方法によって精度、切断面の状態、熱影響が異なります。
切断後に溶接や精密加工を行う場合は、バリ・熱影響部・切断による変形にも注意しましょう。
不向きな加工
高い硬度を得るための通常の焼入れは、SS400が得意とする加工ではありません。
焼なましや応力除去などの熱処理は可能ですが、
通常の焼入れだけで高い硬さを安定して確保する目的には不向きです。
耐摩耗性や高強度が必要なシャフト・ギヤなどでは、
S45CやSCM材を含め、熱処理後の性能まで考慮して選定します。
SS400に適した表面処理
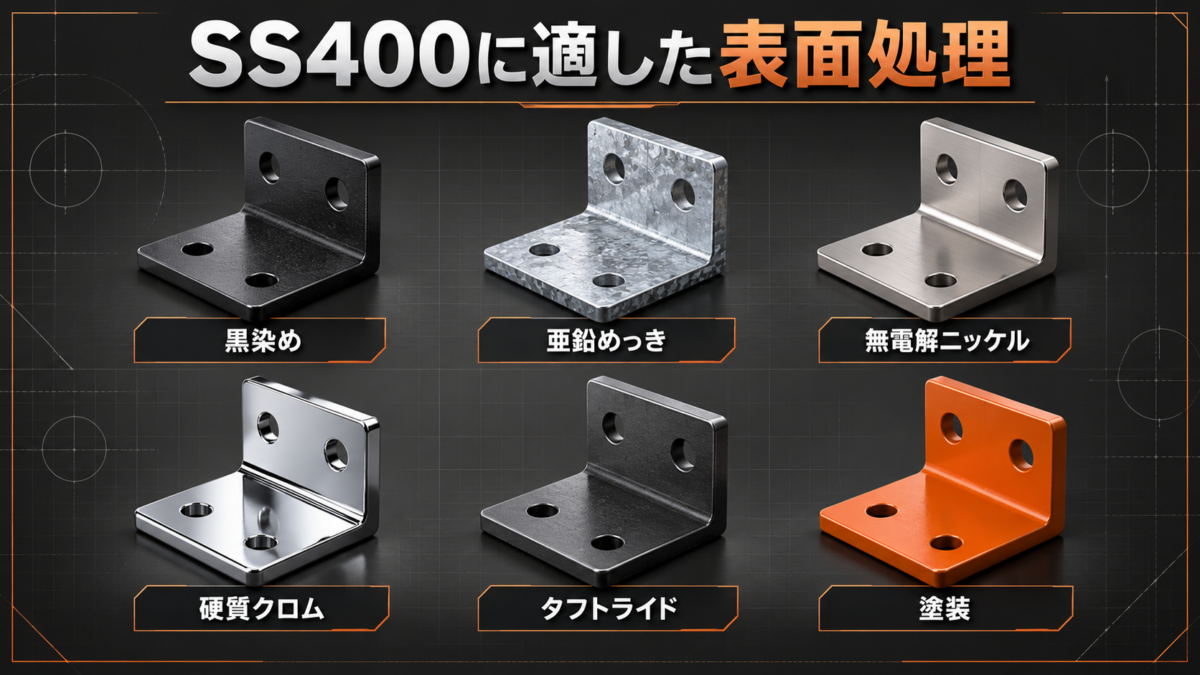
SS400は錆びやすいため、防錆や耐摩耗性の確保を目的として、さまざまな表面処理が用いられます。
なぜSS400は表面処理が必要?
表面処理を検討する主な理由は、次の3つです。
- 防錆
- 水分や湿気による腐食を抑える
- 耐摩耗性
- 接触・摺動による表面の傷みを抑える
- 外観や機能の改善
- 色、反射、洗浄性などを調整する
使用条件によっては防錆油だけで対応できる場合もありますが、
屋外・高湿度環境などでは、より確実な表面処理が必要です。
SS400に適した表面処理6選と選び方
1. 黒染め(四三酸化鉄皮膜)
黒染めは、鉄の表面に薄い酸化皮膜を形成する処理です。
寸法精度への影響を抑えたい場合に向いています。
ただし、「屋内なら錆びない」というわけではないため、湿気や結露に注意しましょう。
関連記事:黒染め処理の特性と選定ポイント
2. 電気亜鉛めっき(ユニクロ・クロメート処理)
電気亜鉛めっきは、鋼材の表面に亜鉛の皮膜を形成する防錆処理です。
一般に「ユニクロ」などと呼ばれる処理は、
亜鉛めっき後の化成処理の種類を含む呼び方です。
図面指示では、亜鉛めっきの膜厚と後処理の種類を確認します。
三価クロム化成処理と従来の六価クロメート処理の違いにも注意が必要です。
関連記事:ユニクロめっきの特性 / 三価クロメート処理の特性
3. 無電解ニッケルめっき
無電解ニッケルめっきは、化学反応によってニッケル系皮膜を形成する処理です。
寸法管理が必要な部品にも使われますが、膜厚分だけ寸法が変わるため、
めっき前寸法と仕上がり寸法を区別しましょう。
関連記事:無電解ニッケルめっきの特性と選定ポイント
4. 硬質クロムめっき(HCr)
硬質クロムめっきは、表面に硬いクロム皮膜を形成する処理です。
耐食性も条件によって得られますが、皮膜には微細なクラックが存在する場合があります。
防錆だけを目的とする場合は、膜厚や環境を確認して選定することが重要です。
関連記事:硬質クロムめっきの特性と選定ポイント
5. タフトライド(塩浴軟窒化処理)
タフトライドは、鋼材の表面に窒素と炭素を浸透させる塩浴軟窒化処理です。
一般的には570℃前後で処理され、焼入れより変形を抑えやすい場合がありますが、
変形がゼロになるわけではありません。
また、母材の種類によって得られる効果が異なり、
耐食性も後処理や使用環境に左右されます。
関連記事:タフトライドの特性と選定ポイント
6. 塗装
塗装は、鋼材表面に塗膜を形成して腐食を抑える処理です。
焼付塗装や粉体塗装など、用途に応じた方法があります。
黒皮材に塗装する場合は、錆・油分・酸化皮膜などの下地状態が密着性に影響します。
使用環境に合わせた下地処理や塗装仕様の選定が重要です。
関連記事:材料塗装の特性と選定ポイント
用途別おすすめ表面処理早見表
| 使用目的・環境 | 主な候補 | 選定のポイント |
|---|---|---|
| 屋内・寸法変化を抑えたい | 黒染め | 防錆油を併用し、湿気に注意 |
| 一般的な防錆・低コスト | 電気亜鉛めっき | 膜厚・化成処理の種類を指定 |
| 複雑形状・膜厚の均一性重視 | 無電解ニッケルめっき | 仕上がり寸法を確認 |
| 摺動・耐摩耗性重視 | 硬質クロムめっき | 膜厚・研磨・腐食環境に注意 |
| 摩耗・疲労特性の改善 | タフトライド | 材質・処理温度・変形を確認 |
| 大型フレーム・屋外設備 | 塗装 | 下地処理・塗膜仕様を確認 |
表面処理は「最も性能が高いもの」を選ぶのではなく、
必要な機能とコストのバランスで決めることが大切です。
SS400が幅広く使用される理由とは?
SS400が多くの機械設計で使われる理由は、材料の入手性が高く、
一般的な構造部品に必要な性能を比較的低コストで確保しやすいためです。
SS400とは?
SS400は、JIS G 3101(一般構造用圧延鋼材)に規定された鋼材です。
- SS:一般構造用の鋼材を表す記号
- 400:引張強さの下限値400 MPa
強度の規格値が定められている一方、炭素などの化学成分や衝撃靭性の
すべてが保証されているわけではありません。用途に応じた確認が必要です。
SS400が選ばれる理由
① 入手性が高い
鋼板や平鋼、形鋼などの種類が豊富で、必要な材料を調達しやすいことが魅力です。
② コストと加工性のバランスが良い
一般的な切削や溶接、曲げに対応でき、構造部品の材料費を抑えやすい特徴があります。
③ 用途に合わせて表面処理を選べる
塗装、亜鉛めっき、黒染めなどを組み合わせることで、使用環境に応じた防錆対策を行えます。
SS400の使用例
| 用途 | 具体例 | 採用される理由 |
|---|---|---|
| 機械フレーム・架台 | 設備の骨組み、支持部材 | 調達しやすく、溶接や切断に対応 |
| 機械ベース | ベースプレート、取付台 | 板厚と形状によって強度・剛性を確保しやすい |
| ブラケット | モータ台、センサ取付金具 | 切削・穴あけ・曲げ加工に対応 |
| 一般的な製缶部品 | カバー支持材、補強部材 | 形状の自由度とコストのバランスが良い |
注意点
SS400が万能というわけではありません。
SS41とは?特徴・用途・SS400との違いをわかりやすく解説!
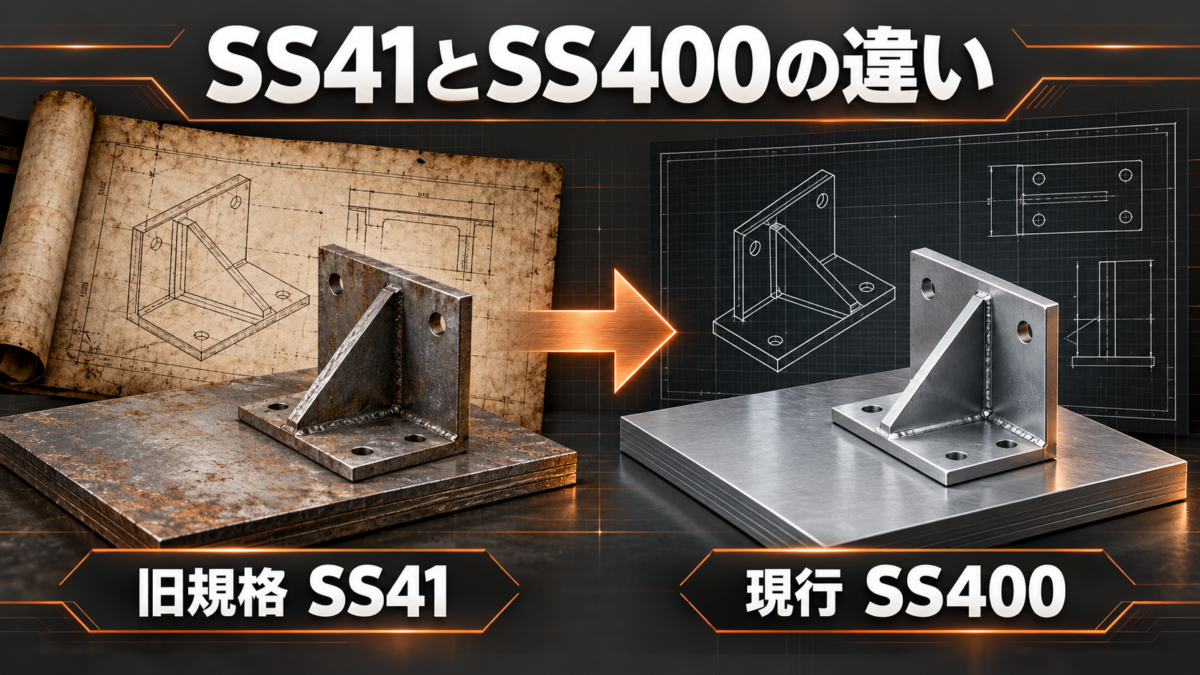
古い機械図面や部品表では、「SS41」と記載されていることがあります。
現在のSS400とどのような関係があるのかを確認しましょう。
SS41とは?
SS41は、旧JIS G 3101で使用されていた一般構造用圧延鋼材の名称です。
「41」は、旧単位の41 kgf/mm²という引張強さの下限値に由来します。
41 kgf/mm²は約402 MPaに相当し、規格のSI単位化に伴って、現在はSS400という名称が使われています。
SS41とSS400の違い
| 項目 | SS41(旧JIS) | SS400(現行名称) |
|---|---|---|
| 規格 | JIS G 3101の旧版 | JIS G 3101 |
| 引張強さ | 41~52 kgf/mm² | 400~510 MPa |
| 名称の数字 | 旧単位での引張強さの下限値 | MPaでの引張強さの下限値 |
| 主な用途 | 一般構造部材 | 一般構造部材 |
SS41とSS400は実務上、対応する材料として扱われることが一般的です。
ただし、古い図面をそのまま利用する場合は、
材料名だけで置き換えを判断せず、強度・寸法・表面処理などの要求仕様も確認しましょう。
SS41とはこんな材料!
- 旧JISで使用されていた一般構造用圧延鋼材の名称
- 「41」は引張強さ41 kgf/mm²の下限値に由来する
- 現在は対応する鋼材としてSS400が一般的に使用される
- 古い図面ではSS41の表記が残っていることがある
まとめ
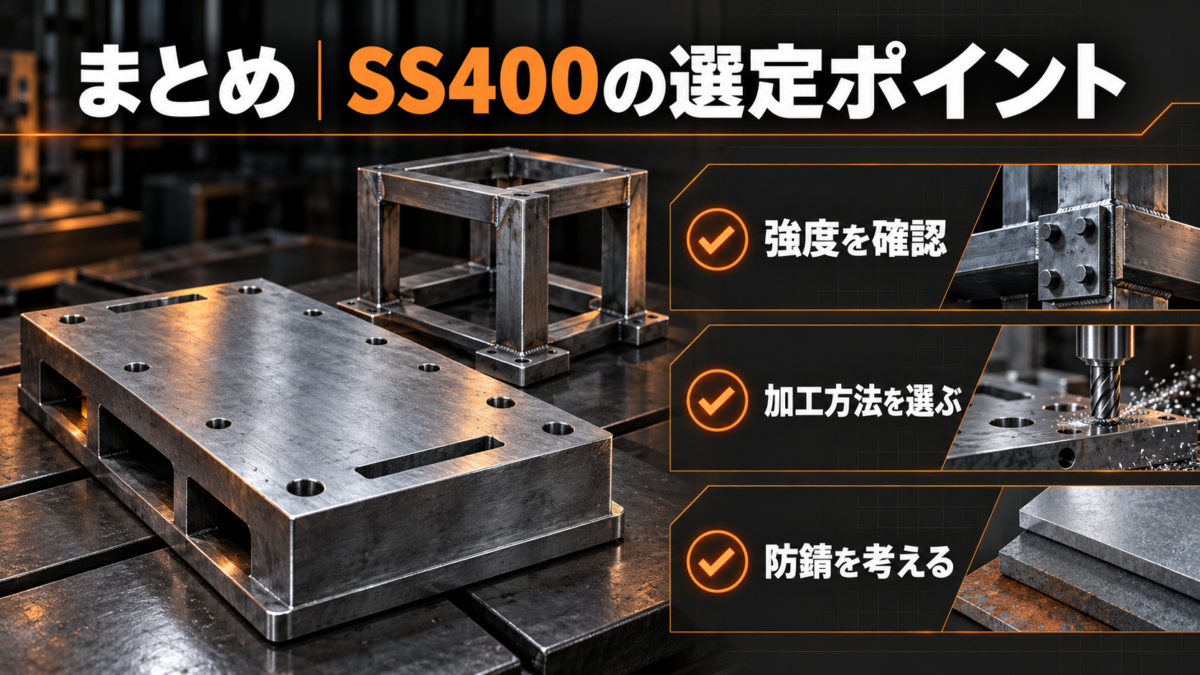
SS400は、コスト・入手性・加工性のバランスに優れた、
機械設計で使いやすい一般構造用鋼材です。
フレームや架台、ベース、ブラケットなど、
幅広い部品に使用できます。
ただし、材料選定では次のポイントを押さえましょう。
「安価だからSS400」と決めるのではなく、
必要な性能を満たせるかを確認したうえで選定することが、
失敗しない機械設計につながります。






コメント