ユニクロメッキは、鉄鋼部品に電気亜鉛めっきを施し、
その上に光沢クロメートなどの化成処理を行う表面処理です。
青白い光沢のある外観と、比較的低コストで得られる防錆効果が特徴で、
ボルト・ナット・ブラケット・板金部品などに広く使用されています。
ただし、従来の六価クロム系処理と、
現在普及している三価クロム系処理には違いがあります。
また、めっき膜厚による寸法変化や、
高強度鋼材の水素脆性にも注意が必要です。
この記事では、ユニクロメッキの基本構造、特性、適した材質、
三価・六価の違い、RoHS対応、膜厚と寸法公差、図面での指示方法まで、
機械設計初心者にもわかりやすく解説します。
ユニクロメッキの基本構造と仕組み
ユニクロメッキを理解するうえで、まず押さえたいのが
「亜鉛めっき」と「クロメート処理」の役割の違いです。
一般的な鉄鋼部品のユニクロ仕上げは、外側から次の3層で構成されます。
断面の模式図(外側から内側へ)
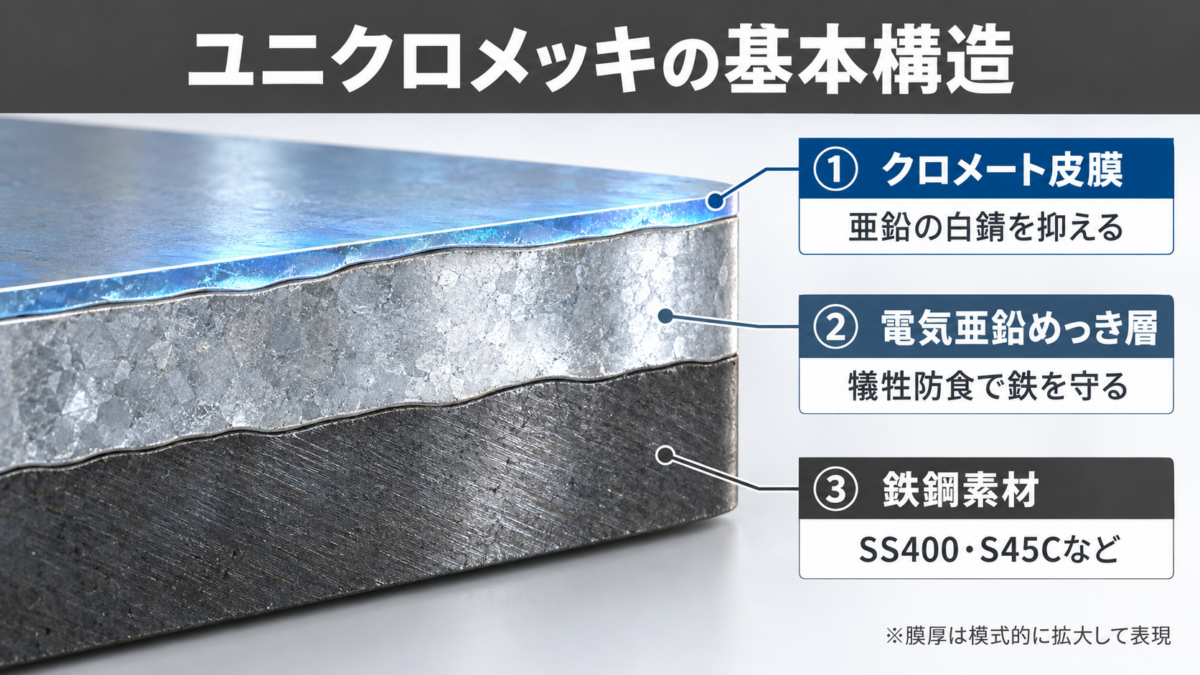
| 層 | 主な役割 |
|---|---|
| ① クロメート皮膜(表面側) | 亜鉛の腐食・白錆を抑え、外観を整える |
| ② 電気亜鉛めっき層 | 亜鉛が鉄より先に腐食する「犠牲防食」で母材を守る |
| ③ 鉄鋼素材(SS400・S45Cなど) | 保護される機械部品の本体 |
※実際の皮膜は非常に薄いため、模式図では厚さを誇張して表現します。
重要なのは、鉄を守る中心的な役割を担うのは亜鉛めっき層であり、
クロメート皮膜はその亜鉛層を保護することです。
したがって、表面が青白く見えていても、
亜鉛めっきの膜厚や処理状態が不十分であれば、
期待した防錆性能が得られるとは限りません。
「ユニクロ」はニッケルめっきではない
名称が似ているため誤解されることがありますが、
ユニクロメッキは一般的に亜鉛めっきに化成処理を組み合わせた仕上げを指します。
ニッケルめっきやクロムめっきとは別の処理です。
また「ユニクロ」は従来の六価光沢クロメートを指すことが多い一方、
現場では三価処理の青白い仕上げを「三価ユニクロ」と呼ぶこともあります。
図面では呼び方だけに頼らず、必要な処理仕様を明確にしましょう。
ユニクロメッキの特性
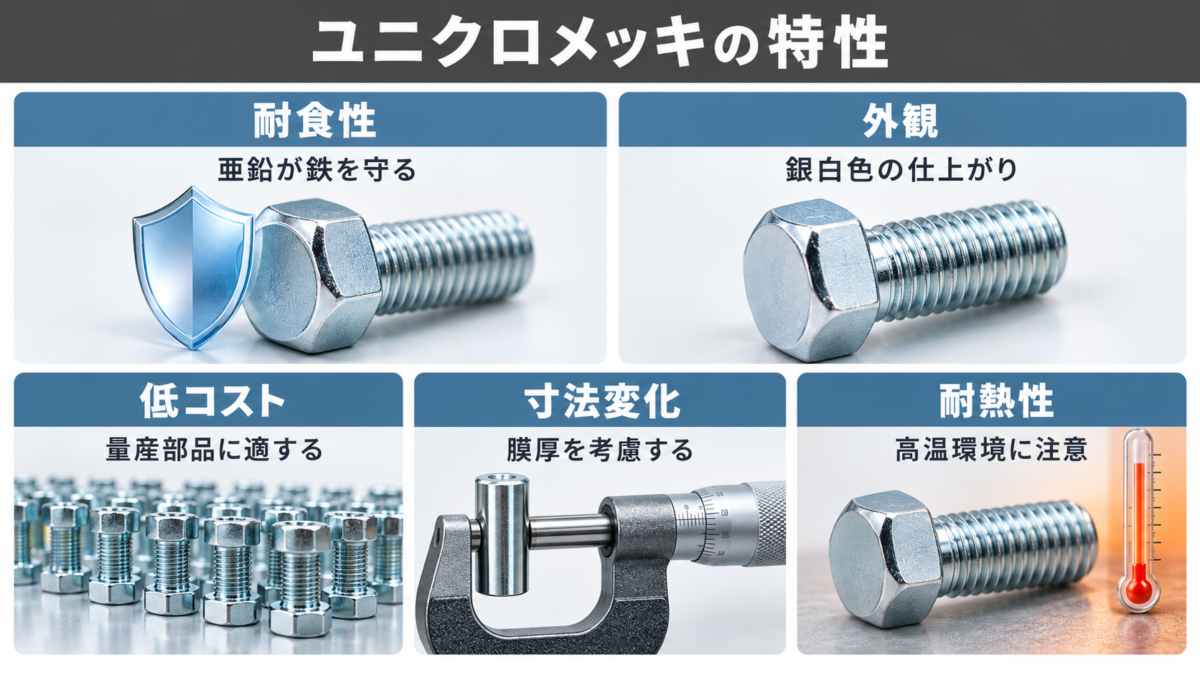
耐食性の向上
電気亜鉛めっきの犠牲防食作用によって、鉄鋼素材の赤錆の発生を抑制します。
さらにクロメート処理を施すことで、
亜鉛表面に発生する白錆を抑え、防錆効果の維持に役立ちます。
ただし、長期間の屋外使用や塩害の大きい環境では、
めっき膜厚・後処理・使用条件に応じて耐食性が不足する場合があります。
必要に応じて、溶融亜鉛めっきや亜鉛ニッケル合金めっきなど、
ほかの防錆方法も検討しましょう。
外観の改善
光沢クロメート仕上げは、青白さを帯びた銀白色の外観が特徴です。
ボルト・ナットや装置内部のブラケットなど、
外観を整えたい部品にも使用されます。
ただし、三価・六価の違いだけでなく、
めっき液や化成処理条件によって色調が変わります。
厳密に色や光沢をそろえる必要がある場合は、
処理業者と限度見本などで確認しましょう。
コスト効率に優れる
電気亜鉛めっきとクロメート処理の組み合わせは、
一般的な鉄鋼部品の防錆方法として広く使用され、
量産部品でも採用しやすい処理です。
ただし、費用は数量・形状・膜厚・耐食試験の要求などによって変わります。
単純に「三価より六価の方が安い」とは判断できません。
寸法精度への影響
電気亜鉛めっきは皮膜を付着させる処理であるため、
処理後の外径は大きく、内径は小さくなる方向に変化します。
また、電流分布の影響により、
角部・突出部・穴の内側などで膜厚に差が生じる場合があります。
はめあい公差が厳しい部品に使用する場合は、
めっき後の完成寸法を考慮して設計しましょう。
具体的な計算例は後半で解説します。
耐熱性には注意が必要
高温環境では、クロメート皮膜の状態が変化し、
防錆性能が低下する場合があります。
ただし、耐熱性は三価・六価の種類や製品仕様によっても異なります。
「何℃まで使用できるか」は一律ではないため、
高温部品に使用する際は処理業者のデータを確認しましょう。
ユニクロメッキの選定ポイント
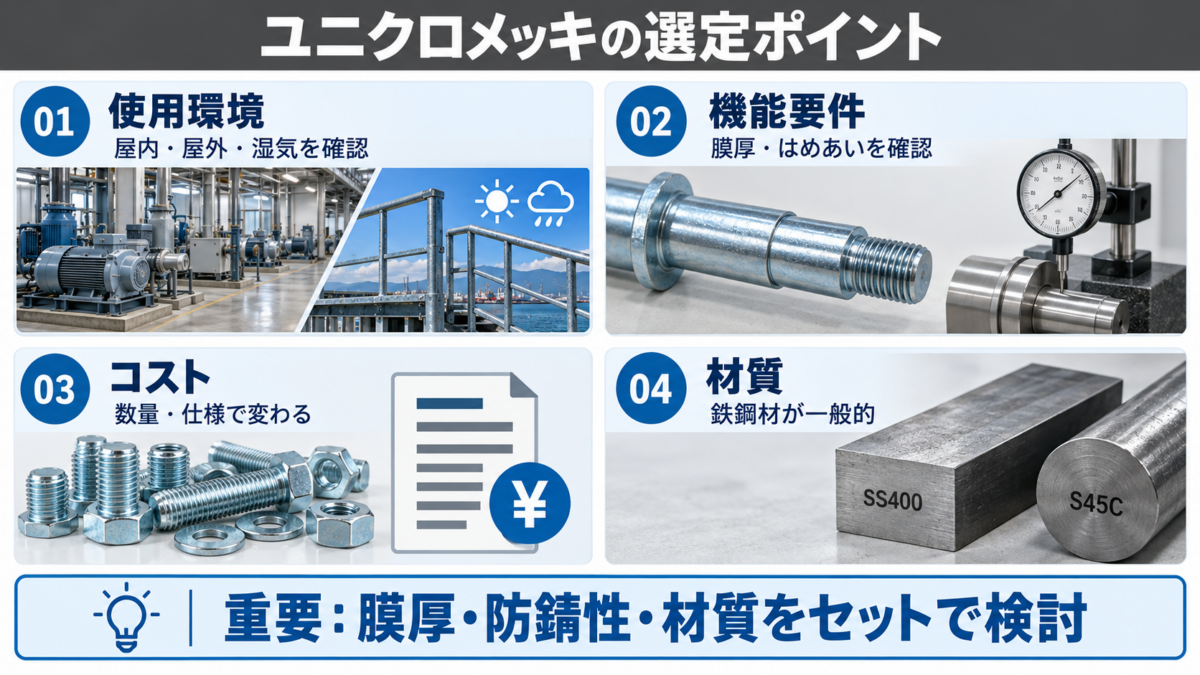
1. 使用環境
屋内設備や一般的な機械部品など、
比較的穏やかな腐食環境で採用しやすい処理です。
一方、高湿度・屋外・薬品に触れる環境では、
必要な耐食性を満たせるか確認が必要です。
「亜鉛めっきだから屋外でも必ず大丈夫」と考えず、
使用環境に応じて膜厚や耐食試験条件を検討することが重要です。
2. 機能要件
寸法精度が必要な部品では、
膜厚による寸法変化や部位ごとの厚さの差を考慮します。
特に、はめあい部・ねじ部・位置決め面などでは、
処理後の完成寸法や組立性を確認しましょう。
また、強度の高い鋼材では、水素脆性への対策も必要です。
3. コスト管理
一般的には低コストな防錆方法ですが、要求するめっき膜厚が厚い場合や、
特殊形状・厳しい外観品質・高い耐食性が必要な場合には費用が増えることがあります。
コストと耐食性のバランスを考えて選定しましょう。
4. 材質の適合性
一般的なユニクロ仕上げは、
SS400・S45C・SPCCなどの鉄鋼材料によく使用されます。
ステンレス鋼やアルミニウムは、通常の鉄鋼用処理を
そのまま適用しにくい場合があります。
必要性や前処理方法を含めて処理業者への確認が必要です。
ユニクロメッキに適した材質とは?迷わないための材料選定ガイド
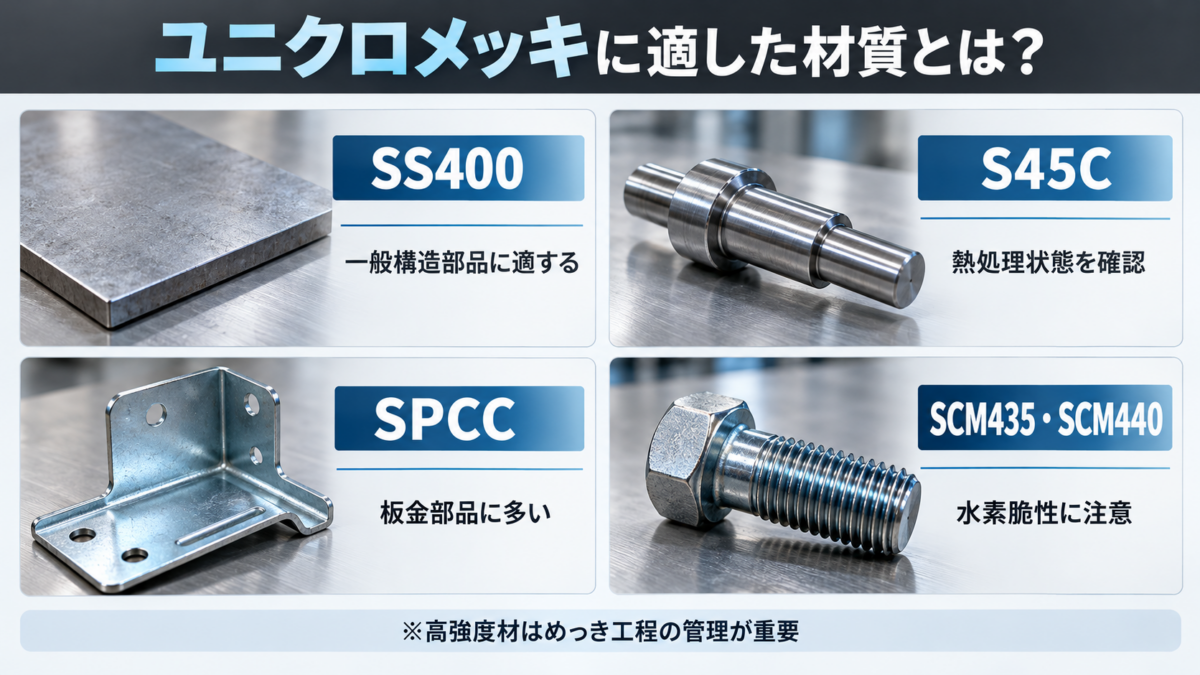
ユニクロメッキに適した材質は「鉄系材料」
代表的な材料を整理すると、次のようになります。
| 材料 | 代表的な用途 | 選定時のポイント |
|---|---|---|
| SS400 | ブラケット・ベース・構造部品 | 一般的な鉄鋼用亜鉛めっきに適する |
| S45C | シャフト・ピン・機械部品 | 焼入れ状態や強度によって水素脆性に注意 |
| SPCC | 板金部品・カバー | 薄板の変形や外観品質を確認 |
| SCM435 SCM440 | 高強度ボルト・機械部品 | 強度・硬度に応じた水素脆性対策が重要 |
鉄鋼材でも、加工後に無条件でめっきできるわけではありません。
一般には、脱脂や酸洗いなどの前処理を行ってからめっきします。
加工条件によっては注意が必要な材質
次のような材料・表面状態では、通常の部品より前処理や工程管理が重要になります。
| 材料・状態 | 注意点 |
|---|---|
| 鋳鉄(FC材など) | 黒鉛や表面状態の影響で密着性・外観にばらつきが出る場合がある |
| 焼入れ・焼戻し鋼 | 表面酸化物の除去に加え、高強度材の水素脆性に注意 |
| ワイヤーカット加工面 | 加工変質層や酸化物による密着不良に注意 |
| 錆びた鉄材 | 錆や汚れを除去しないと、めっき不良につながる場合がある |
前処理によって改善できる場合もありますが、高強度鋼材の水素脆性は
単なる外観不良とは異なるため、別途検討が必要です。
ステンレスやアルミはユニクロメッキに不向き?
ステンレス鋼(SUS304・SUS430など)
ステンレス鋼は鉄を主成分とする鉄系材料ですが、
表面の不動態皮膜によって、通常の亜鉛めっきが密着しにくい場合があります。
特殊な前処理で対応できるケースはあるものの、
一般にはユニクロ仕上げを積極的に選ぶ必要性が低く、まず使用目的を確認します。
アルミニウム・アルミニウム合金
アルミニウムは非鉄金属であり、表面の酸化皮膜などにより、
一般的な鉄鋼用の電気亜鉛めっきをそのまま適用することは難しい材料です。
黒色や耐食性が目的の場合は、アルマイトなど別の表面処理も検討しましょう。
ユニクロメッキに適した材質早見表
| 材質・状態 | 一般的な適性 | 注意事項 |
|---|---|---|
| SS400・S45C(一般的な加工材) | ◎ | 前処理と必要膜厚を確認 |
| SPCCなどの鋼板 | ◎ | 外観や薄板の形状を確認 |
| 鋳鉄 | △ | 表面状態と密着性の確認が必要 |
| 焼入れ・高強度鋼 | △ | 水素脆性と工程管理に注意 |
| ステンレス鋼 | 要相談 | 特殊な前処理を要する場合がある |
| アルミニウム | 要相談 | 通常の鉄鋼用処理とは条件が異なる |
※適性は一般的な鉄鋼用電気亜鉛めっき+化成処理を想定した目安です。
RoHS対応ってなに?図面指示で気をつけたいポイント!
RoHS指令とは?
RoHS指令は、EUで販売される対象の電気・電子機器について、
六価クロムなどの特定有害物質の含有を制限する制度です。
六価クロムの最大許容濃度は、原則として均質材料中0.1重量%です。
ただし、対象範囲や適用除外が定められているため、
EUへ輸出するすべての機械部品が一律に規制されるわけではありません。
ユニクロメッキとRoHSの関係
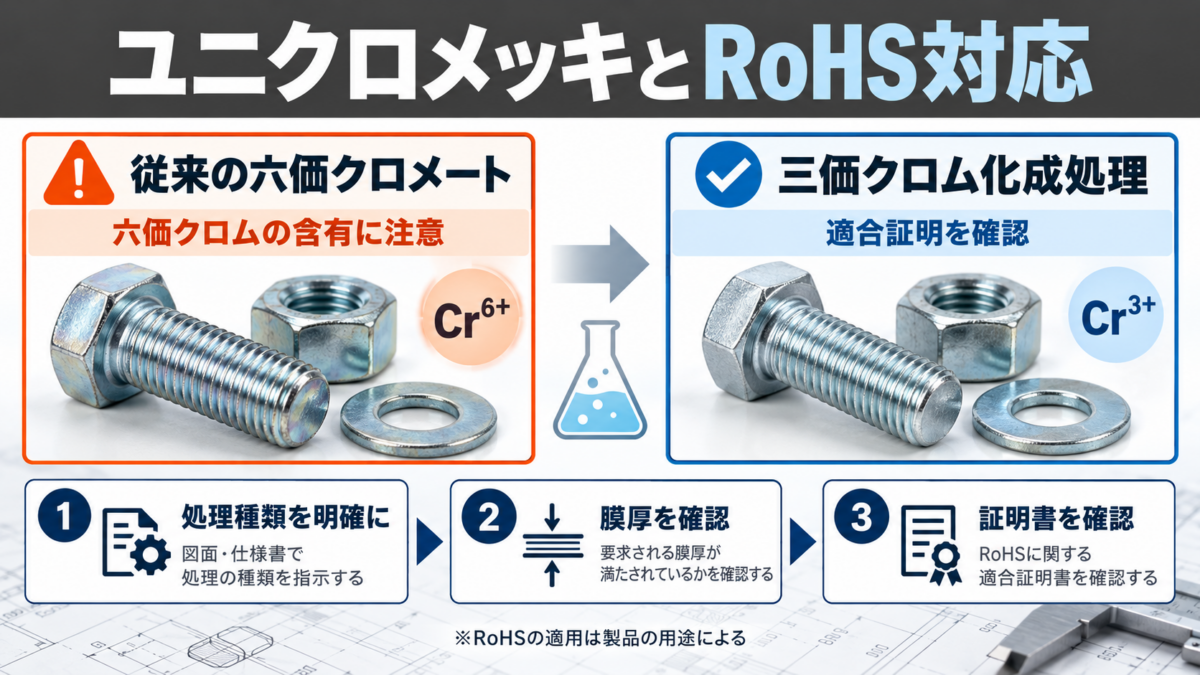
従来の六価クロム系光沢クロメートは、
処理皮膜に六価クロムを含むため、
RoHS対象製品では注意が必要です。
現在では、六価クロムを意図的に使用しない
三価クロム化成処理が広く普及しています。
| 処理方法 | RoHS対応の考え方 | 注意点 |
|---|---|---|
| 従来の六価光沢クロメート | 六価クロムの含有制限に注意 | 必ず適用可否を確認 |
| 三価クロム化成処理 | 六価クロム非含有仕様として選定される | 製品・工程の適合確認が必要 |
| 三価ユニクロ | 三価のクリア仕上げを指す通称 | 名称だけで判断せず仕様を明確化 |
※「三価」と書かれていれば完成部品のRoHS適合が無条件に保証されるわけではありません。
必要に応じて証明書などで確認してください。
図面や部品指定での注意点
「ユニクロメッキ」とだけ記載すると、三価・六価のどちらを指すか
加工業者との間で認識がずれる可能性があります。
RoHS対応が要求される場合は、
電気亜鉛めっき+三価クロム化成処理(六価クロム非含有仕様)など、
処理方法と要求事項を具体的に指示することが重要です。
詳しい図面指示例は後半で紹介します。
なぜ今「RoHS対応」が必要なの?
RoHS指令の対象機器では、
構成部品の表面処理も含めた適合確認が重要です。
また、国内向け製品であっても、取引先のグリーン調達基準などによって
六価クロム非含有の処理が求められる場合があります。
法規制の対象範囲と顧客要求は区別して確認しましょう。
亜鉛めっきとは?
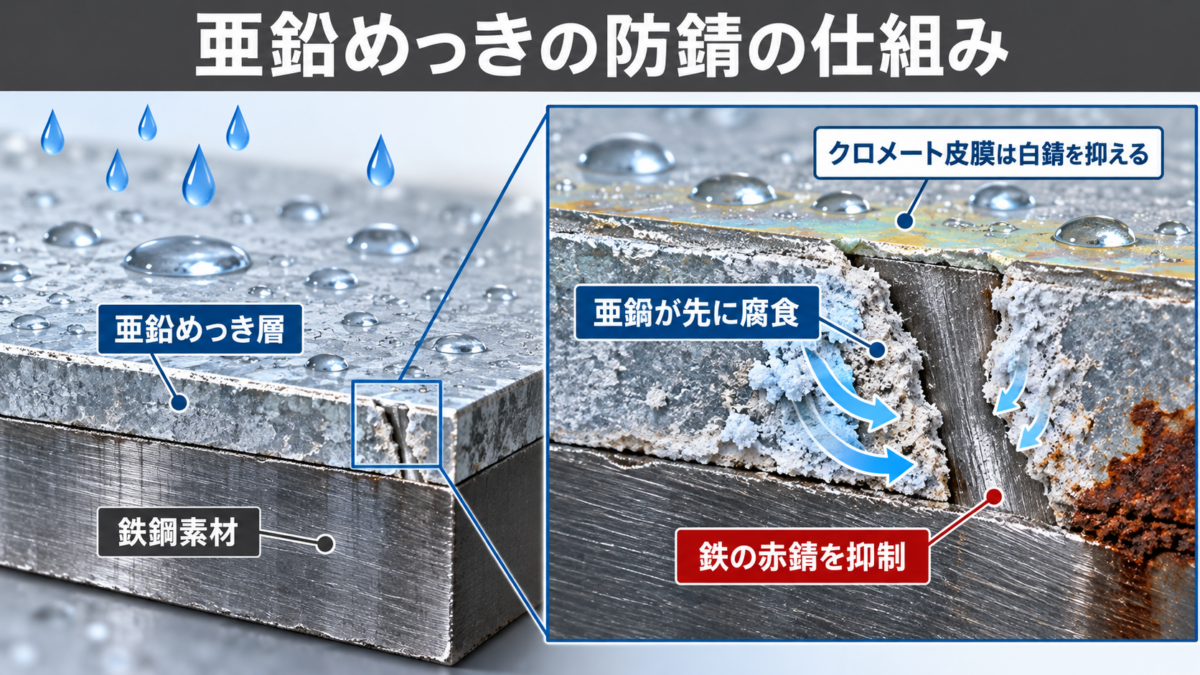
亜鉛めっきは、鉄鋼素材の表面に亜鉛の層を形成し、
錆の発生を抑える表面処理です。
亜鉛は鉄より先に腐食する性質があり、
これを「犠牲防食作用」と呼びます。
亜鉛層が残っている間は、鉄鋼素材の腐食を抑制する働きが期待できます。
亜鉛めっきの特性
犠牲防食作用
亜鉛が鉄より先に腐食することで、傷などで鉄の一部が露出しても、
一定の条件下では鉄を保護します。
白錆と赤錆の違い
クロメート処理は、主に亜鉛表面の白錆を抑える役割を担います。
コストと外観
比較的低コストで銀白色の仕上げが得られるため、
一般機械部品やねじ類に使用されます。
クロメート処理の種類と特徴
| 種類 | 外観の目安 | 主な特徴 |
|---|---|---|
| 光沢クロメート(従来のユニクロ) | 青白い銀白色 | 従来の六価系クリア仕上げ |
| 三価クロム化成処理(クリア) | 銀白色~わずかに青・黄み | 六価クロム非含有仕様の代替として普及 |
| 有色クロメート | 虹色・黄色系 | 従来品は六価系が代表的。 三価系の有色仕様もある |
| 黒色クロメート | 黒色 | 外観重視の用途などで使用 |
一般に、従来の六価有色クロメートは六価光沢クロメートより高い耐食性を示す場合があります。ただし、性能は亜鉛層の膜厚・処理液・後処理などによって変わります。
ユニクロメッキと三価クロメート処理の比較:特性と使い分け
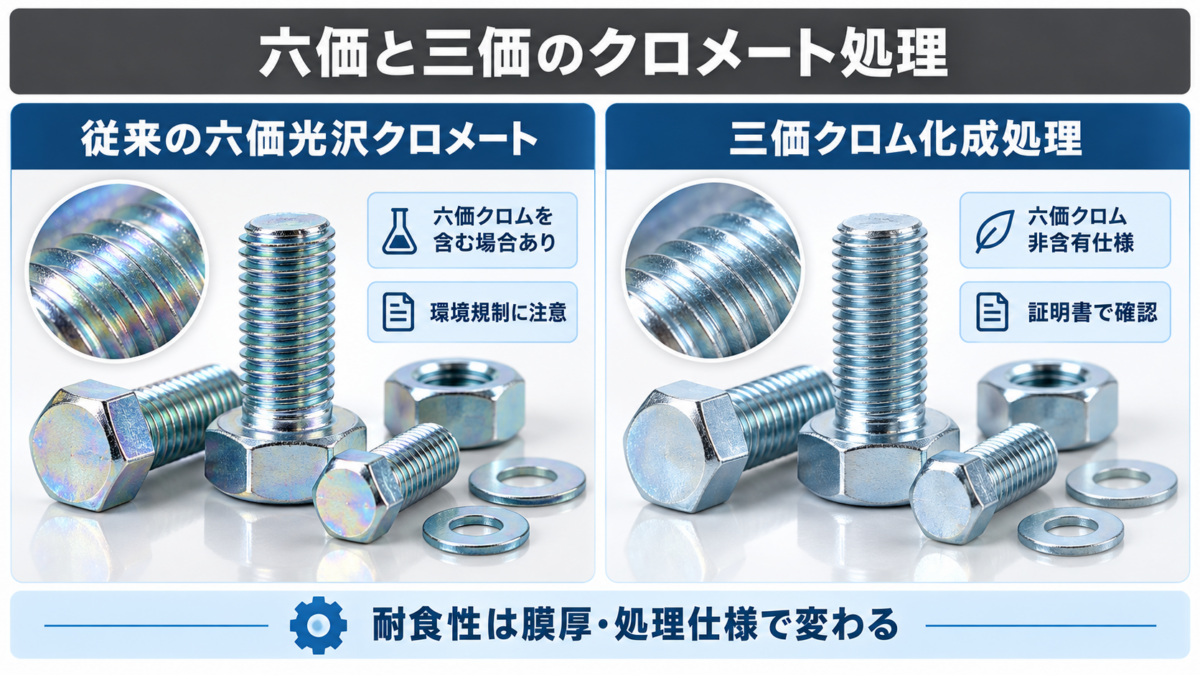
ここで比較するのは、従来の六価光沢クロメートと、
三価クロム化成処理(通称:三価ユニクロ)です。
どちらも一般には電気亜鉛めっき後に施す後処理です。
従来のユニクロメッキとは
電気亜鉛めっきの上に、六価クロム系の
光沢クロメート処理を施した仕上げです。
青白い銀白色の外観が特徴ですが、
六価クロムの含有が問題となる用途では、
規制や顧客要求への適合確認が必要です。
三価クロム化成処理とは
電気亜鉛めっきの上に、三価クロムを利用した化成皮膜を形成する処理です。
従来のユニクロに近い外観の製品もあります。
耐食性は処理仕様によって異なり、
従来の六価系と同等以上の性能を示す場合もあります。
比較表
| 比較項目 | 従来の六価光沢クロメート | 三価クロム化成処理(クリア) |
|---|---|---|
| 使用するクロム種 | 六価クロム系 | 三価クロム系 |
| 外観 | 青白い銀白色 | 銀白色(処理によって色調差あり) |
| 耐食性 | 処理仕様による | 処理仕様による。六価系と同等以上の場合もある |
| RoHS | 六価クロムの含有に注意 | 六価クロム非含有仕様として選定される |
| コスト | 数量・条件で変化 | 数量・条件で変化 |
| 図面指示 | 六価系であることを明記 | 三価・六価クロム非含有仕様を明記 |
選定のポイント
まず、使用する製品にRoHS対応や顧客の環境規制要求があるかを確認します。
次に、必要な耐食性・外観品質・亜鉛めっき膜厚を整理します。
三価か六価かだけで耐食性やコストを決めつけず、加工業者が提示する処理仕様と試験データで判断することが重要です。
めっき膜厚と寸法公差の関係
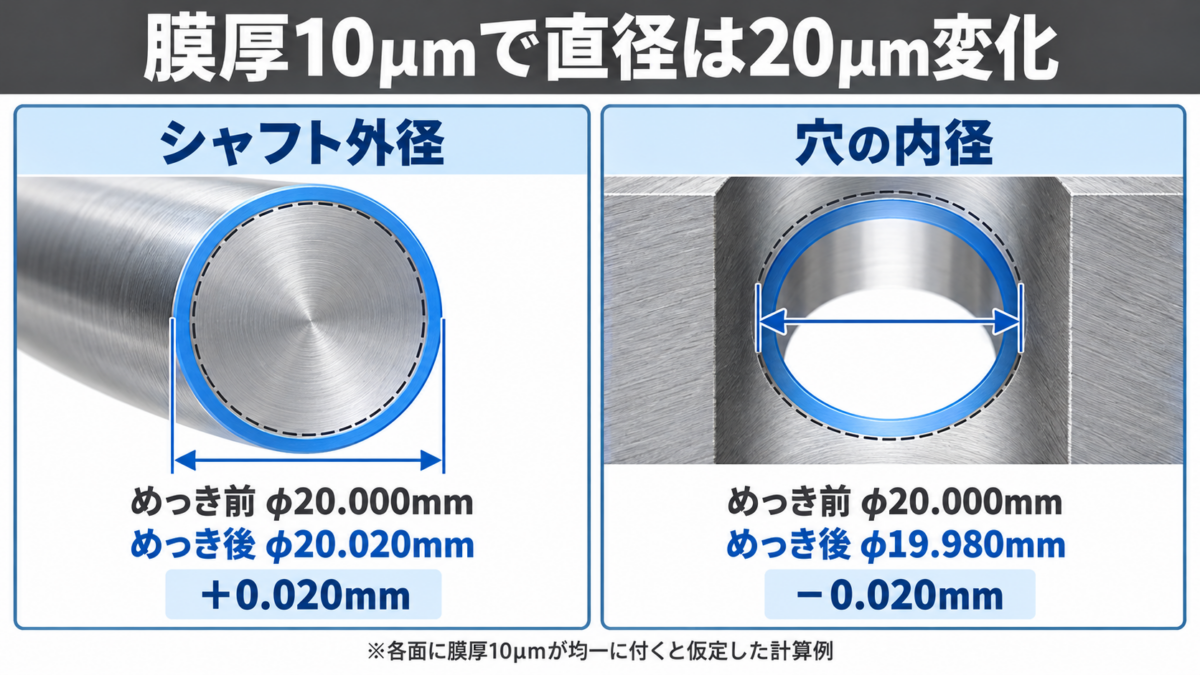
電気亜鉛めっきを施すと、部品の表面に亜鉛層が付着するため、完成寸法が変化します。
例えば、めっき前のシャフト外径がφ20.000mmで、
外周に膜厚10μm(0.010mm)のめっきが均一に付くと仮定します。
外径は両側に膜が付くため、次のようになります。
外径の増加量 = 膜厚 × 2
10μm × 2 = 20μm = 0.020mm
したがって、めっき後の外径は φ20.020mm です。
同様に、内径φ20.000mmの穴の内側に均一に
10μmの膜が付くと、穴径は φ19.980mm になります。
| 比較項目 | めっき前 | めっき後(膜厚10μmの仮定) |
|---|---|---|
| シャフト外径 | φ20.000mm | φ20.020mm |
| 穴の内径 | φ20.000mm | φ19.980mm |
| 直径の変化量 | ― | 外径+0.020mm/内径-0.020mm |
※各面に10μmのめっきが均一に付くという理想化した計算例です。
実際の電気めっきでは形状や電流分布により膜厚が異なり、穴の奥などでは薄くなる場合があります。
はめあい公差に与える影響
例えば、めっき前に軸と穴のすきまを0.020mm確保していた場合、
軸側の直径が0.020mm増えるだけで、理論上はすきまがなくなる可能性があります。
穴側にもめっきを施すと、さらにすきまが小さくなります。
そのため、はめあい部では次の点を確認しましょう。
- めっき後の寸法を図面の完成寸法とするか
- 必要な膜厚とそのばらつき
- めっきを施さない部分があるか
- 処理後の寸法検査が必要か
厳しいはめあい部では、無電解ニッケルめっきなど、
膜厚管理に優れる処理も比較検討できます。
ねじ寸法への影響
ボルトやナットなどのねじ部品でも、めっき膜厚は重要です。
例えば、外ねじの山頂外径がめっき前にφ9.960mmだった場合、
外周に10μmの膜が均一に付けば、山頂外径は計算上 φ9.980mm になります。
ただし、ねじでは山頂外径だけでなく、
有効径やねじ山の側面にもめっきが付くため、
組立性への影響は単純な直径変化だけでは判断できません。
ナットが入りにくくなったり、
締結時の摩擦が変わったりする場合もあります。
特に公差が厳しいねじや高強度ボルトでは、
めっき後のねじゲージ検査や適用規格の確認が重要です。
水素脆性と高強度部品の注意点
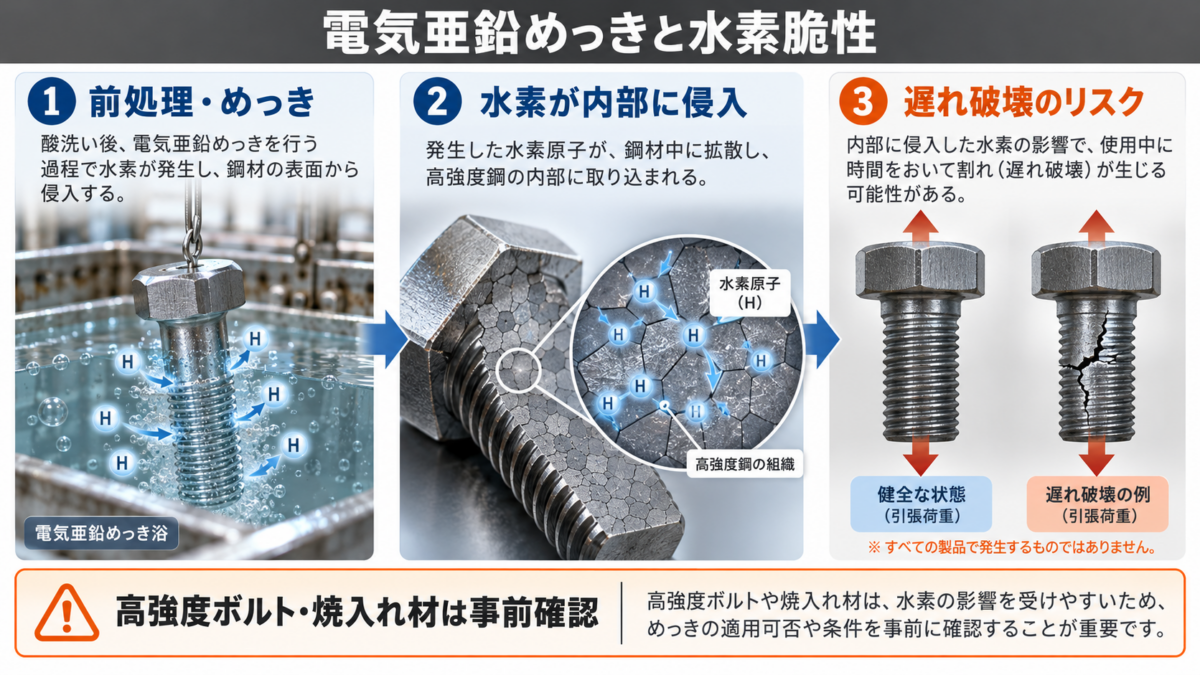
電気亜鉛めっきで見落としやすいのが、水素脆性(すいそぜいせい)です。
水素脆性とは、金属内部に侵入した水素によって材料が脆くなり、
割れや破損が発生しやすくなる現象です。
特に高強度鋼材では、使用中に時間がたってから突然破損する「遅れ破壊」につながる場合があります。
水素が侵入する原因
電気亜鉛めっきでは、酸洗いなどの前処理やめっき工程で水素が発生し、
鋼材内部へ侵入することがあります。
一般的な低強度鋼と比べ、
高強度・高硬度の鋼材では特に注意が必要です。
注意したい部品
これらの部品では、見た目に問題がなくても
破損のリスクが残る可能性があります。
設計時の対策
水素脆性のリスクは、材質・強度・形状・負荷条件・前処理・めっき工程によって変わります。
必要に応じて、次の対策を検討しましょう。
- 材質と強度を明確にする
- 熱処理条件や要求硬度を処理業者に伝える。
- 工程を確認する
- 酸洗い・めっき条件を確認し、水素侵入のリスクを低減する。
- 脱水素処理を検討する
- 必要に応じて適切な条件でベーキングを行う。
- 別の表面処理も比較する
- 高強度部品では、水素脆性リスクを考慮して処理方式を選定する。
注意:ベーキングを実施しても、水素脆性が必ず防げるとは限りません。
高強度締結部品では、適用規格や処理業者の技術資料に基づいて判断しましょう。
ユニクロメッキを図面で指示する際の注意点
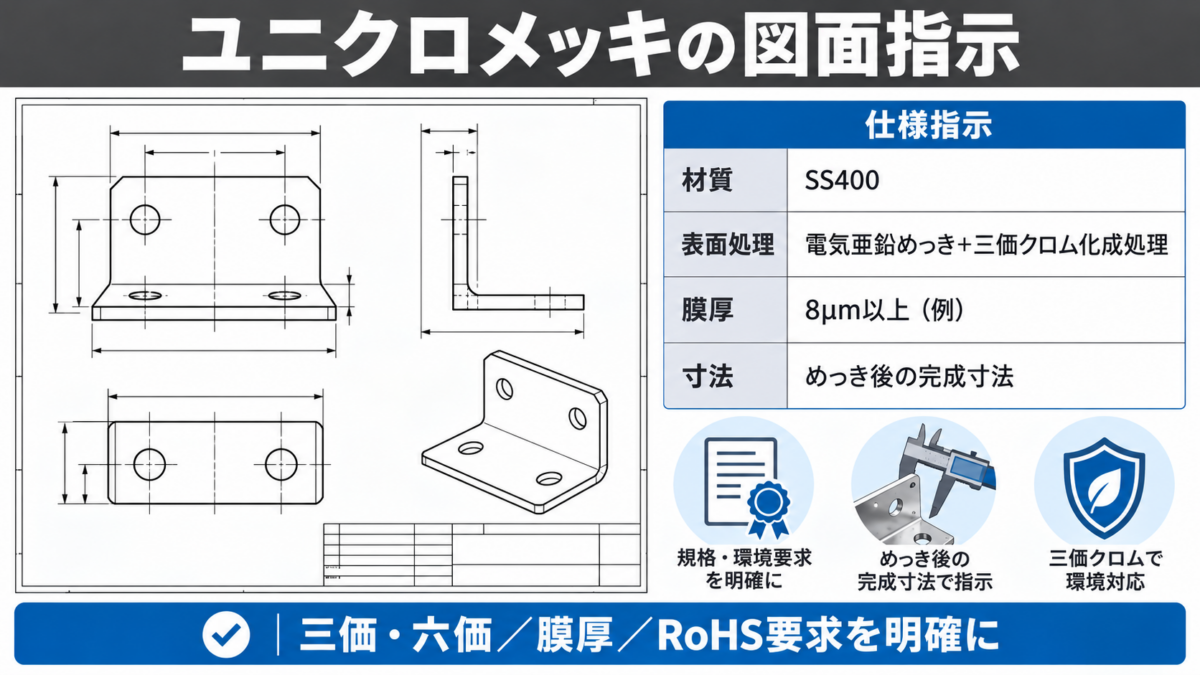
図面に「ユニクロメッキ」とだけ書いても、
加工業者によって三価・六価の解釈や標準膜厚が異なる場合があります。
要求品質を安定させるため、以下の項目を整理しましょう。
① めっきの種類と後処理を明記する
一般的な鉄鋼用で三価クロム系を指定する場合は、
例えば次のように記載します。
- 図面記載例
- 電気亜鉛めっき+三価クロム化成処理(クリア、六価クロム非含有仕様)
必要な場合は、適用規格や処理業者の仕様番号も併記します。
② 亜鉛めっきの膜厚を指定する
膜厚が薄すぎると期待した耐食性を得られず、
厚すぎると寸法や組立性に影響する場合があります。
例えば 「亜鉛めっき膜厚8μm以上」 という指定が考えられます。
ただし、実際の値は部品形状・使用環境・適用規格に応じて決める必要があります。
また、指定膜厚がどの部位で保証されるかも確認しましょう。
③ RoHS対応などの要求を明確にする
RoHS対応が必要な製品では、六価クロム非含有仕様であることを明示し、
必要に応じて適合証明書などの提出を依頼します。
「三価ユニクロ」という通称だけで適合を判断しないことが重要です。
④ めっき範囲と完成寸法を確認する
はめあい面・ねじ部・接点など、膜厚が機能に影響する部分では、
処理範囲や完成寸法を明確にします。
部分的にめっきを避ける必要がある場合は、
マスキングの可否を処理業者へ確認しましょう。
⑤ 高強度材の水素脆性対策を確認する
高強度ボルトや焼入れ材では、図面に材質・熱処理条件・強度区分を示したうえで、
水素脆性リスクと必要な工程管理を処理業者と確認します。
図面指示の記載例
以下は、一般的な鉄鋼製ブラケットを想定した例です。
| 指示項目 | 記載例 |
|---|---|
| 材質 | SS400 |
| 表面処理 | 電気亜鉛めっき+三価クロム化成処理(クリア) |
| めっき膜厚 | 亜鉛めっき膜厚8μm以上 |
| 環境要求 | 六価クロム非含有仕様。RoHS適合を要する場合は証明書を確認 |
| 寸法管理 | 図面寸法は表面処理後の完成寸法 |
| 外観品質 | 著しいめっきムラ・膨れ・剥離・赤錆なきこと |
※一般的な指示例です。膜厚の測定位置、検査方法、耐食試験条件などが必要な場合は、製品仕様に応じて別途規定します。高強度部品では水素脆性対策も追加で検討してください。
🔰 初心者向けアドバイス
ユニクロメッキを指示する際は、次の5点を確認しましょう。
まとめ|ユニクロメッキは膜厚・環境規制・材質を確認して選定する
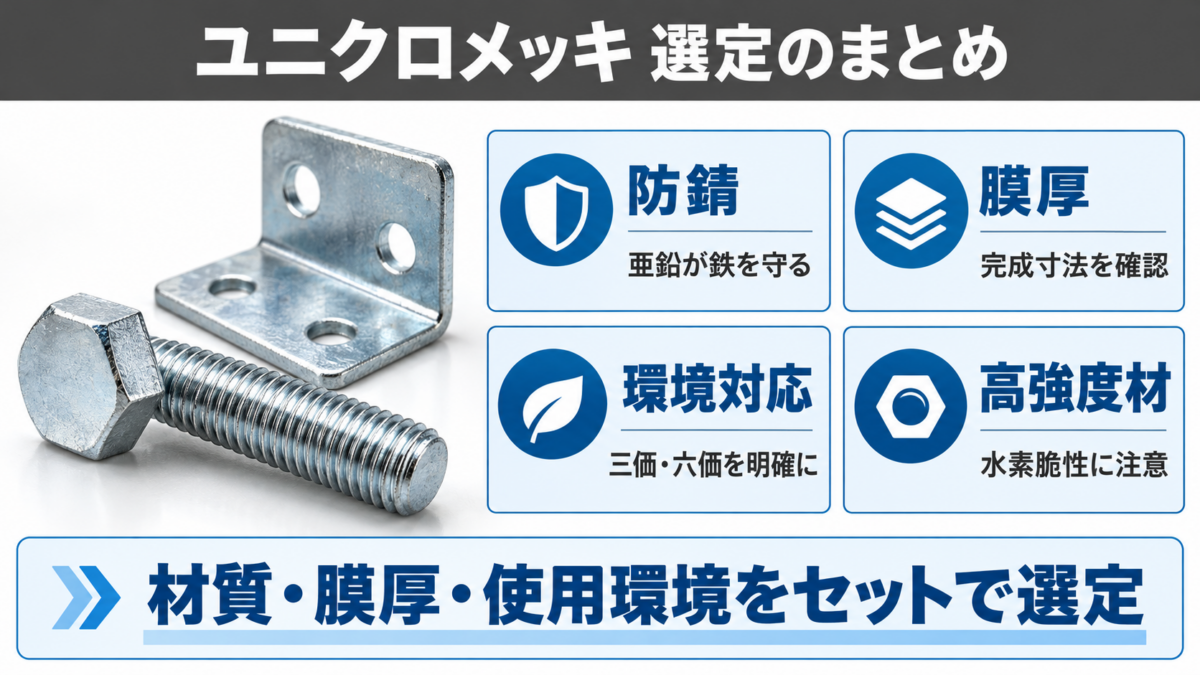
ユニクロメッキは、電気亜鉛めっきによる犠牲防食作用と、
クロメートなどの化成処理による亜鉛表面の保護を組み合わせた、比較的低コストな防錆処理です。
銀白色の外観が得られ、SS400・S45C・SPCCなどの
一般的な鉄鋼部品に幅広く使用できます。
ただし、設計時には次のポイントに注意しましょう。
「ユニクロメッキ」と一言で指定するのではなく、
使用環境・寸法精度・材質・要求品質をセットで考えることが重要です。





コメント