硬質クロムめっき(工業用クロムめっき)は、
金属部品の表面に硬いクロム皮膜を形成し、
耐摩耗性や摺動性能を向上させる表面処理です。
シャフトやシリンダロッド、金型など、
繰り返し摩擦を受ける部品に広く利用されています。
必要な部分だけに処理できる点も、機械設計で役立つ特長の一つです。
ただし、「硬いから摩耗しない」「クロムだから錆びない」と単純に考えるのは危険です。
皮膜の微細なクラック、めっきによる寸法変化、高強度鋼の水素脆性など、
設計時に知っておきたい注意点もあります。
この記事では、硬質クロムめっきの特性・適した材質・バフ研磨・部分めっきを解説するとともに、
膜厚と寸法公差の関係や、図面での指示方法についても初心者向けにわかりやすく説明します。
硬質クロムめっき処理(HCr)の特性
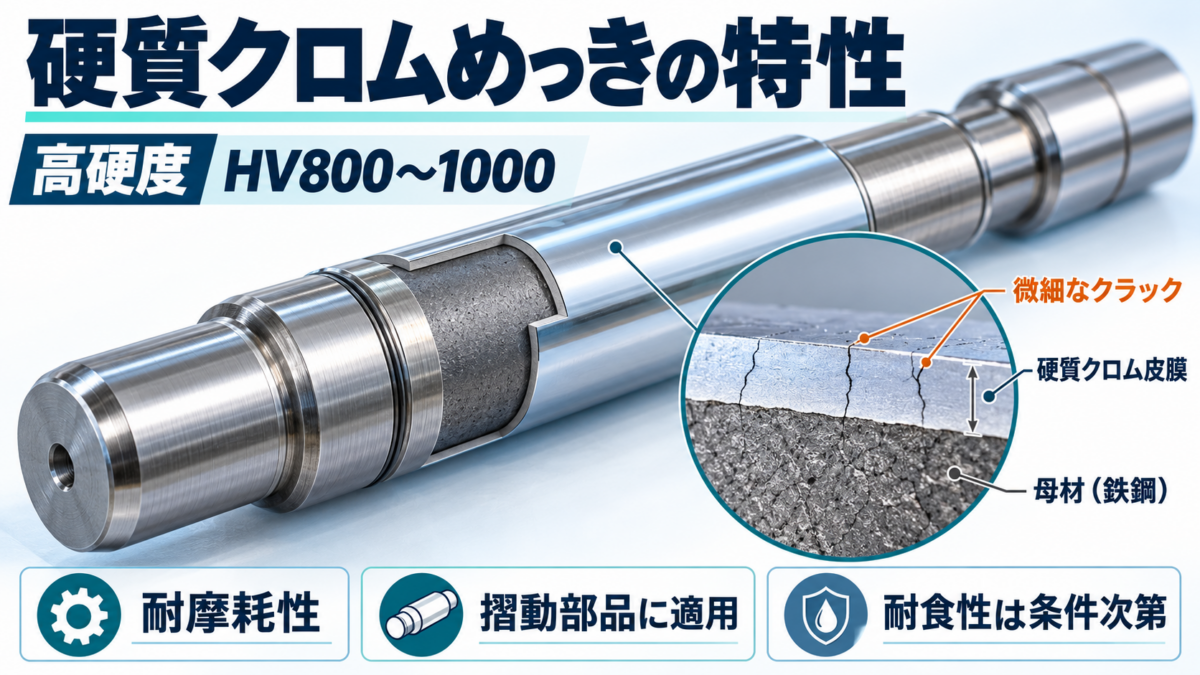
硬質クロムめっきは、電気を使って金属表面にクロムを析出させる電気めっきの一種です。
装飾目的のクロムめっきとは異なり、主に耐摩耗性や機械的な機能の向上を目的としています。
硬質クロムめっきの基本構造
硬質クロムめっきの基本構造は、母材となる金属と、
その表面に形成されたクロム皮膜で構成されます。
| 表面からの順序 | 構造 | 主な役割 |
|---|---|---|
| ① 表面側 | 硬質クロムめっき皮膜 | 高い表面硬度、耐摩耗性、摺動特性を付与する |
| ② 内部側 | 母材(鉄鋼材料など) | 部品全体の強度・剛性・形状を支える |
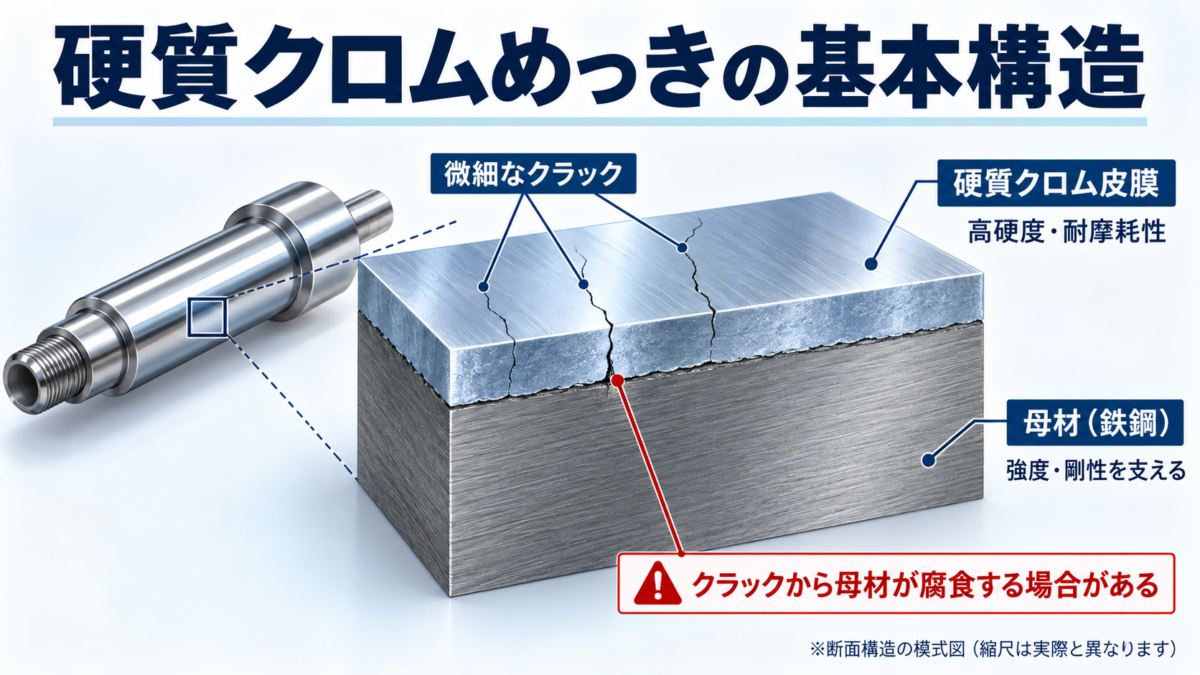
【図解ポイント】
クロム皮膜には微細なクラックが形成されることがあります。
図では「母材」「クロム皮膜」「皮膜の微細なクラック」を色分けすると、
耐摩耗性と耐食性の違いを理解しやすくなります。
硬質クロムめっきは母材の内部まで硬化させる処理ではなく、
表面に硬い皮膜を追加する処理です。
そのため、部品の強度や変形のしやすさは、母材の材質や熱処理状態にも左右されます。
耐摩耗性の向上
硬質クロムめっきの代表的な特長は、高い表面硬度による耐摩耗性です。
めっき皮膜の硬さは、処理条件にもよりますが、
一般にHV800~1000程度が目安となります。
シャフトやシリンダロッドなど、繰り返し接触・摺動する部品の摩耗を抑える効果が期待できます。
ただし、硬度が高いほど、どの条件でも摩耗しないわけではありません。
相手材の硬さ、接触圧力、潤滑状態、異物の混入などによって実際の摩耗量は変わります。
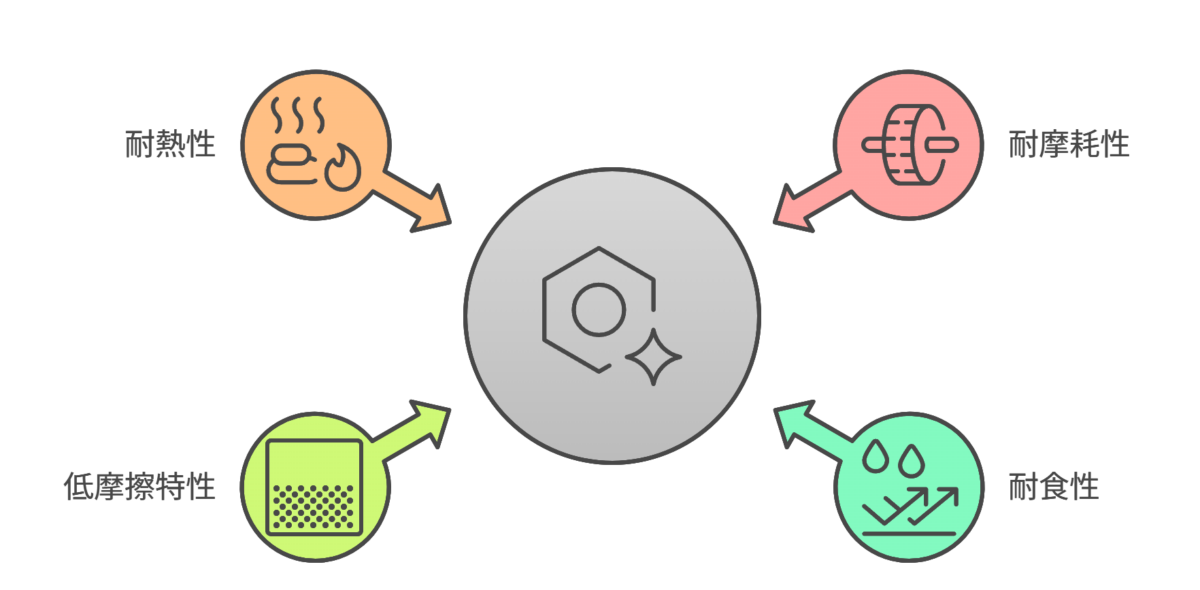
耐食性の向上
クロムは表面に酸化皮膜を形成するため、
硬質クロムめっきによって一定の耐食性向上が期待できます。
一方で、通常の硬質クロムめっき皮膜には微細なクラックが存在するため、
湿気や腐食性物質がクラックを通じて母材まで達すると、鉄素材が錆びる場合があります。
そのため、硬質クロムめっきを「完全な防錆皮膜」と考えるのは適切ではありません。
屋外・高湿度・薬液に触れる環境では、使用条件に応じて膜厚や皮膜仕様を検討し、
必要に応じてニッケルめっきなどの下地処理も考慮します。
選定のポイント:耐摩耗性を主目的とし、耐食性は使用環境と皮膜仕様を確認することが重要です。
低摩擦特性
硬質クロムめっきは、適切な表面仕上げと組み合わせることで、
摩擦を抑えた摺動面を形成できます。
例えば、めっき後に研削やバフ研磨で表面を整えることで、
シャフトなどの摺動面に必要な表面粗さを確保できます。
ただし、めっきを施しただけで必ず鏡面になるわけではありません。
また、実際の摩擦係数は相手材・潤滑剤・荷重・速度によって変わります。
そのため、摺動部品では、めっきの有無だけでなく、
仕上げ面粗さと潤滑条件をセットで検討することが大切です。
耐熱性
硬質クロムめっきは一定の耐熱性を持ちますが、
高温で硬度が低下する点に注意が必要です。
一般に、200~400℃程度の範囲で加熱による硬度低下が進み、
400℃以上では低下が顕著になる傾向があります。
実際の変化は温度だけでなく、加熱時間や皮膜条件にも左右されます。
高温で使用する場合は、クロム皮膜だけでなく、
母材の強度低下、熱膨張差、温度変化による皮膜割れなども確認しましょう。
硬質クロムめっき処理の選定ポイント
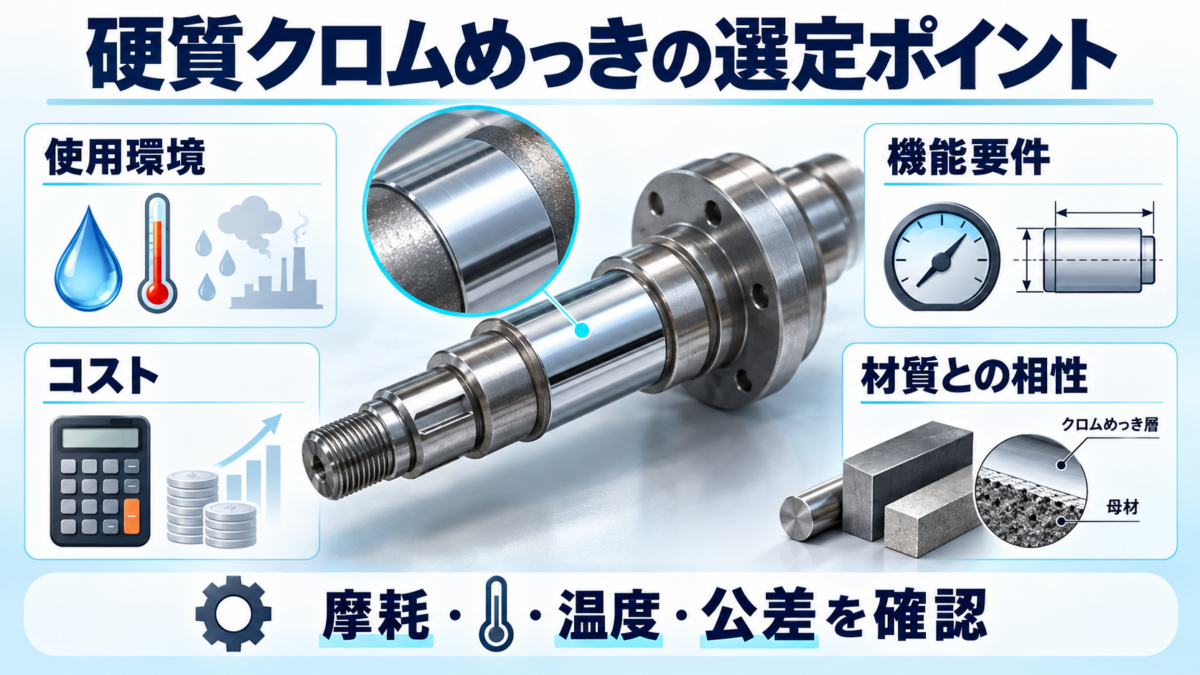
硬質クロムめっきは、耐摩耗性を高めたい部品に有効ですが、
用途によっては別の表面処理の方が適している場合もあります。
使用環境
硬質クロムめっきは、シャフト、ローラ、ピストンロッド、金型など、
摩耗や摺動が問題となる部品への適用が代表的です。
一方、腐食性の強い薬液が付着する環境や、高温で長時間使用する環境では、
十分な性能を発揮できない可能性があります。
採用前に「主な故障原因は摩耗か、腐食か」「使用温度は何℃か」「給油できるか」を整理すると、表面処理を選びやすくなります。
機能要件
表面硬度だけでなく、膜厚、完成寸法、表面粗さ、めっき範囲も重要な要件です。
硬質クロムめっきでは、表面に皮膜が形成される分だけ
外径が大きくなり、内径が小さくなります。
また、電流分布の影響により膜厚が均一にならない場合があります。
特に軸受の取付部や精密なはめあい部では、
めっき後の仕上がり寸法で公差を満足する設計が必要です。
コスト管理
硬質クロムめっきには、めっき処理そのものに加えて、
前処理、治具、マスキング、必要に応じた研削や研磨の費用が発生します。
一方、耐摩耗性の向上によって部品交換の頻度が減れば、
長期的な維持費を抑えられる可能性があります。
コストを比較する際は、処理単価だけでなく、
部品寿命・交換時間・後加工費まで含めて判断しましょう。
材質の適合性
硬質クロムめっきは鉄鋼材料に広く適用されますが、
材質や熱処理状態によって必要な前処理が異なります。
また、アルミニウムや銅合金などの非鉄金属にも処理できる場合があります。
ただし、密着性を確保するために特殊な前処理や下地めっきが
必要になることがあるため、処理業者への確認が重要です。
硬質クロムめっきの下処理としてのバフ研磨について
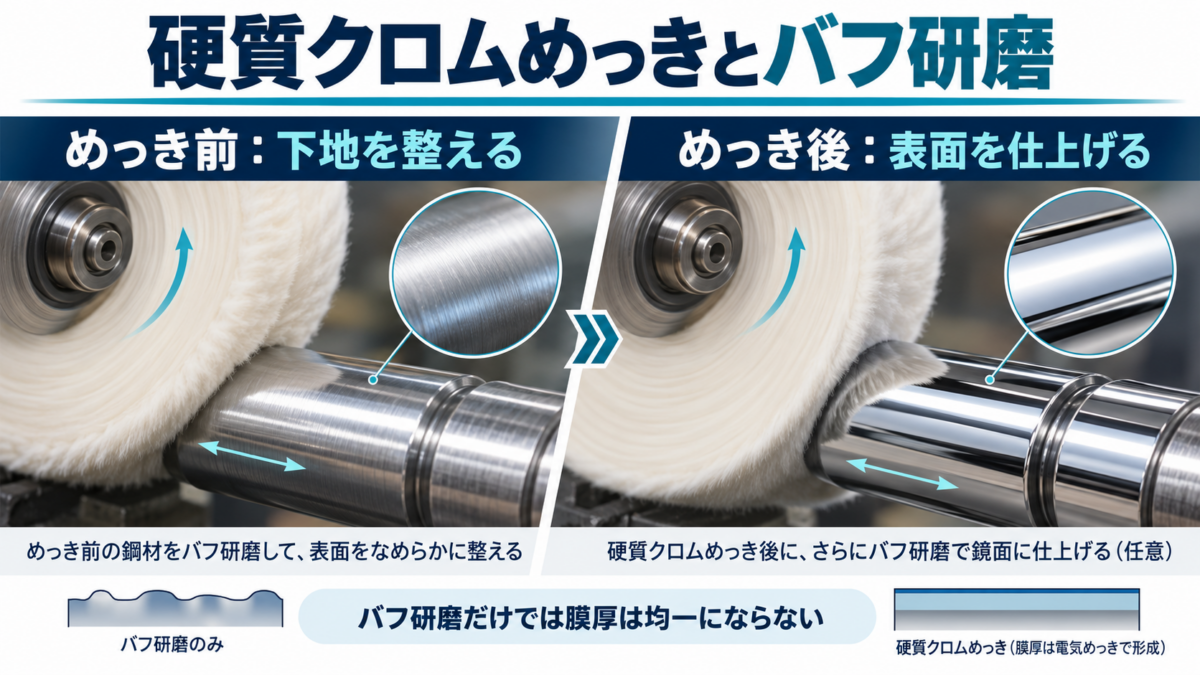
硬質クロムめっきの性能を十分に発揮させるには、
めっき前の表面状態を適切に整えることが重要です。
ただし、下処理が必要であることと、必ずバフ研磨が必要であることは別です。
必要な仕上がりによって加工方法を選びます。
下処理が必要な理由
めっき前の下処理には、主に次の目的があります。
- 密着性の確保
- 油分・汚れ・酸化物などを除去し、皮膜が密着できる表面を整える。
- 表面品質の改善
- 加工傷や粗さを必要に応じて調整し、
めっき後の仕上がりを安定させる。
- 加工傷や粗さを必要に応じて調整し、
- 不良の予防
- 剥離や局所的な異常析出などの発生リスクを減らす。
密着性を確保するうえでは、脱脂や表面活性化などの前処理も重要です。
バフ研磨だけですべての汚れや酸化物を確実に除去できるわけではありません。
バフ研磨とは?
バフ研磨は、布やフェルトなどでできたホイールに
研磨剤を使い、金属表面を磨く加工方法です。
主に、細かな加工痕の低減、光沢の向上、
表面粗さの調整を目的として使用します。
ただし、バフ研磨でも表面の材料はわずかに除去されます。
寸法公差が厳しい部品では、研磨量や角部の丸まりに注意が必要です。
バフ研磨が硬質クロムめっきの下処理に使われる理由
硬質クロムめっきには、母材表面の大きな凹凸を
自動的に平らにする効果はほとんどありません。
そのため、鏡面や滑らかな摺動面が必要な場合は、
めっき前にバフ研磨などで下地を整えることが有効です。
ただし、バフ研磨をすればめっき膜厚が均一になるわけではありません。
硬質クロムめっきは電気めっきなので、角部では厚く、
凹部では薄くなるなど、電流分布の影響を受けます。
膜厚を管理するには、電極配置や治具の工夫、
必要に応じためっき後の研削が重要です。
また、バフ研磨はめっき後の光沢仕上げにも使用されます。
精密部品では、求める寸法精度に応じて研削加工を組み合わせます。
硬質クロムめっきに適した材質とは?
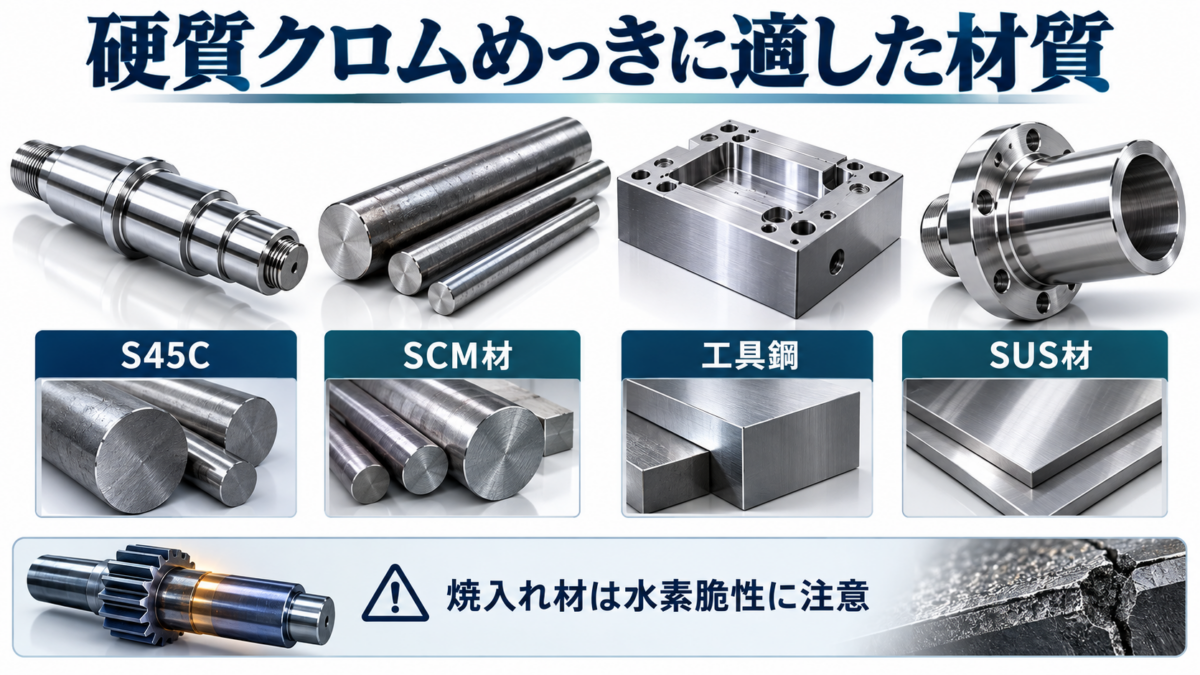
硬質クロムめっきでは、表面に形成するクロム皮膜だけでなく、母材の材質や硬さも重要です。
硬質クロムめっきに適した材質
代表的な材料と、選定時のポイントをまとめます。
| 材質 | 主な用途・特徴 | 選定時の注意点 |
|---|---|---|
| SS400 | 一般的な構造部品・治具など | 母材の強度、変形、皮膜の割れを考慮する |
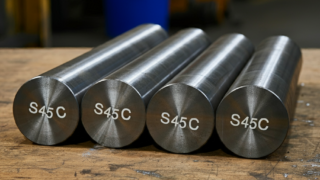
| S45C | シャフト・機械部品など | 熱処理状態に応じて水素脆性を確認する |
| SCM材 | 高強度シャフト・機械部品など | 焼入れ・焼戻し後は水素脆性に注意する |
| SK・SKD材 | 金型・工具部品など | 硬さや熱処理状態に応じて処理条件を確認する |
| SUS材 | 耐食性が必要な機械部品など | ステンレス特有の表面酸化皮膜に応じた前処理が重要 |
※いずれも無条件に適用できるという意味ではありません。必要な性能や処理条件に応じて判断します。
適さない、または注意が必要な材質
アルミニウム・銅合金などの非鉄金属
処理は可能ですが、密着性確保のために専用の前処理や下地めっきが必要になる場合があります。
アルミニウムへの直接硬質クロムめっきに対応する業者もあるため、「必ずニッケル下地が必要」とは限りません。
多孔質の鋳物
表面の気孔や内部に残った汚れなどが、外観不良・密着不良の原因になる場合があります。
素材の状態と前処理方法の確認が重要です。
焼入れ鋼・高強度鋼・ばね鋼
硬質クロムめっきでは、処理中に発生した水素が鋼材に侵入することがあります。
強度の高い鋼材ほど、水素脆性による遅れ破壊に注意が必要です。
焼入れ材の水素脆性とベーキング処理
水素脆性とは、鋼材に侵入した水素の影響で、
材料が割れやすくなる現象です。
高強度のシャフト、ばね、締結部品などでは、
使用中に突然破損する遅れ破壊につながるおそれがあります。
このリスクを低減するため、材質や用途に応じて、
めっき後に加熱して水素を逃がす脱水素ベーキングを行います。
ただし、ベーキングの必要性や温度・時間は、母材の強度、
熱処理条件、めっき工程などによって異なります。
\また、ベーキングを行っても、すべての水素脆性リスクがなくなるとは限りません。
高強度部品では、めっき業者と事前に適用可否・脱水素条件を確認しましょう。
適材選びのポイント
材質を選ぶ際は、次の3点を確認しましょう。
- 母材の強度
- 部品に加わる荷重や変形に耐えられるか。
- めっきとの相性
- 材質に応じた前処理や下地処理が可能か。
- 熱処理状態
- 焼入れ材・高強度材では水素脆性への対策が必要か。
「クロム皮膜が硬いこと」と「部品全体が強いこと」は異なります。
母材の強度設計を行ったうえで、表面に必要な機能を追加する考え方が重要です。
硬質クロムめっきの部分的処理の特徴と利点
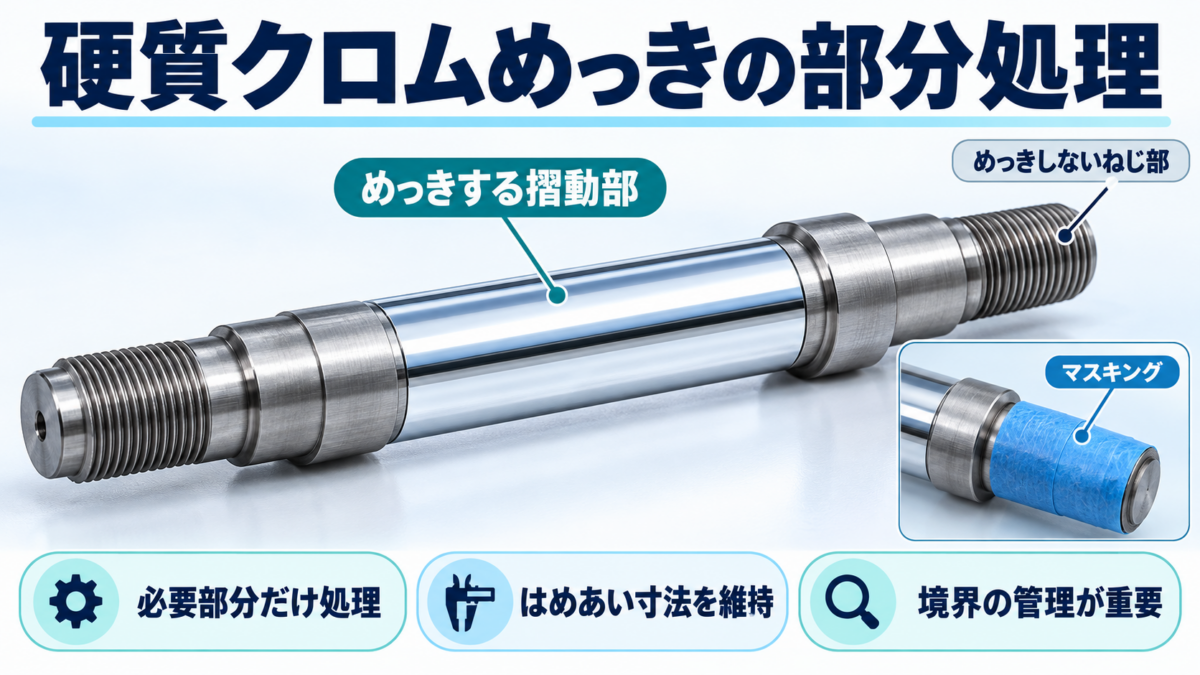
硬質クロムめっきは、部品全体だけでなく、
必要な箇所に限定して処理する部分めっきにも対応できます。
例えば、シャフトの摺動部だけをめっきし、
ねじ部やはめあい部にはめっきを付けないといった指定が可能です。
部分めっきのメリットとデメリット
部分めっきのメリット
部分めっきのデメリット
部分めっきは、必ずしも全体めっきより安くなるわけではありません。
コストは処理範囲、形状、数量、治具やマスキングの難しさによって変わります。
部分めっきの活用例
| 部品 | 部分めっきする箇所 | 主な目的 |
|---|---|---|
| シャフト | ブッシュ・シールなどと接触する外周面 | 耐摩耗性の向上 |
| シリンダロッド | 摺動する外周面 | 摩耗の低減、表面品質の確保 |
| ローラ | ワークと接触する面 | 表面摩耗の抑制 |
| 金型 | 製品との接触面 | 摩耗低減、離型性の改善 |
部分めっきのポイントと注意点
部分めっきを指定する場合は、処理する範囲と処理しない範囲を図面上で明確にすることが重要です。
特に、次の箇所は事前に確認しましょう。
- 処理境界の位置と許容できる段差
- マスキングするねじ部・はめあい部
- 治具の接点や電流が届きにくい箇所
- めっき後に研削・研磨する範囲
曖昧な指示は、めっきの付着範囲や完成寸法の認識違いにつながるため注意が必要です。
硬質クロムめっきの膜厚と寸法公差の関係
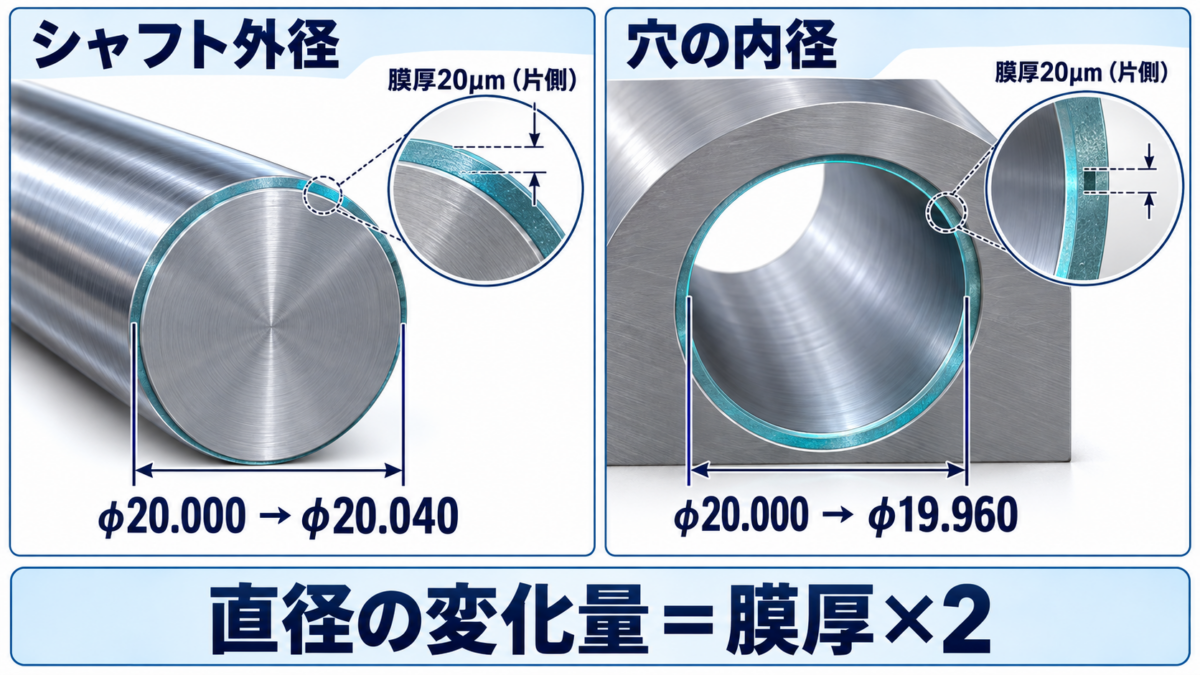
硬質クロムめっきでは、表面に皮膜が形成されるため、処理前後で部品の寸法が変化します。
特に、シャフト外径や穴の内径では、向かい合う両側に皮膜が形成されるため、寸法の変化量は基本的に片側膜厚の2倍となります。
めっき膜厚による外径・内径の変化
例えば、片側に20μm(0.020mm)のめっきが均一に付着した場合を考えます。
| 項目 | めっき前 | めっき後 | 変化量 |
|---|---|---|---|
| シャフト外径 | φ20.000mm | φ20.040mm | +0.040mm |
| 穴の内径 | φ20.000mm | φ19.960mm | -0.040mm |
※各面に均一に20μmの皮膜が形成され、
前処理や研削による寸法変化がないと仮定した計算例です。
このように、膜厚が20μmでも、直径の変化は40μmになります。
厳しいはめあい公差が必要な部品では、めっき前の加工寸法を調整するか、
めっき後に研削して完成寸法に仕上げる必要があります。
膜厚は必ずしも均一ではない
硬質クロムめっきは電気めっきのため、
部品の形状によって電流密度が変化します。
- 角・先端・突出部
- 電流が集中しやすく、めっきが厚くなりやすい。
- 凹部・深い穴
- 電流が届きにくく、めっきが薄くなりやすい。
そのため、単純に「加工寸法+膜厚×2」だけで完成公差を保証することはできません。
高精度部品では、めっきの施工条件と仕上げ加工を含めて工程を決めることが重要です。
めっき後の研削仕上げ
高精度なシャフトやローラでは、必要な膜厚を確保したうえで、
めっき後に研削して完成寸法と表面粗さを整える方法があります。
この場合、研削で皮膜が除去されるため、
図面では完成後に必要な最小膜厚を明確にする必要があります。
硬質クロムめっきの図面での指示方法
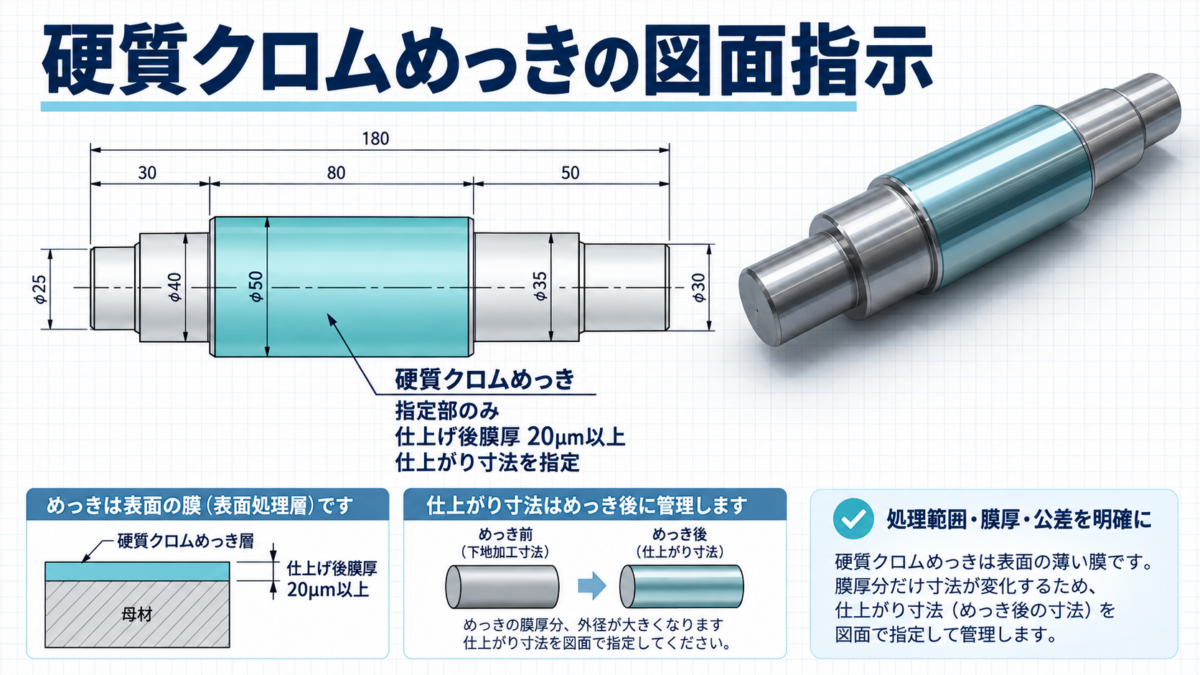
硬質クロムめっきを図面で指定する際は、単に「HCr」と記載するだけでなく、
膜厚・処理範囲・完成寸法・仕上げ方法を伝えることが重要です。
工業用クロムめっきに関する規格として、JIS H 8615やISO 6158などがあります。
要求仕様に応じて、適用規格や処理業者との取り決めを確認しましょう。
図面で指示したい項目
| 指示項目 | 内容 |
|---|---|
| 表面処理 | 硬質クロムめっき(工業用クロムめっき) |
| 処理範囲 | 全面/図示した指定部のみ |
| 膜厚 | 最小膜厚、必要に応じて膜厚範囲 |
| 完成寸法 | めっき・仕上げ加工後に満たす寸法公差 |
| 表面粗さ | 摺動面などに必要な仕上げ粗さ |
| 後加工 | バフ仕上げ・研削仕上げの有無 |
| 特記事項 | マスキング範囲、水素脆性除去の要否など |
図面指示の具体例
例えば、精密シャフトの摺動部だけに処理する場合は、
次のように指定する方法が考えられます。
表面処理:硬質クロムめっき(図示範囲のみ)
研削仕上げ後の膜厚:20μm以上
仕上がり外径:φ20 h6(めっき・研削後)
その他の面:めっき不要
※上記は考え方を示した記載例であり、JISの正式な記号表記そのものではありません。
実際の図面では、膜厚の測定方法や研削代、処理境界、
必要なベーキング条件を加工業者と確認してください。
特に「膜厚20μm」とだけ書くと、めっき直後の膜厚なのか、
仕上げ研削後の膜厚なのかが曖昧になる場合があります。
膜厚を保証したい工程と、完成寸法を保証したい工程を分けて指示することがポイントです。
硬質クロムめっきと六価クロム・環境規制の関係
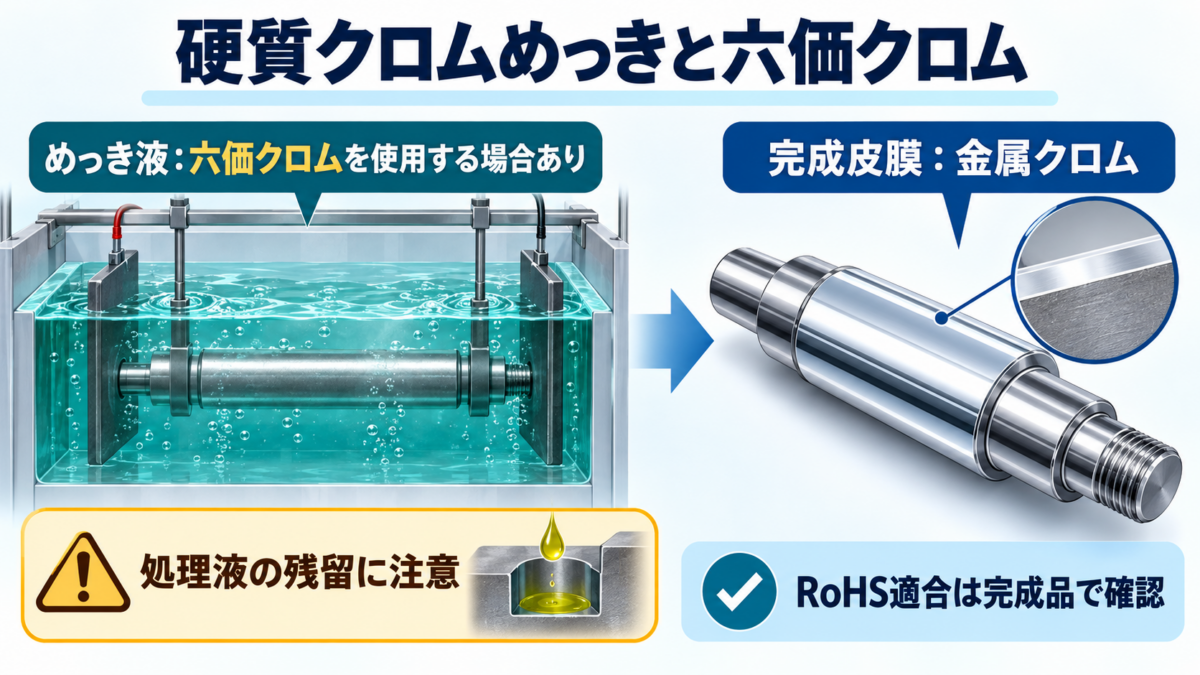
硬質クロムめっきでは、一般的に六価クロムを含む処理液が使用されます。
ここで注意したいのが、処理液に含まれる六価クロムと、
完成しためっき皮膜は同じ状態ではないということです。
めっき皮膜は金属クロム
一般的な硬質クロムめっきでは、
処理液中のクロム成分が電気化学反応によって金属クロムとして析出します。
したがって、六価クロムを使用する工程だからといって、
完成したクロム皮膜そのものが六価クロムで構成されているわけではありません。
RoHS要求がある場合の注意点
RoHSなどの化学物質管理に対応する場合は、
完成品への六価クロムの残留に注意が必要です。
例えば、部品の深い穴や溝などにめっき液が残り、
十分に洗浄できていない場合には、六価クロムが残留する可能性があります。
そのため、RoHSへの適合が求められる部品では、
めっき業者の洗浄管理・適合証明・必要な試験結果を確認しましょう。
なお、RoHS適合と、六価クロムを使わない工程で製造したことは同じ意味ではありません。
取引先から処理工程そのものの制限を求められる場合は、別途確認が必要です。
まとめ
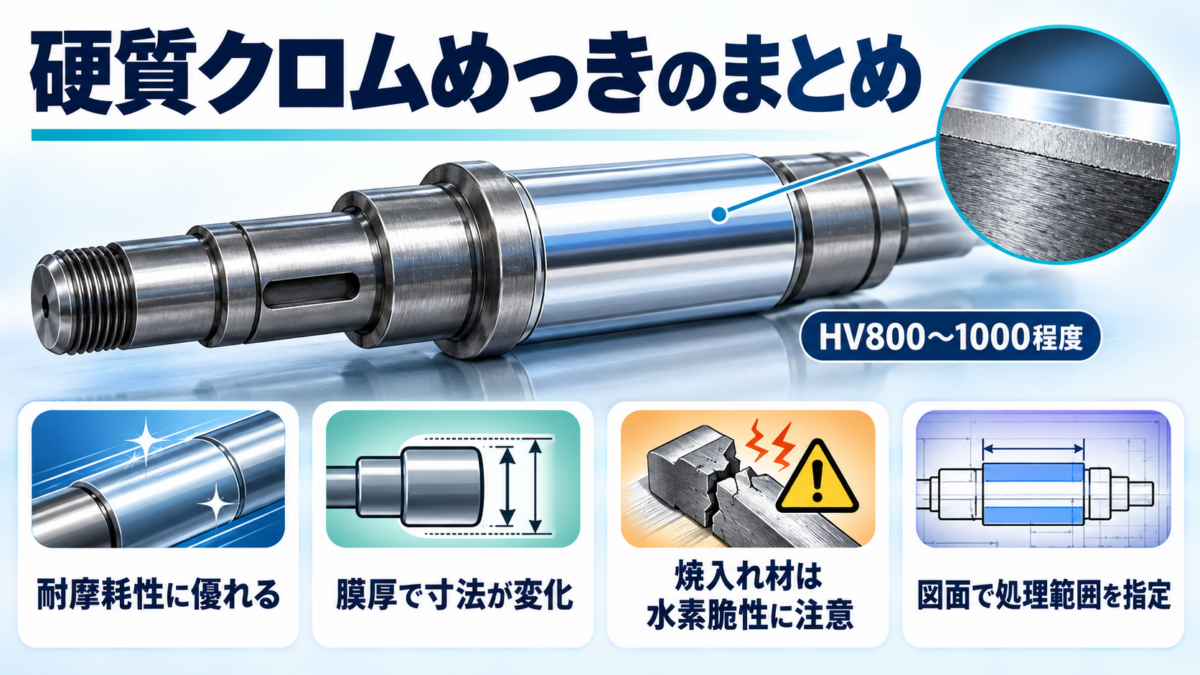
硬質クロムめっきは、高い表面硬度と耐摩耗性を持ち、
シャフトやローラ、金型などの寿命向上に役立つ表面処理です。
また、必要な部分だけに処理する部分めっきや、
めっき後の研削仕上げを組み合わせることで、
部品の要求機能に合わせた使い方ができます。
ただし、採用時には次の点に注意しましょう。
硬質クロムめっきは、単に表面を硬くするだけでなく、
母材・使用環境・めっき膜厚・仕上げ加工を組み合わせて選定することが重要です。
関連する表面処理との違いも確認したい方は、
無電解ニッケルめっき、タフトライド(塩浴軟窒化)、ガス窒化の記事も参考にしてください。





コメント