金属部品の硬さや強度を調整するときに欠かせないのが「熱処理」です。
熱処理には焼入れ、焼戻し、焼ならし、焼なましなどがあり、
それぞれ目的が異なります。硬くする処理もあれば、
加工しやすいように軟らかくする処理もあるため、
熱処理をすれば必ず強度が向上するわけではありません。
また、熱処理によって部品に反りや寸法変化が生じることもあります。
特に、軸やギヤ、精密なはめあい部品では、
処理後の寸法まで考慮した設計が重要です。
この記事では、熱処理の基本的な特性、
寸法変化への対策、4種類の処理方法の違い、
適した材質と選定ポイントを初心者にもわかりやすく解説します。
熱処理の特性
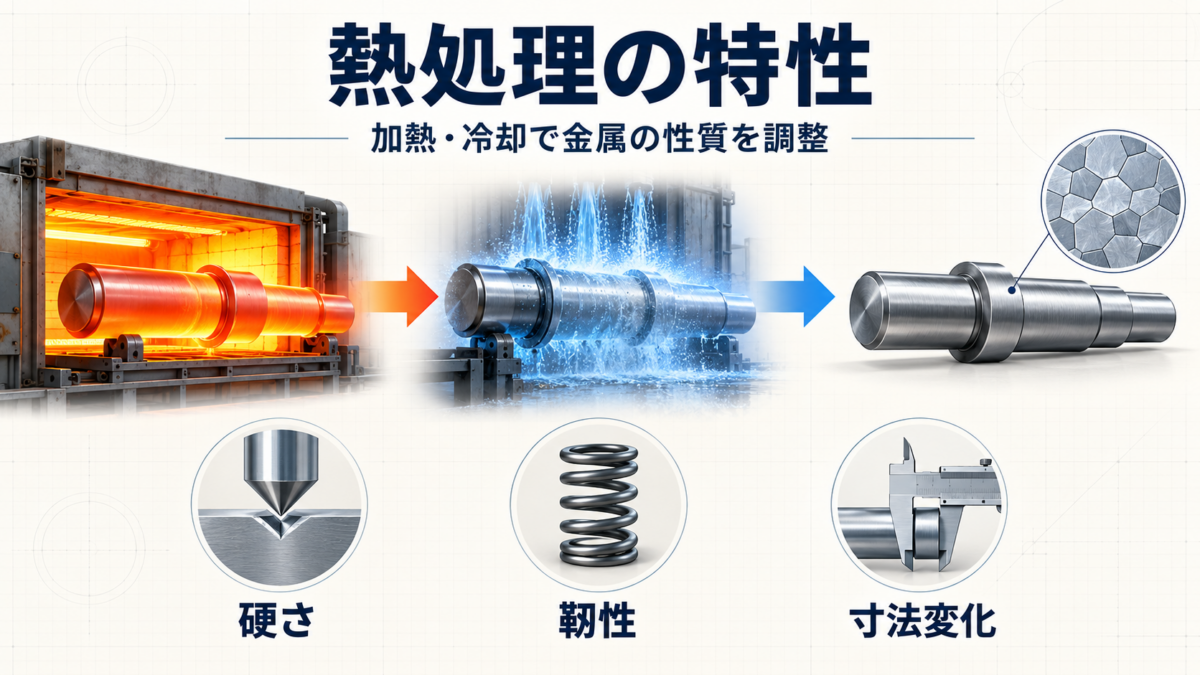
熱処理とは、金属を所定の温度まで加熱・保持し、
適切な方法で冷却することで、
内部組織や材料特性を調整する処理です。
どのような効果が得られるかは、材質と処理方法によって変わります。
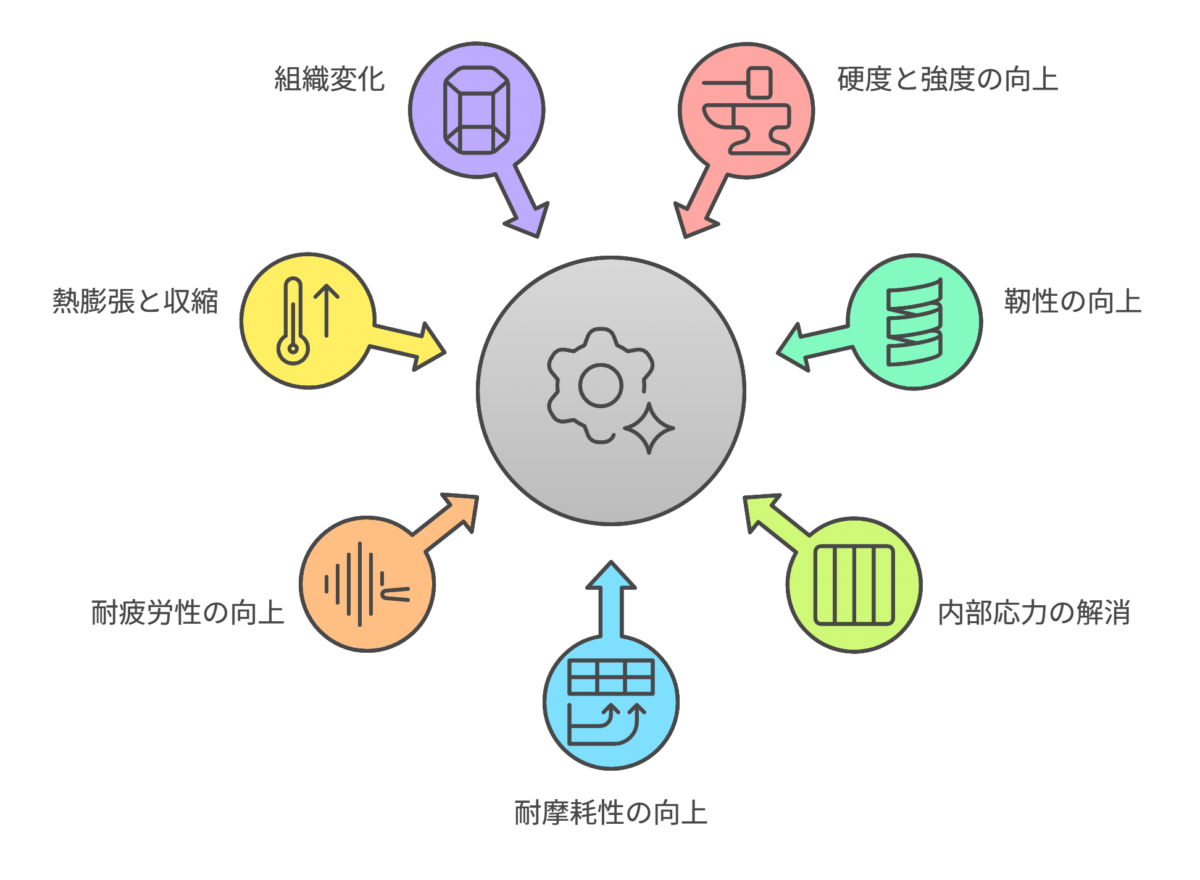
硬度と強度の向上
鋼材の焼入れでは、加熱後に適切な速度で急冷し、
硬いマルテンサイト組織を形成させます。
これにより硬度が向上し、耐摩耗性などの改善が期待できます。
ただし、焼入れによる硬化の程度は、
炭素量、合金元素、部品の寸法や冷却条件によって異なります。
また、通常の焼入れと表面焼入れは区別が必要です。
鋼材の内部まで硬化させる方法がある一方、
高周波焼入れや浸炭焼入れは表面を重点的に硬化させます。
靭性の向上
靭性(じんせい)とは、材料が衝撃を受けても割れにくい性質のことです。
焼入れ直後の鋼材は硬い反面、脆くなりやすいため、
通常はその後に焼戻しを行います。
焼戻しによって硬さを調整し、強度と靭性のバランスを整えます。
硬ければ硬いほど優れた材料というわけではありません。
衝撃や繰り返し荷重を受ける部品では、
必要な硬さと粘り強さを両立させることが重要です。
内部応力の低減
圧延、鍛造、溶接、切削加工などによって、
材料内部に「残留応力」が生じる場合があります。
残留応力が大きいと、後から機械加工した際に
反りやねじれが発生することがあります。
応力除去焼なましなどを適切に行うことで、
残留応力を低減し、寸法安定性の改善が期待できます。
ただし、熱処理によって残留応力が完全になくなるとは限りません。
また、焼入れのように新たな残留応力が発生する処理もあります。
関連記事:材料選定と残留応力の重要性
耐摩耗性の向上
焼入れや表面硬化処理で必要な部位の硬さを高めると、
摩耗を抑えられる場合があります。
例えば、ギヤの歯面、シャフトの接触部、
カムなどは耐摩耗性が重要になる部品です。
ただし、摩耗には面圧、相手材、潤滑状態、異物の有無なども影響するため、
硬度だけで耐摩耗性が決まるわけではありません。
耐疲労性の向上
部品に繰り返し荷重が加わると、
疲労破壊が発生することがあります。
高周波焼入れや窒化処理などでは、表面に圧縮残留応力が形成され、
疲労強度が改善する場合があります。
一方、熱処理条件によっては引張残留応力や割れが生じ、
かえって疲労強度を低下させることもあります。
そのため、すべての熱処理で疲労強度が向上するわけではない点に注意しましょう。
関連記事:金属疲労のメカニズムと設計上の対策
熱膨張と収縮
金属は加熱すると膨張し、冷却すると収縮します。
ただし、元の温度に戻れば、熱膨張による寸法変化も基本的には元に戻ります。
熱処理後に寸法が変わったままになる主な理由は、
温度差によって生じる塑性変形、残留応力の変化、金属組織の変態などです。
つまり、加熱中の一時的な熱膨張と、
処理後に残る寸法変化は別の現象として理解することが大切です。
組織変化による寸法影響
焼入れでは、オーステナイトから
マルテンサイトへの変態に伴って体積が変化します。
加えて、部品の位置によって冷える速度が違うと、
反りやねじれが生じる場合があります。
また、鋼種や条件によっては残留オーステナイトが後から変化し、
長期的な寸法安定性に影響することもあります。
精密部品では、必要に応じて熱処理後の研削仕上げや、
寸法安定化を目的とした処理も検討します。
熱処理の寸法変化に対する対策
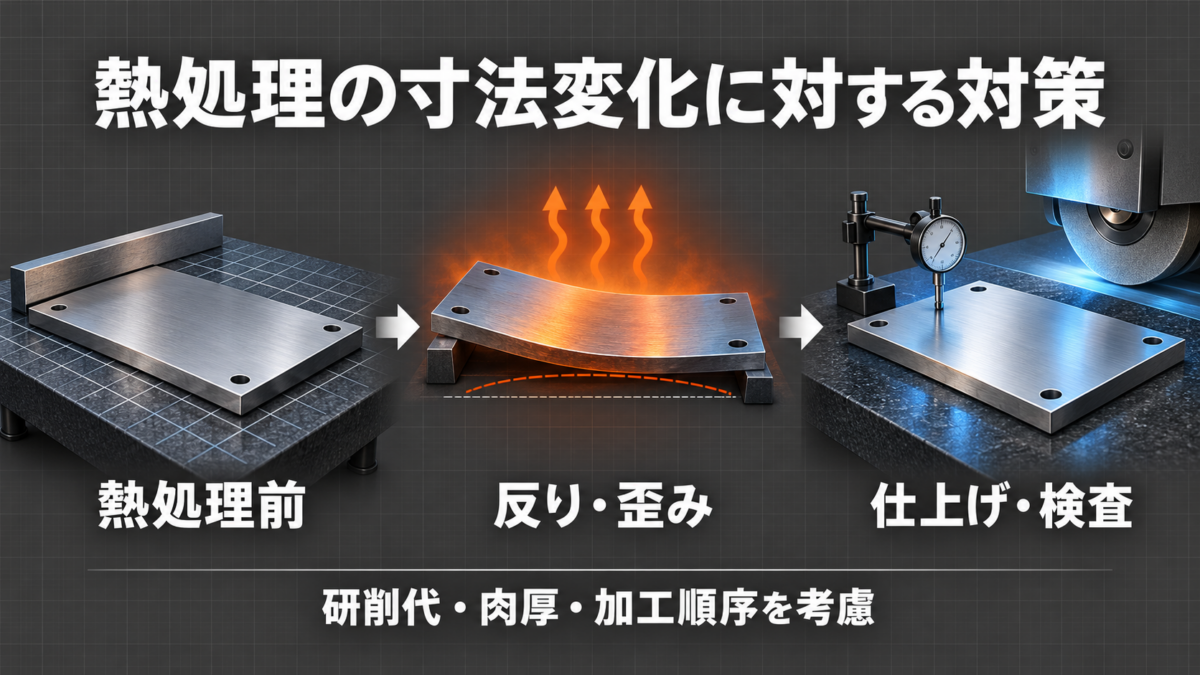
熱処理で起こる寸法変化や歪みは、ゼロにできるとは限りません。
重要なのは、変形が発生する可能性を見込んで設計・加工工程を組み立てることです。
寸法が変わる原因
| 原因 | 内容 | 起こりやすい問題 |
|---|---|---|
| 加熱・冷却時の温度差 | 部位ごとに膨張・収縮の量が異なる | 反り、ねじれ |
| 金属組織の変化 | 焼入れなどで組織と体積が変化する | 寸法増減、形状変化 |
| 残留応力の変化 | 加工時の応力が解放されたり、新たに生じたりする | 加工後の変形、割れ |
特に、薄肉形状、長尺部品、肉厚差の大きい部品、左右非対称の部品などは、変形に注意が必要です。
寸法変化の対策方法
1. 研磨代・研削代を確保する
精度が必要な面は、熱処理前に仕上げ寸法まで加工せず、
処理後に研削できるよう取り代を残す方法があります。
例えば、平面度が厳しいプレートや高精度な軸径では、
「荒加工 → 熱処理 → 研削仕上げ」という工程が考えられます。
ただし、必要な研削代は材質・寸法・形状・処理方法で変わります。
一律に0.2~0.5mmなどと決めず、熱処理業者と加工業者に確認しましょう。
表面硬化処理では、研削によって必要な硬化層を削り取らないことも重要です。
関連記事:熱処理前に研磨代を確保する重要性
2. できるだけ対称形状・均一な肉厚にする
極端な肉厚差や片側だけに大きなリブがある形状は、
加熱・冷却時の温度差が生じやすくなります。
可能な範囲で左右対称にし、
急激な肉厚変化を避けることが変形対策につながります。
ただし、対称形状にすれば必ず歪まないというわけではありません。
3. 治具や部品の置き方を工夫する
薄板や長尺部品では、熱処理時の支持方法や吊り方、
専用治具の使用によって変形を抑えられる場合があります。
ただし、強く固定しすぎると熱膨張・収縮を妨げ、
かえって応力や割れの原因になる可能性があります。
治具の使用条件は熱処理業者と相談して決定します。
4. 必要に応じて応力除去処理を行う
切削加工や溶接によって残留応力が大きくなる部品では、
荒加工後に応力除去焼なましを行い、
その後に仕上げ加工する方法があります。
ただし、応力除去処理の温度や適用可否は
材質と熱処理履歴によって異なります。
焼入れ・焼戻し済みの部品では、
再加熱により硬さや強度が変わるおそれがあるため注意が必要です。
5. 重要寸法は熱処理後に確認する
軸受のはめあい部、位置決め面、精密な穴などは、
熱処理後の寸法検査と必要な仕上げ加工を工程に含めましょう。
設計段階で「どの寸法を処理後に保証するか」を明確にしておくと、
製作時のトラブルを減らせます。
熱処理の種類
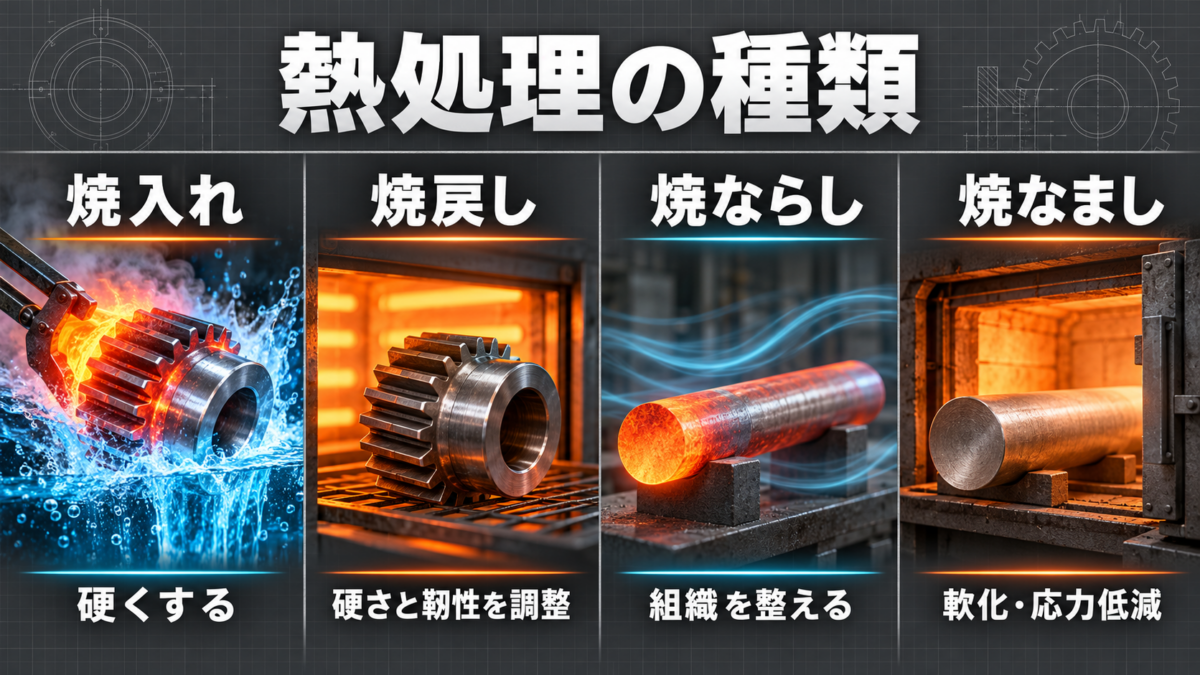
代表的な熱処理は、焼入れ・焼戻し・焼ならし・焼なましの4種類です。
まずは目的の違いを比較しましょう。
| 種類 | 主な目的 | 基本的な方法 | 設計上のポイント |
|---|---|---|---|
| 焼入れ | 硬度を高める | 所定温度に加熱し、適切な速度で急冷 | 焼割れ・変形に注意 |
| 焼戻し | 硬さと靭性を調整 | 焼入れ後に再加熱・保持 | 必要硬度に応じた温度設定 |
| 焼ならし | 組織を均一・微細化 | 加熱・保持後に空冷 | 組織調整が主目的 |
| 焼なまし | 軟化・加工性改善・応力低減など | 目的に応じて加熱・冷却 | 種類によって条件が異なる |
焼入れ
概要
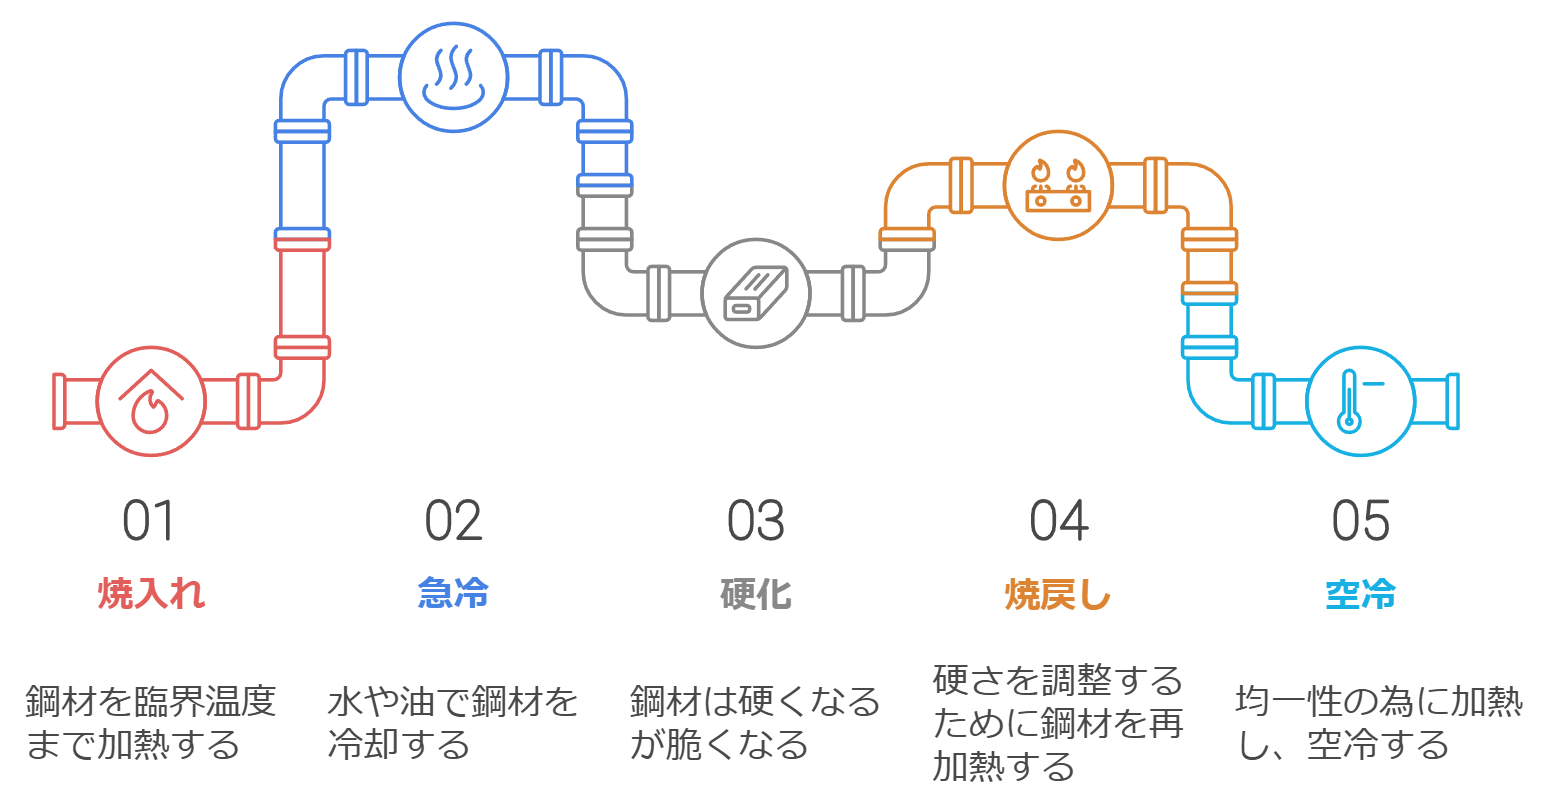
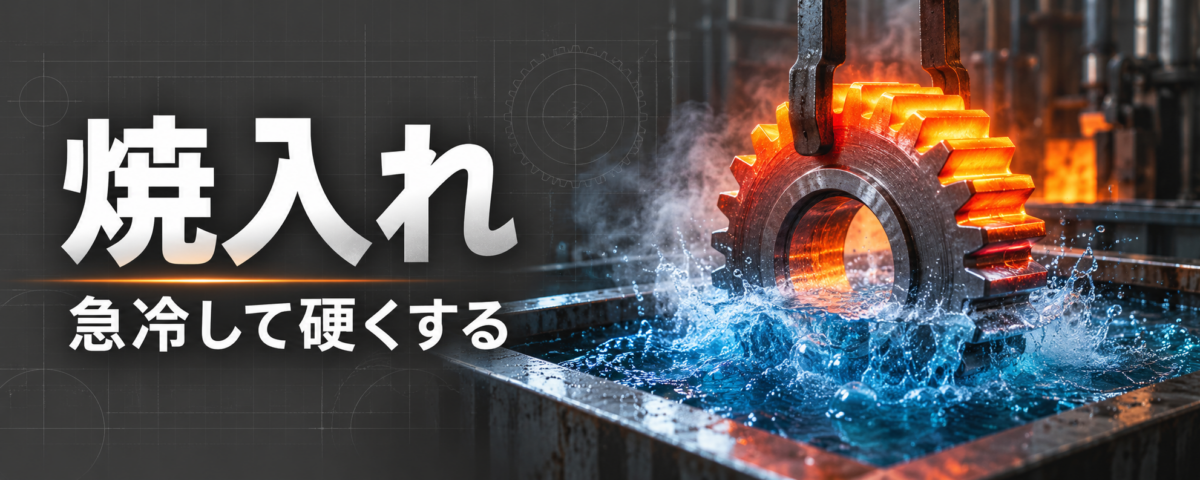
焼入れは、鋼材を所定の温度まで加熱し、急冷することで硬くする熱処理です。
適切な条件では、硬いマルテンサイト組織が形成されます。
焼入れの目的
焼入れの手順
- 加熱
- 鋼種に適した温度まで加熱・保持する。
- 一般的な炭素鋼では750~900℃前後が一つの目安だが、工具鋼などでは異なる。
- 急冷
- 水・油・ガス・空気など、鋼種と必要な冷却速度に合う方法で冷却する。
- 焼戻し
- 通常、焼入れ後は速やかに焼戻しを行い、硬さと靭性を調整する。
冷却は速ければ速いほどよいわけではありません。
必要な硬化を得ながら、割れや変形を抑える条件を選びます。
メリットとデメリット
適用例: シャフト、ギヤ、カム、工具類など。
焼戻し
概要
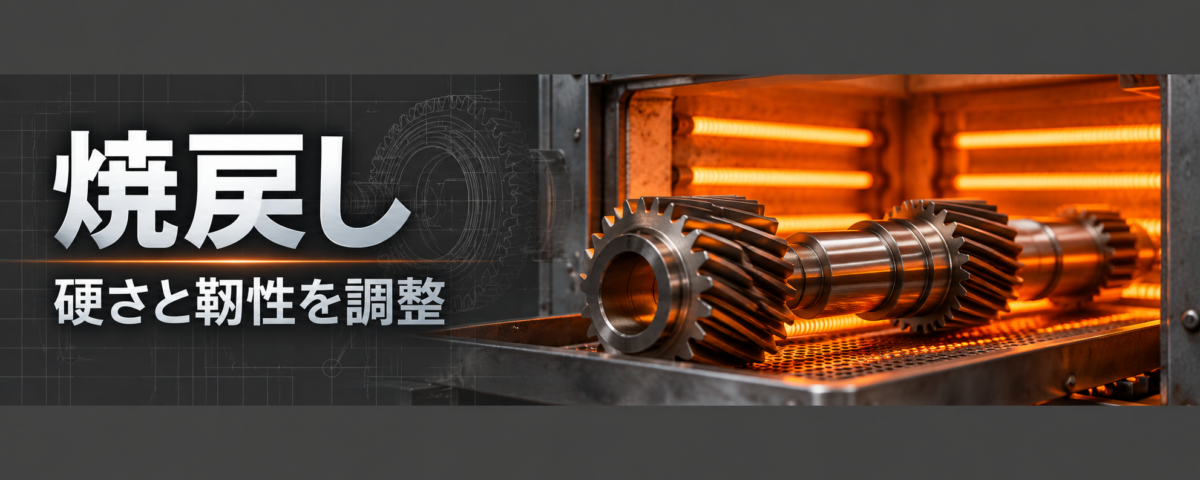
焼戻しは、焼入れした鋼材を再加熱して、
硬さと靭性のバランスを調整する熱処理です。
焼入れ直後の鋼材は硬い反面、脆くなりやすいため、
焼入れと焼戻しは通常セットで考えます。
焼戻しの目的
焼戻しの手順
- 加熱
- 鋼種と目的に応じて再加熱する。
- 一般的な鋼では150~650℃程度が用いられるが、条件は一律ではない。
- 保持
- 所定温度で一定時間保持する。
- 冷却
- 鋼種に適した方法で冷却する。
- 空冷を用いる場合もあるが、材質によって冷却条件が異なる。
一般的には、低温焼戻しでは比較的高い硬さを維持し、
高温焼戻しでは靭性を重視した調整を行います。
ただし、工具鋼などでは二次硬化が生じる場合もあり、
単純に温度が高いほど軟らかくなるとは限りません。
メリットとデメリット
適用例: 焼入れ後のシャフト、ギヤ、金型、工具など。
焼ならし
概要
焼ならしは、鋼材を変態点以上の適切な温度に
加熱・保持し、空冷して金属組織を整える熱処理です。
鋳造や鍛造、圧延などによって不均一になった組織を
均一・微細化し、機械的性質を整える目的で使われます。
焼ならしの目的
焼ならしの手順
- 鋼種に適した温度に加熱する。
- 所定時間保持する。
- 空気中で冷却する。
メリットとデメリット
適用例: 鋳鋼品、鍛造部品、圧延材などの組織調整。
※溶接後の残留応力対策は、焼ならしと同じではありません。
溶接構造物では材質や用途に応じて、適切な溶接後熱処理を検討します。
焼なまし(焼鈍)
概要
焼なましは、材料の軟化、加工性の改善、
残留応力の低減などを目的とした熱処理の総称です。
焼なましには複数の種類があり、
すべてが同じ加熱温度・冷却方法というわけではありません。
焼なましの目的
焼なましの主な種類と手順
| 種類 | 主な目的 | 処理方法の特徴 |
|---|---|---|
| 完全焼なまし | 軟化・組織の均一化 | 変態点以上に加熱し、一般に徐冷する |
| 応力除去焼なまし | 残留応力の低減 | 一般的な鋼材では500~650℃程度が目安の一例。組織や強度条件に応じて設定する |
| 球状化焼なまし | 切削性や冷間加工性の改善 | 炭化物を球状化し、加工しやすい組織にする |
※温度は材質と目的によって異なり、すべての鋼材に適用できる共通条件ではありません。
メリットとデメリット
適用例: 切削加工前の材料、冷間加工前の素材、残留応力が問題になる加工部品など。
熱処理の選定ポイント
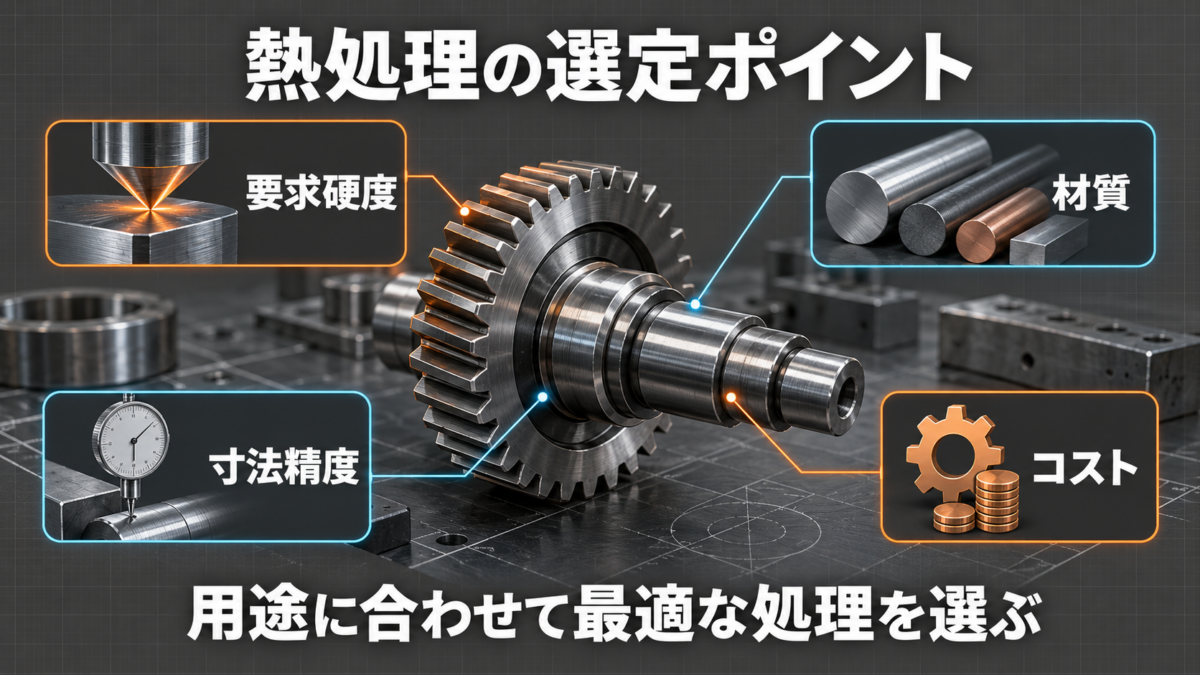
熱処理は「とりあえず硬くする」という考え方ではなく、
部品に必要な機能から選ぶことが大切です。
使用環境
摩耗が発生する場所では表面硬度が重要ですが、
衝撃が加わる場所では靭性も必要です。
また、腐食環境では熱処理による硬化だけで防錆性能を確保できるとは限りません。
使用温度、潤滑、腐食環境などを含めて検討します。
機能要件
| 重視する性能 | 検討する処理の例 | 注意点 |
|---|---|---|
| 高い硬度・耐摩耗性 | 焼入れ、表面焼入れ | 靭性・変形・硬化範囲 |
| 強度と靭性の両立 | 焼入れ+焼戻し | 焼戻し条件と要求硬度 |
| 材質・組織の均一化 | 焼ならし | 処理後の寸法変化 |
| 加工性の改善 | 焼なまし | 強度・硬度の低下 |
| 残留応力の低減 | 応力除去焼なまし | 既存の熱処理状態への影響 |
コスト管理
熱処理費用だけでなく、工程全体のコストで比較することが重要です。
例えば、焼入れ後に高精度の研削仕上げが必要になれば、加工費や検査費も増えます。
変形による再加工や不良のリスクも含めて検討しましょう。
材質の適合性
同じ処理を行っても、材質によって得られる硬さや硬化深さは異なります。
焼入れ硬化を目的とする場合は、炭素量だけでなく、
合金元素、焼入性、部品の大きさも重要です。
材質選定と熱処理方法はセットで考えます。
図面で熱処理を指示する際の注意点
熱処理の指定が曖昧だと、必要な性能が得られなかったり、
加工業者との認識違いにつながったりします。
図面や仕様書では、必要に応じて次の項目を明確にしましょう。
- 材質と材料規格
- 熱処理方法(焼入れ・焼戻し、高周波焼入れなど)
- 要求硬さと測定方法(HRC、HVなど)
- 表面硬化処理の場合は処理範囲・必要な硬化層深さ
- 処理後に保証する寸法・幾何公差
- 検査方法や特別な品質要求
例えば、単に「焼入れ」と書くだけでは、
要求硬さや処理範囲が十分に伝わらない場合があります。
必要な性能を明示したうえで、
実現可能な処理条件を熱処理業者と確認することが重要です。
熱処理に適した材質とは?
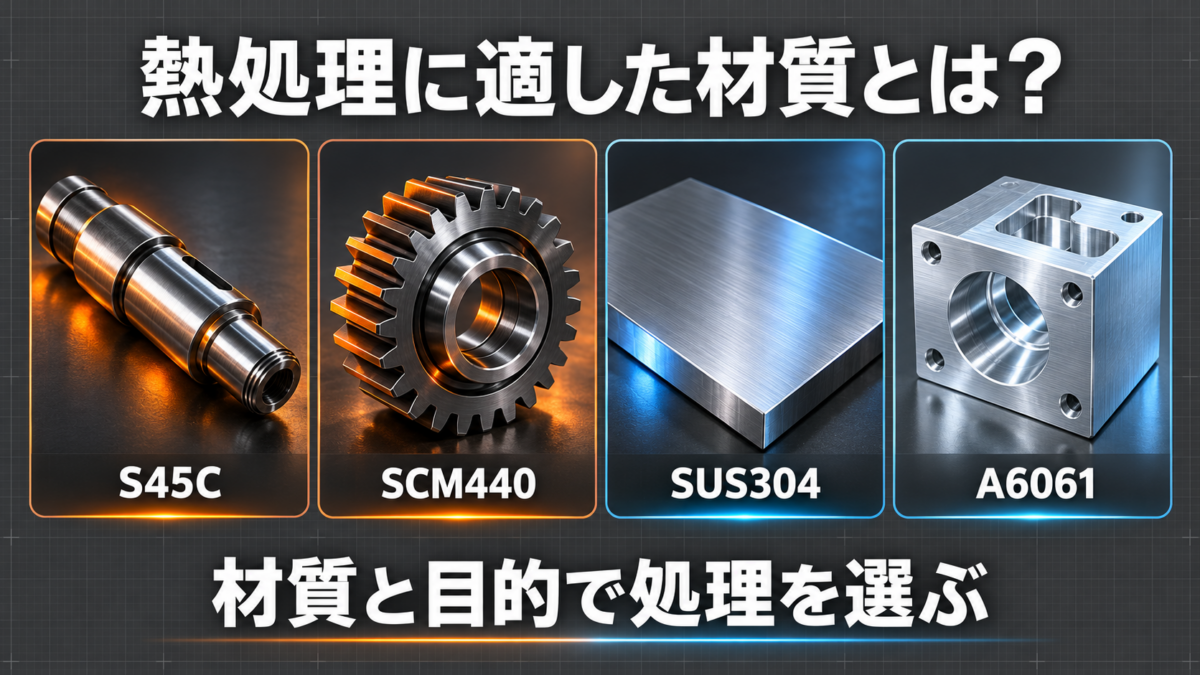
熱処理の適否は、何を目的とするかによって変わります。
「熱処理できるか」と「焼入れによって硬くできるか」は、分けて考えましょう。
熱処理に適した材質の条件
鋼材を通常の焼入れで硬化させる場合は、炭素量が重要です。
一般に炭素量が少ない鋼ほど得られる焼入れ硬さは低くなります。
ただし、「炭素量0.3%以上なら適する」と一律に判断できるわけではありません。
合金元素や部品寸法、冷却方法も硬化の程度に影響します。
なお、低炭素鋼でも、浸炭焼入れなどの方法で表面を硬化させられる場合があります。
主な熱処理に適した材質
| 材質分類 | 代表例 | 主な特徴・処理例 |
|---|---|---|
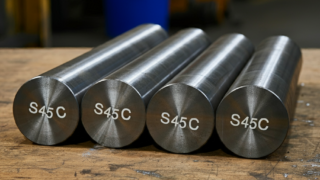
| 機械構造用炭素鋼 | S45C、S50C | 焼入れ・焼戻しによる硬さと靭性の調整 |
| 機械構造用合金鋼 | SCM435、SCM440、SNCM439 | 焼入性に優れ、強度と靭性の調整に利用 |
| 工具鋼 | SKD11、SKS3、SKH51 | 適切な熱処理によって高い硬度・耐摩耗性を確保 |
| マルテンサイト系ステンレス鋼 | SUS420J2、SUS440C | 焼入れ・焼戻しによる硬化が可能 |
| 低炭素の浸炭用鋼 | S15C、SCM415、SCM420など | 浸炭焼入れで表面を硬化し、芯部の靭性を生かす |
焼入れ硬化に適さない材質と注意点
| 材質 | 通常の焼入れ硬化について | 検討できる別の処理 |
|---|---|---|
| S10C・S15C | 炭素量が少なく、通常の焼入れだけでは高硬度を得にくい | 浸炭焼入れ、焼なましなど |
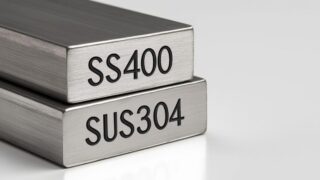
| SS400 | 焼入れ硬化を前提とした材質規格ではない | 焼ならし、焼なましなどを用途に応じて検討 |
| SUS304 | 一般的な焼入れでは硬化しない | 固溶化熱処理など |
| A6061 | 鋼と同じマルテンサイト変態による硬化はしない | 溶体化処理+人工時効(T6処理)など |
例えば、SUS304は焼入れで硬くできませんが、
熱処理そのものができないわけではありません。
また、A6061はT6処理によって強度を高められます。
「熱処理に適さない」ではなく、「目的とする熱処理効果が得られるか」で判断することがポイントです。
まとめ
熱処理は、金属部品の硬さ、強度、靭性、加工性などを目的に合わせて調整する重要な工程です。
特に機械設計では、次のポイントを押さえましょう。
- 焼入れ: 硬度を高める。ただし焼割れや変形に注意する。
- 焼戻し: 焼入れ後の硬さと靭性のバランスを調整する。
- 焼ならし: 金属組織を整え、性質の均一化を図る。
- 焼なまし: 軟化、加工性改善、残留応力の低減などを目的に行う。
- 寸法変化対策: 研削代、形状、加工順序、処理後の検査を考慮する。
- 材質選定: 熱処理の種類と材料の組み合わせで性能が決まる。
熱処理は、硬ければよいというものではありません。部品の使用条件、必要な強度と靭性、寸法精度、コストまで考慮し、適切な熱処理方法を選定しましょう。
関連記事:表面処理・熱処理の基礎知識






コメント