前回、第23回では、投入機・加工機の1台制限を外して、複数ラインを作れるゲームへ進めました。
さらに出荷場も、
- 目標出荷能力
- 最大出荷能力
- 出荷条件
を持つようにして、「どんな製品を、何個/sで納品するか」を考える方向へ変更しました。
ここまで来ると、当然次に考えたくなることがあります。
複数のラインを、どうやってつなぐのか?
投入機を2台置く。
加工機も2台置く。
それだけならできます。
でも、
1本のラインを2本へ分ける。
2本のラインを1本へまとめる。
ということができなければ、本当の意味で「工場全体を設計するゲーム」にはなりません。
そこで今回は、分岐コンベアと合流コンベア
を追加して、複数ラインを実際につなげていきます。
複数ラインを作れても「独立したまま」だった
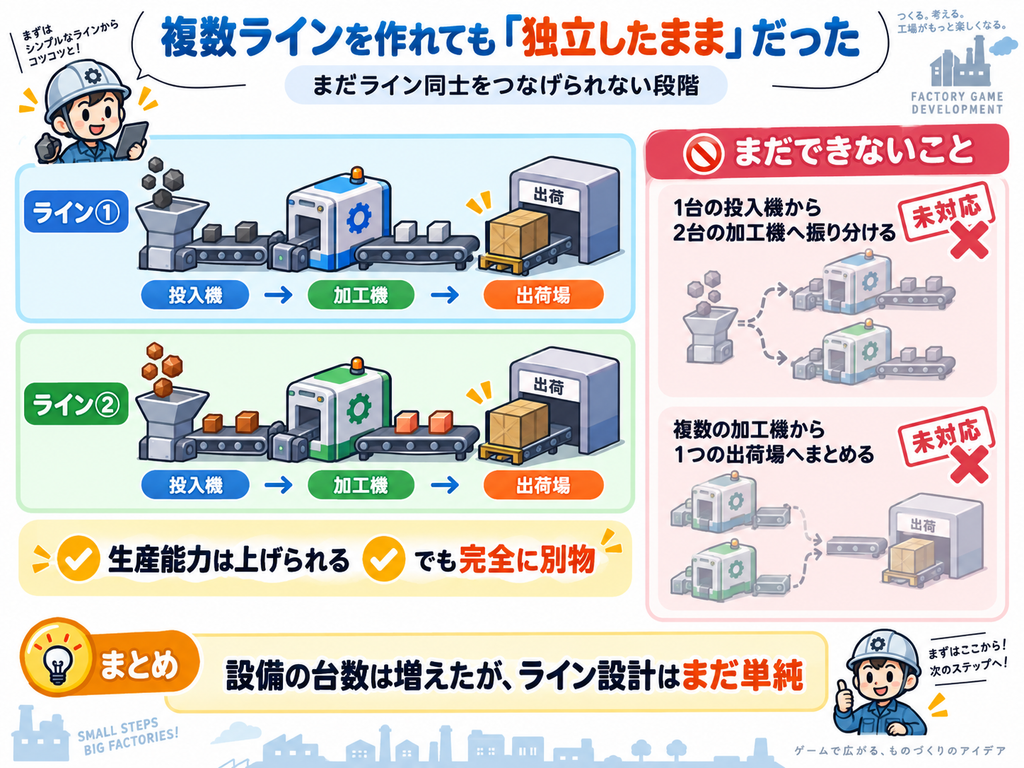
これまでの複数ラインは、イメージとしてはこんな感じです。
ライン①
投入機 → 加工機 → 出荷場
ライン②
投入機 → 加工機 → 出荷場
これでも生産能力は上げられます。
ただし、ライン①とライン②は完全に別物。
例えば、1台の投入機から2台の加工機へワークを振り分ける。
複数の加工機から出てきたワークを、1つの出荷場へまとめる。
といったことはできません。
つまり、設備の台数は増えたけど、
ライン設計そのものはまだ単純でした。
まず欲しいのは「1本を2本に分ける」分岐
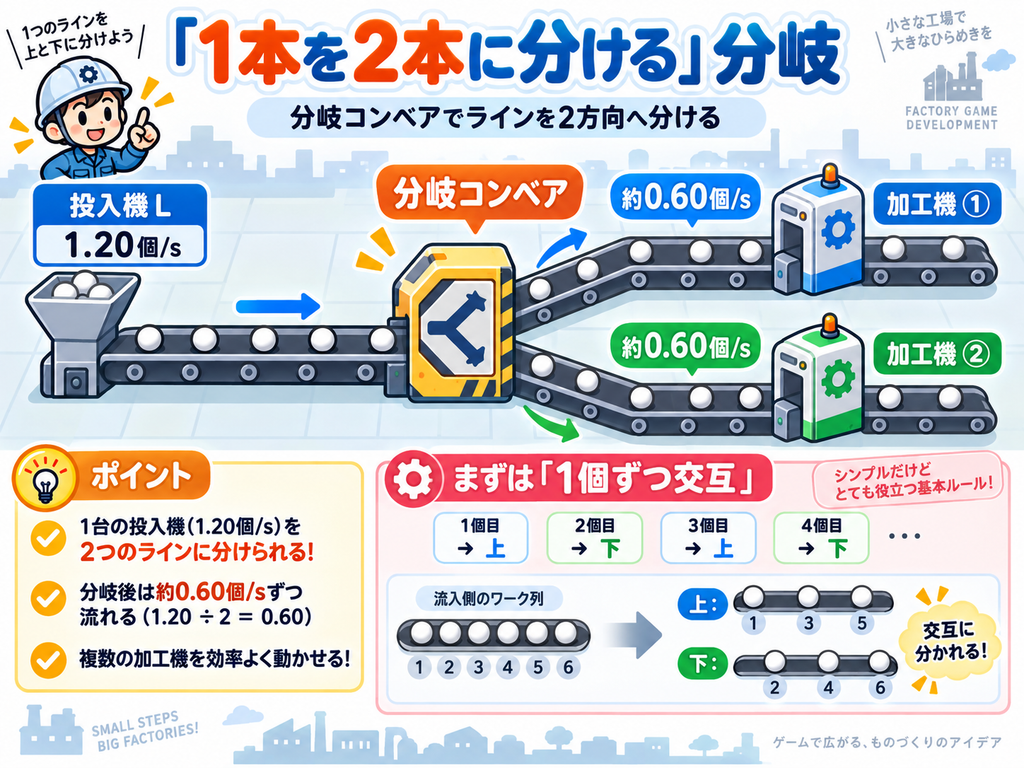
最初に追加したいのが、分岐コンベアです。
投入機Lが、1.20個/s供給できる。
でも、加工機を1台だけ置くより、
2台へ振り分けた方がラインを作りやすい場合がある。
そこで、1本の搬送ラインを、2方向へ分ける設備を追加します。
分岐コンベアはどう振り分ける?
ここで、また仕様を決める必要が出てきました。
例えばワークが、
● ● ● ● ● ●
と流れてきた場合。
分岐後に、
上:● ● ● 下: ● ● ●
と交互に振り分けるのか。
それとも、上側が空いていれば上。
上が詰まっていたら下。という制御にするのか。
ゲームとして考えると、最初から複雑な制御を入れすぎるのは避けたい。
そこでまずは、交互振り分けを基本ルールにするのが分かりやすそうです。
まずは「1個ずつ交互」にする
例えば、
1個目 → 上
2個目 → 下
3個目 → 上
4個目 → 下
という感じです。
これなら、投入能力1.20個/sのラインを、
理想的には、約0.60個/sずつへ分けられます。
かなり直感的です。
もちろん実際には、
- コンベア速度
- 投入間隔のバラつき
- 加工機の待ち
- ワーク間隔
- 渋滞
などによって完全に半分になるとは限りません。
でも、「1本を2本へ分ける」
という設備としては十分分かりやすいです。
分岐すると「どこへ能力を配るか」を考えられる
分岐コンベアが入ると、ライン設計の考え方がかなり変わります。
例えば、
投入機L:1.20個/sから、
加工機Sを2台へ振り分ける。
あるいは、加工機Mを2台使う。
さらに、片方は加工1回。
もう片方は加工2回。という形にもできます。
つまり、1つの投入能力を、どの工程へ
どれだけ使うかという考え方が出てきます。
これはかなり工場っぽいです。
次に必要なのは「2本を1本にまとめる」合流
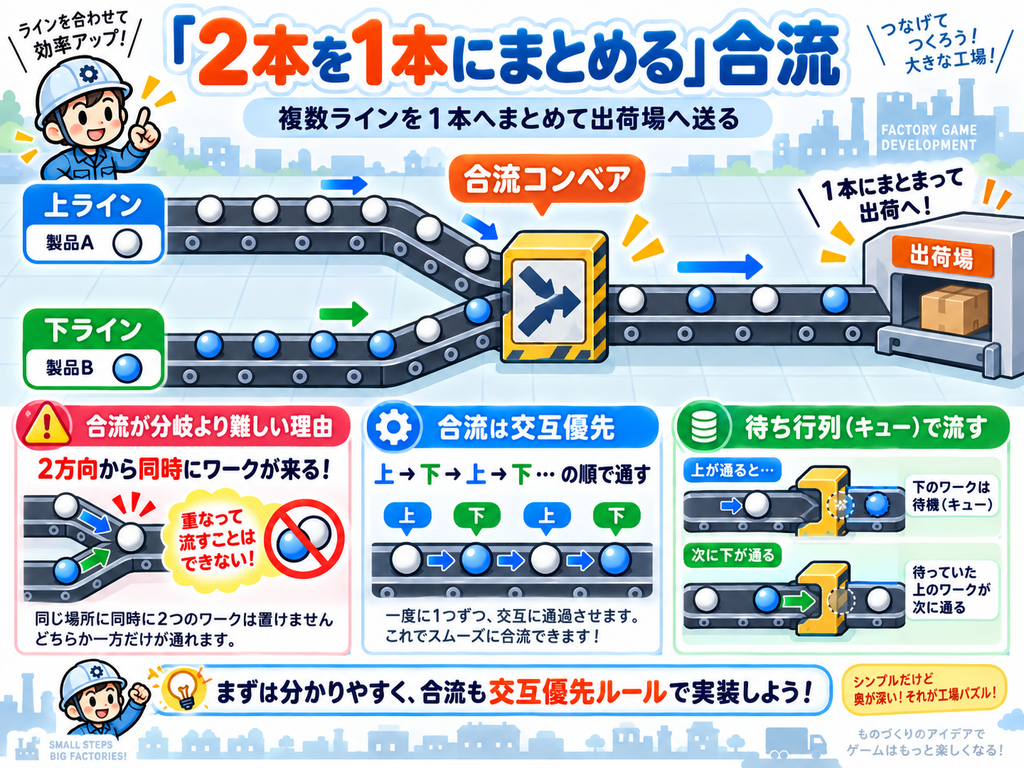
分岐を作ると、当然その逆も欲しくなります。
それが、合流コンベアです。
加工ラインが2本あっても、最終的な納品先は1つ。
そんな場合に、複数ラインから流れてきたワークを、
1本へまとめて出荷場へ送ることができます。
合流は分岐より少し難しい
分岐は、1本のラインから、次にどちらへ送るかを決めればいい。
でも合流は、2方向から同時にワークが来る可能性があります。
2つのワークが同時に合流地点へ入ると、当然、重なってしまいます。
今回のゲームでは、以前から、
ワークを重ねず、列として渋滞させるルールにしています。
なので合流でも、どちらか片方だけを先に通す必要があります。
合流では「交互優先」を基本にする
まずは分かりやすく、合流も、
上 → 下 → 上 → 下
という交互優先にするのが良さそうです。
例えば両方のラインにワークがある場合、1回目は上ライン。
次は下ライン。その次は上ライン。という形です。
これなら片側だけがずっと優先されることもありません。
片側にしかワークがなければ、そのまま通す
ただし、上ラインにしかワークがないのに、
「次は下ラインの番だから待つ」では不自然です。
なので、両方にワークがある場合だけ交互。
片方しか来ていない場合は、そのワークをそのまま通す。
というルールにします。
これならかなり自然です。
合流地点そのものがボトルネックになる可能性もある
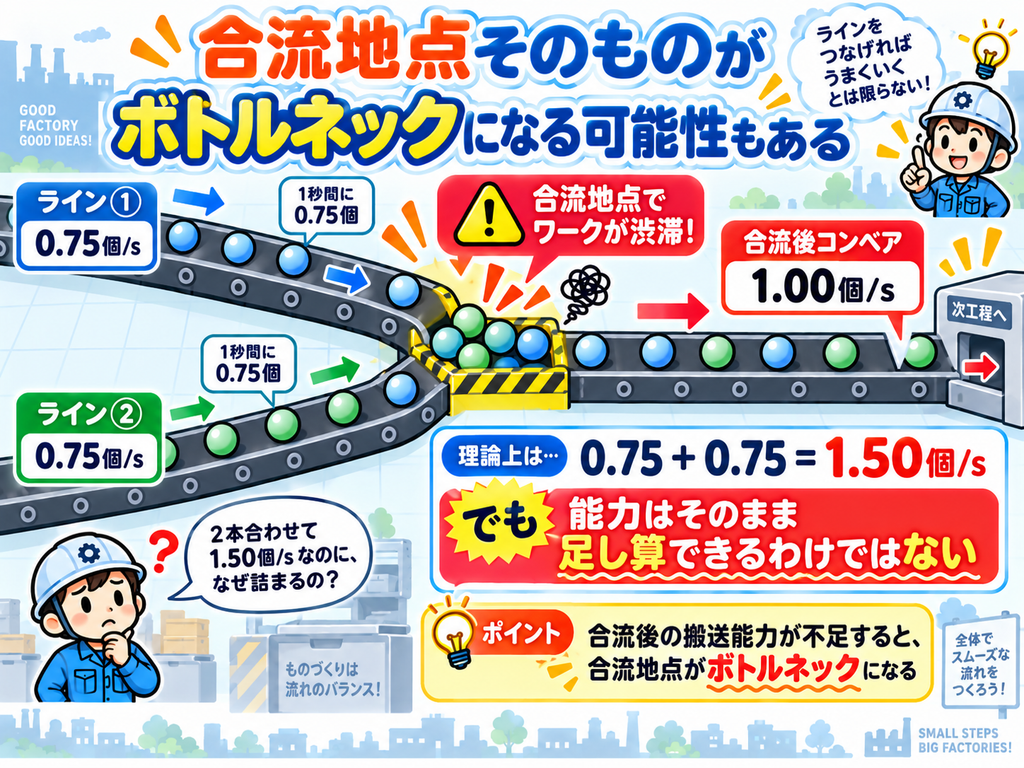
ここでまた、今回のゲームらしい問題が出てきます。
例えば、
- ライン①:0.75個/s
- ライン②:0.75個/s
だったとします。
理論上は、合計1.50個/s。
でも、合流後のコンベアが、
それだけのワークをさばけなければ、
合流地点にワークが溜まります。
能力がそのまま足し算できるわけではありません。
合流後の、
- コンベア速度
- ワーク間隔
- ストッパ間隔
- 加工機能力
- 出荷場能力
まで考える必要があります。
高速コンベアを入れた意味も出てきた
ここで、第21回で追加した、Low / Medium / Highコンベアが効いてきます。
複数ラインが合流する場所は、ワーク密度が高くなります。
そこで、
合流前はMedium。
合流後だけHigh。
という使い方も考えられます。
全部Highにすると高い。
でも、ワークが集中する場所だけHighにする。
これなら性能とコストのトレードオフも生まれます。
以前は、「高速コンベアって必要?」という感じもありました。
でも複数ライン化すると、使いどころがかなり見えてきます。
「分ける」「まとめる」で工場設計らしくなった
ここまでの設備を整理すると、
かなり役割が分かれてきました。
- 投入機
- ワークを作る
- ストッパ
- 流れを整える
- 加工機
- ワークを加工する。
- 分岐コンベア
- 流れを分ける
- 合流コンベア
- 流れをまとめる
- 出荷場
- 要求された製品を受け取る
これまでは、一直線に設備を並べるゲームでした。
今後は、ラインそのものの形を設計する必要があります。
かなり大きな変化です。
出荷条件とも相性が良い
第23回では、出荷場ごとに、
加工回数などの出荷条件を設定する案も作りました。
分岐が入ると、これもかなり面白くなります。
例えば…
という工場です。
出荷場①は、加工1回が条件。
出荷場②は、加工2回が条件。
同じ投入機から供給されたワークでも、
分岐後の経路によって、
違う製品になります。
これはかなりパズルらしいです。
「どこで分岐するか」も重要になる
分岐コンベアがあるからといって、どこに置いても同じではありません。
投入直後に分ける。加工後に分ける。
2回加工するラインだけ途中で分岐する。
いろいろ考えられます。
例えば、
という作り方もできます。
加工1回でいい製品は、途中で出荷。
加工2回必要な製品だけ、さらに加工。
こうなると、設備能力だけでなく工程設計
そのものが重要になります。
合流の位置もパズルになる
逆に、どこで合流するかも重要です。
加工直後に合流する。
出荷場直前で合流する。
共通工程の前でまとめる。
例えば、
とすれば、
加工機を共用できます。
設備コストは下がる。
でも、共通加工機にワークが集中します。
つまり、安くできるけどボトルネックになりやすい。
またトレードオフが生まれます。
安い設備を共用するか、ラインごとに専用設備を置くか
これはかなり機械設計っぽい問題です。
例えば加工機Lを1台買って、2ラインで共用する。
設備費は抑えられる。
でも、
合流させる必要がある。
加工機がボトルネックになるかもしれない。
逆に、加工機Mを2台置く。高い。
スペースも使う。
でもラインは独立して安定する。
つまり、
- 設備を共用するか?
- ラインごとに専用設備を持つか?
という判断も出てきます。
かなり面白くなってきました。
今までの「個/s」がさらに重要になる
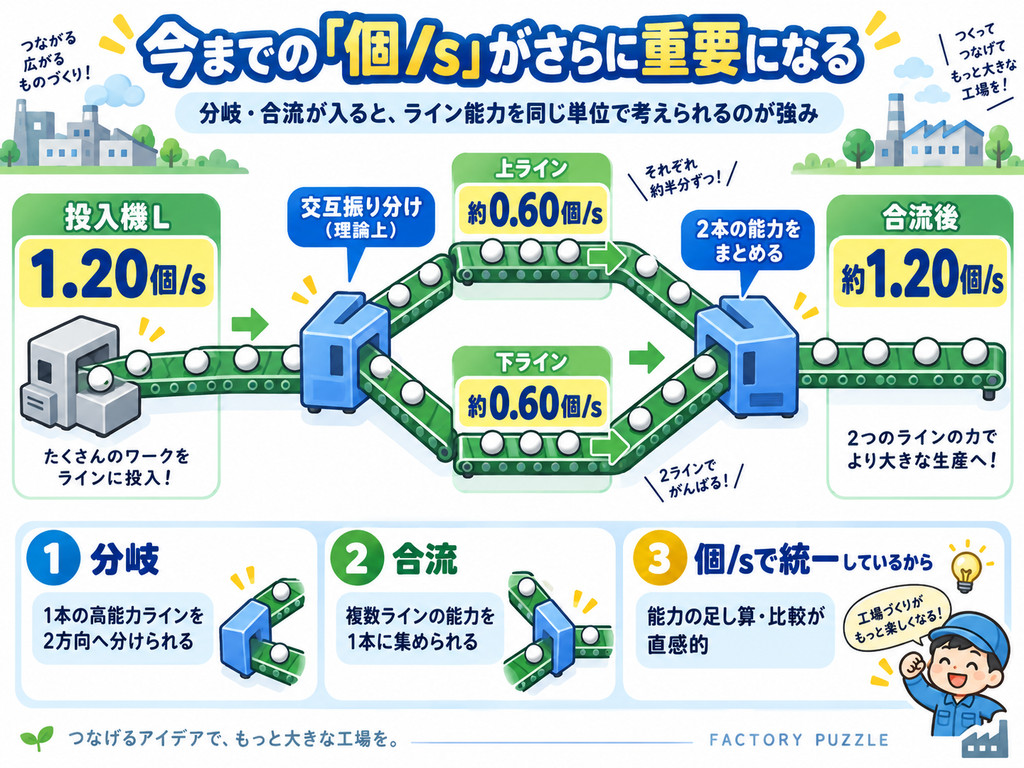
分岐・合流が入ることで、設備能力を「個/s」で統一してきた意味もさらに大きくなります。
例えば、投入機Lが1.20個/sの能力を持っている場合、
分岐コンベアを使えば、その流れを2本のラインへ分けられると考えられます。
単純に交互振り分けを行う仕様であれば、
理論上は約0.60個/sずつを2方向へ配分できるイメージです。
さらに、その2本のラインがそれぞれ約0.60個/sで安定して流れているなら、
今度は合流コンベアによって1本のラインへまとめることができます。
このとき理論上は、合計で約1.20個/sのラインとして扱えるようになります。
つまり、1本の高能力ラインを分岐して複数の工程へ振り分けることもできるし、
逆に複数ラインの能力を集めて1本にまとめることもできる、ということです。
ただし実際には、分岐や合流のタイミング、後段設備の処理能力、
コンベア速度などの影響を受けるため、理論値どおりにそのまま流れるとは限りません。
このあたりが、今回の工場パズルにおける面白い設計ポイントになりそうです。
もちろんこれは理論値。
実際には、
- ブレ
- 待ち時間
- 渋滞
- 搬送時間
があります。
それでも、設計段階で数字を使って予想できるのはかなり大きいです。
「設備能力」から「ライン構成」へゲームが広がってきた
ここまでを振り返ると、
最初は、設備の能力を選ぶゲームでした。
- S・M・Lサイズ。
- Low・Medium・High。
- どの設備を買う?
というゲームです。
そこへ、
- 複数ライン
- 出荷条件
- 分岐
- 合流
が入ってきました。
すると今度は、設備をどうつなぐかが重要になります。
つまり、設備選定から、ライン設計へゲーム性が広がってきたわけです。
次に気になるのは「工場が狭い」
ただ、ここまで設備が増えてくると、また新しい問題が出てきました。
それが、工場の広さです。
今のグリッドは、12×8です。
MVPを作っていた頃は十分でした。
でも、
- Lサイズ設備
- 複数ライン
- 分岐
- 合流
- 複数出荷場
まで考えると、だんだん狭く感じてきます。
次は工場そのものを広げたくなってきた
設備だけ成長するのではなく、工場の床面積そのものも、
ゲーム進行に合わせて広げられたら面白そうです。
例えば、
最初は12×8。
↓
お金を貯める。
↓
右側のエリアを購入。
↓
さらにラインを増やす。
といった感じです。
これなら、設備投資だけでなく「土地への投資」
という新しい要素にもできます。
次回は、複数ラインを作ったことで見えてきた、
工場グリッドの拡張について考えていきます。
小さなラインを作るゲームから始まったものが、
だんだん、工場そのものを設計して育てるゲームになってきました。
コメント