黒染めは、機械設計において
広く採用される表面処理方法の一つであり、
金属部品に黒色の酸化皮膜を形成することで、
外観の向上と基本的な耐食性を提供します。
この処理は、特に鋼材に対して多く施されます。
以下に、黒染め処理の特性と、
材料選定における考慮すべきポイントを詳しく解説します。
黒染め処理の特性
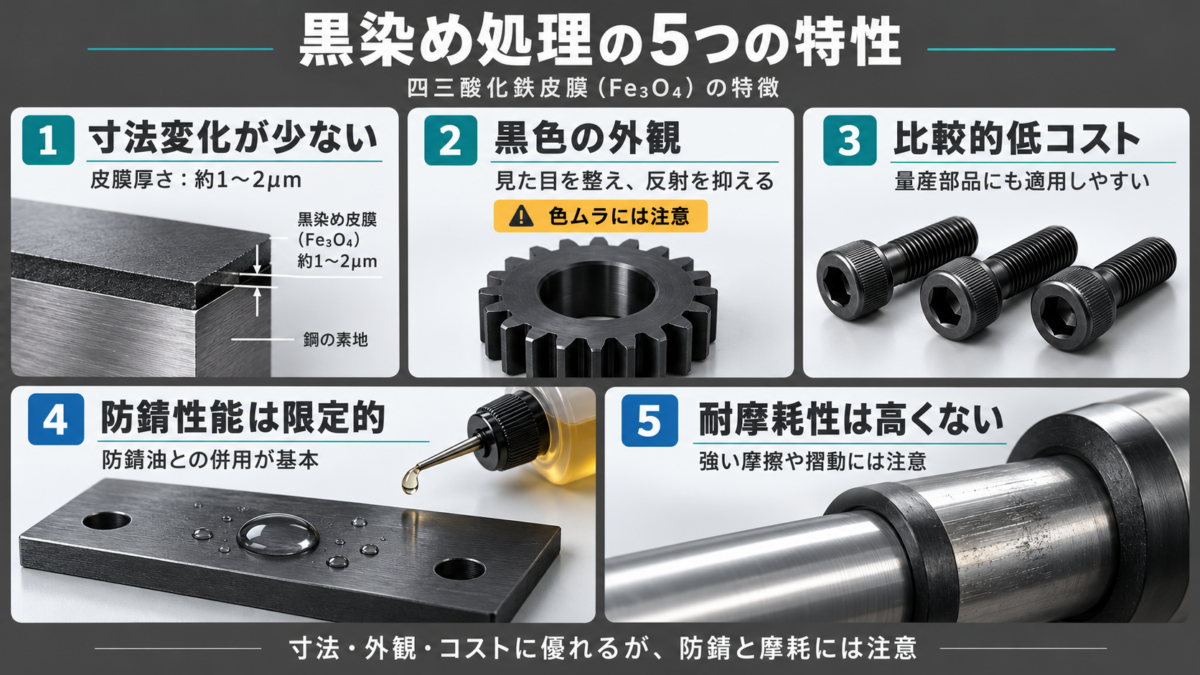
黒染め処理は、鉄鋼材料の表面に薄い四三酸化鉄(Fe₃O₄)皮膜を形成する表面処理です。
寸法変化が非常に小さく、低コストで黒色の外観を得られることが大きな特徴です。
一方、耐食性や耐摩耗性は限定的なため、防錆油の併用や使用環境への配慮が必要です。
ここでは、黒染め処理の主な5つの特性について、わかりやすく解説します。
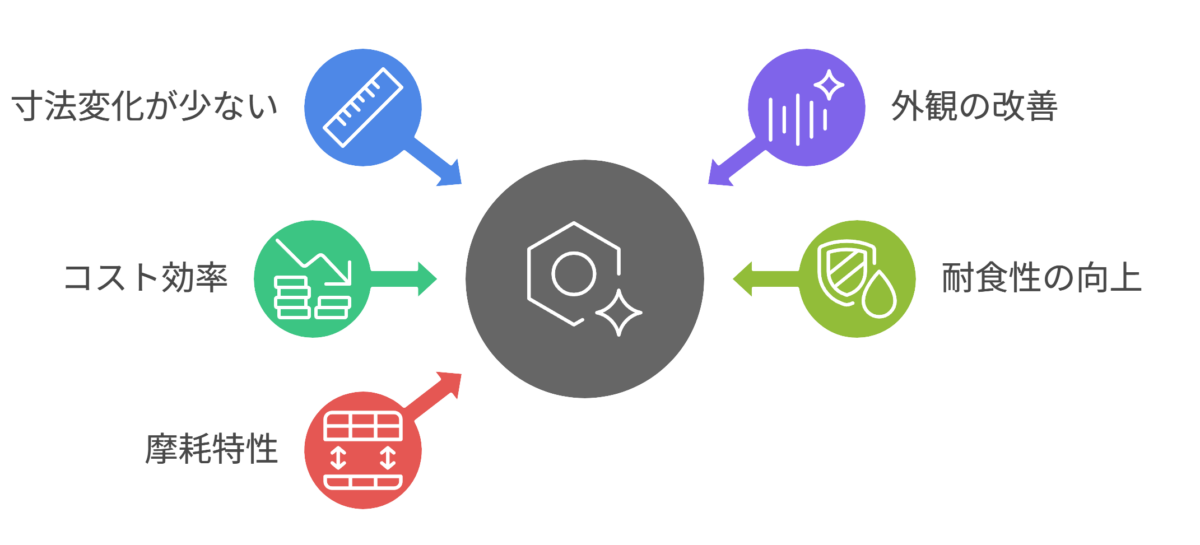
寸法変化が少ない
処理後の膜厚が非常に薄いです。(通常1〜2μm程度)
部品の寸法精度が極端に変化せず、精密部品への適用が可能です。
外観の改善
黒色の均一な外観が得られるため、
デザイン性が求められる部品にも適しています。
視認性の向上にも寄与します。
ただし、素材・下地・処理条件で色ムラが生じる場合があります。
コスト効率
他の防錆処理と比較して施工コストが低いです。
大量生産に適したコストパフォーマンスを持ちます。
耐食性の向上
表面に酸化膜を形成することで、金属表面を腐食から保護します。
ただし、防錆効果は軽度のものであり、
高湿度や過酷な環境下では追加の防錆処理が必要です。
摩耗特性
膜厚が薄いため、過酷な摩耗環境では持続性が低いです。
擦れや接触がある部品には追加の摩耗対策が必要です。
黒染め処理の選定ポイント
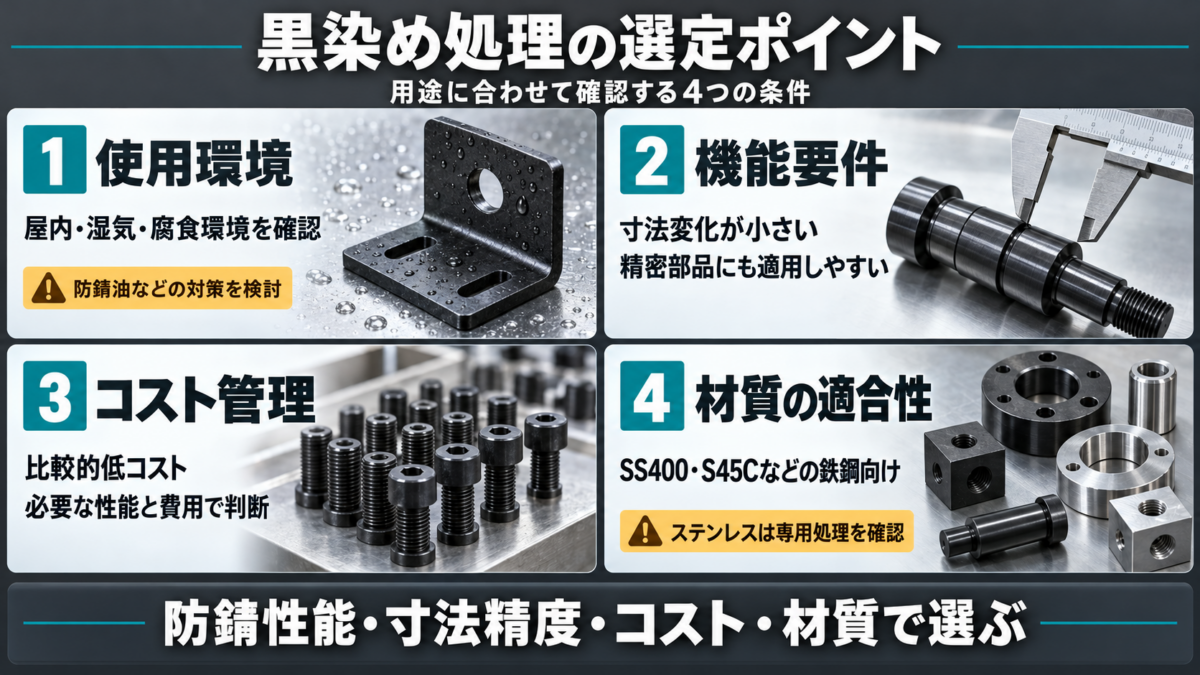
使用環境
部品が室内で使用されるか、
あるいは高湿度や腐食性の高い環境で使用されるかを考慮します。
黒染め単体では強い防錆性を持たないため、
追加の保護が必要な環境もあります。
機能要件
処理後の寸法変化が少ない為、
はめあい公差など寸法精度が必要な部品に適しています。
コスト管理
対コスト効果を考慮し、比較的低コストで
見た目を刷新する必要がある場合に適した選択肢となります。
全体の製品価値や予算に応じた決定が求められます。
材質の適合性
黒染めは主に鉄系の金属に効果的です。
ステンレス不可あるいは取り扱いが限定されており、
事前の材質適合検査を考慮しなければなりません。
寸法変化が少なく精度が必要な部品には適しています。
ただし、腐食環境では錆びやすいので注意しましょう。
黒染め処理を図面で指示する際の注意点
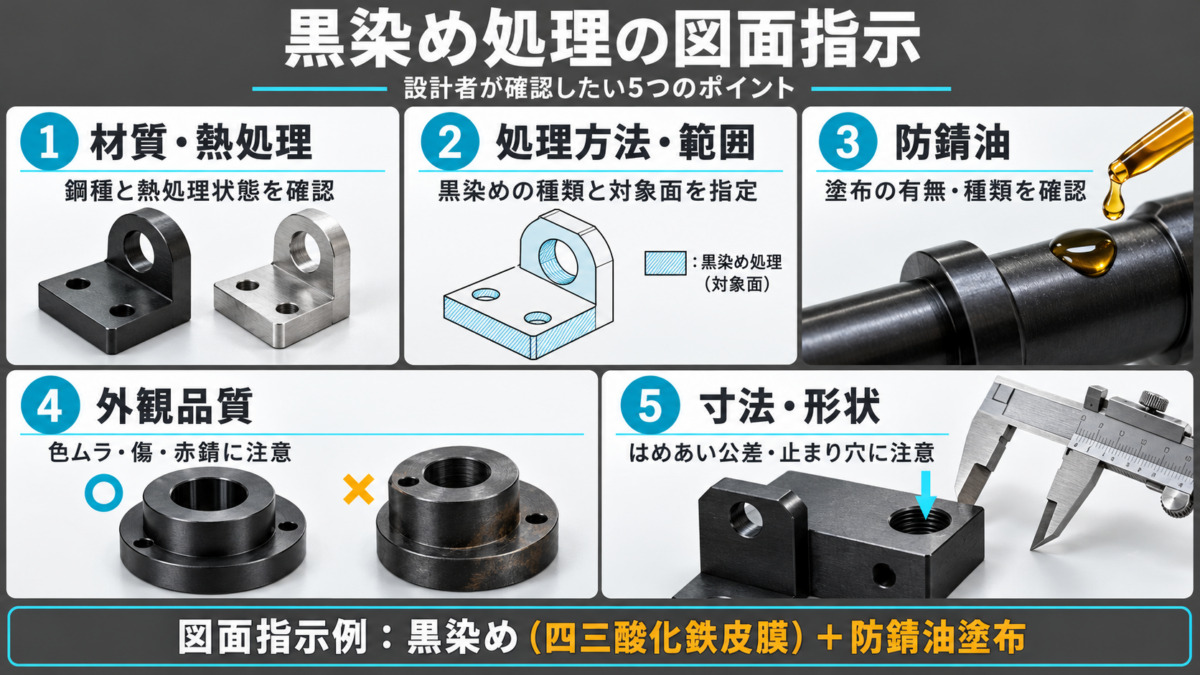
黒染め処理は、機械部品の外観改善や簡易的な防錆対策として、
広く使用される表面処理です。
しかし、図面に「黒染め」と記載するだけでは、
要求する仕上がりが加工業者に十分伝わらない場合があります。
特に、材質・処理方法・防錆油・外観品質などを明確にすることが重要です。
ここでは、黒染め処理を図面で指示する際の注意点を解説します。
① 材質と熱処理状態を確認する
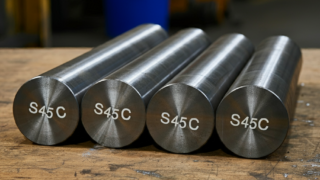
黒染め処理は、主にSS400やS45Cなどの鉄鋼材料に使用されます。
ただし、材質や熱処理状態によって、
黒染め後の色調が変わる場合があります。
例えば、
特に、焼入れ・焼戻し後の部品では、処理後の外観が変化する場合があります。
図面には材質を明記し、熱処理が必要な場合はその条件も確認しましょう。
② 黒染めの処理方法と範囲を明確にする
図面では、表面処理の種類をわかりやすく指示することが重要です。
黒染め処理には、次のような呼び方があります。
- 黒染め
- 四三酸化鉄皮膜処理
- フェルマイト処理
- SOB処理
一般的な鉄鋼用の黒染めを指示する場合は、
「黒染め(四三酸化鉄皮膜)」などと記載すると、
処理内容が伝わりやすくなります。
また、部品全体を処理するのか、
一部分だけを処理するのかも確認しましょう。
部分的に黒染めを行いたい場合は、
処理範囲を図面上で明確にする必要があります。
ただし、部分処理は形状や処理方法によって
対応できない場合があるため、加工業者への事前確認が必要です。
③ 防錆油の必要性を確認する
黒染め処理で形成される四三酸化鉄皮膜は非常に薄く、
皮膜単体では十分な防錆性能を得られない場合があります。
そのため、一般的には黒染め後に防錆油を塗布します。
図面や発注仕様では、次の点を確認しましょう。
- 防錆油を使用するか
- 使用する防錆油に指定があるか
- 防錆油が付着してはいけない部分はないか
例えば、食品機械や油分を嫌う精密装置では、
防錆油の種類が問題になる場合があります。
また、防錆油が使用できない場合は、
黒染め以外の表面処理も検討する必要があります。
黒染めは「処理後の防錆方法」までセットで考えることが重要です。
④ 外観品質の要求を明確にする
黒染め処理は、材質や表面状態、処理条件によって仕上がりが変化します。
そのため、すべての部品が完全に同じ黒色になるとは限りません。
特に外観が重要な部品では、次のような項目を確認しましょう。
- 色ムラの許容範囲
- 黒色の濃さや光沢
- 表面の傷や変色
- 赤錆や処理液の残留
例えば、装置内部の一般的な治具と、作業者から見える外観部品では、
求められる仕上がり品質が異なります。
外観品質が重要な場合は、限度見本などを用いて加工業者と認識を合わせることが有効です。
⑤ 寸法精度と部品形状に注意する
黒染め処理は、皮膜が約1~2μmと非常に薄いため、
処理前後の寸法変化が小さいことが特徴です。
ただし、寸法変化が完全にゼロになるわけではありません。
特に、厳しいはめあい公差を持つ部品では、
必要に応じて処理後の寸法確認を行いましょう。
また、次のような形状にも注意が必要です。
処理液が十分に洗い流されないと、
後から変色や錆などの原因になる場合があります。
そのため、複雑な形状の部品では、加工業者と事前に相談することが重要です。
黒染め処理の図面指示例
一般的なS45C製の機械部品に黒染め処理を行う場合、次のような指示が考えられます。
| 指示項目 | 図面への記載例 |
|---|---|
| 材質 | S45C |
| 表面処理 | 黒染め(四三酸化鉄皮膜・SOB) |
| 防錆処理 | 黒染め後、防錆油塗布 |
| 外観品質 | 著しい色ムラ・赤錆・処理液残留なきこと |
| 寸法管理 | 図面寸法は処理後の完成寸法とする |
※上記は一般的な図面指示の一例です。
実際には部品の用途や要求品質に応じて調整してください。
防錆油の種類や外観品質に特別な要求がない場合は、
加工業者の標準仕様を採用する方法もあります。
一方、特殊な使用環境や厳しい寸法精度が求められる場合は、
必要な条件を明確にしましょう。
🔰 初心者向けアドバイス
黒染め処理を図面で指示する際は、次の5つを確認しましょう。
- 材質
- 黒染め処理に適した材料か?
- 処理方法
- 必要な黒染めの種類が伝わるか?
- 防錆油
- 処理後の防錆対策は適切か?
- 外観品質
- 色ムラや傷の許容範囲は明確か?
- 寸法・形状
- 精密部や処理液が溜まる形状はないか?
黒染め処理は比較的簡単な表面処理ですが、指示内容が不明確だと、
仕上がりの違いや錆などのトラブルにつながる場合があります。
図面には必要な要求事項を明記し、特殊な条件については加工業者と
事前に確認することが、品質の安定につながります。
四三酸化鉄皮(黒染め)と無電解ニッケルメッキはなぜ比較されるのか?
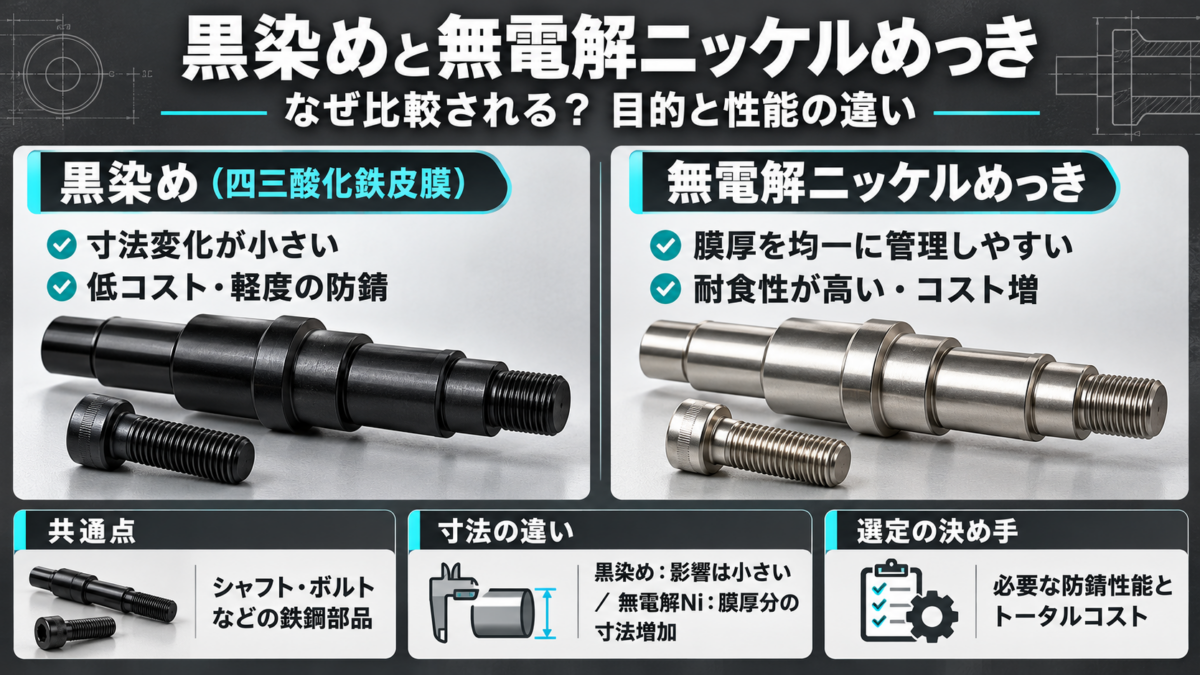
機械設計や部品選定の場面で、
「黒染めにするか? 無電解ニッケルメッキにするか?」
と迷うことは少なくありません。
この2つの表面処理は、用途や目的が似ているため、よく比較対象になるのが特徴です。
ここでは、その理由をわかりやすく解説します。
無電解ニッケルメッキとは?
無電解ニッケルメッキは、電気を使わずに
化学反応で均一なニッケル皮膜を形成する表面処理です。
主な特徴
- 複雑形状でも膜厚が均一
- 高い耐食性・耐摩耗性
- 表面硬度が高い
- 黒染めに比べてコストが高い
なぜこの2つはよく比較されるのか?
① 同じ「鉄系部品」に使われることが多い
どちらも、
など、鉄系部品の表面処理として定番です。
そのため、設計段階で候補に同時に挙がりやすくなります。
② 寸法精度を重視する用途で検討される
- 黒染め:膜厚が極薄(数µm以下)
- 無電解Ni:膜厚管理が可能(数µm〜)
どちらも「塗装のように厚くならない」ため、
はめあいや摺動部で検討されることが多い点が共通しています。
③ 差が明確で、設計判断に影響しやすい
- 黒染め:低コスト・短納期
- 無電解ニッケル:高コスト・工程多め
「本当にそこまでの防錆性能が必要か?」
というコストと性能の天秤にかけられやすい処理同士なのです。
実際の価格差を確認してみよう
ミスミで「シャフト φ25 × 長さ500mm」を比較
機械設計で素材や表面処理を選ぶとき、
「表面処理を付けるとどれくらい価格が変わるの?」
という疑問はよくあります。
そこで、ミスミで丸シャフトを加工して手配するときの価格差について比較してみましょう。
ミスミでは、丸物・シャフト形状の切削加工品に対して、
「処理なし」「黒染め(四三酸化鉄皮膜)」「無電解ニッケルメッキ」などの表面処理を追加できます。
ミスミ公式サイトはこちらから

価格比較の目安(設計例)
| 表面処理 | 概算価格の傾向 | コメント |
|---|---|---|
| 処理なし(素地) | 最も安価 | 素材代+切削加工費のみ |
| 黒染め(四三酸化鉄皮膜) | 少し増|廉価表面処理 | 防錆効果は弱めだが価格は小幅増 |
| 無電解ニッケルメッキ | 高い | 膜厚・耐食性が良く、価格も上昇 |
※具体的な数値は、ミスミ公式サイトの
「価格を確認」機能で製作条件を入力するとリアルタイムに確認できます。
実際の価格をミスミで調べてみました。2026/02/04 時点
| 表面処理 | 型番 | 価格(税別) | 価格差 |
|---|---|---|---|
| 処理なし(素地) | NSFHR25-500 | 2,190円 | ー |
| 黒染め(四三酸化鉄皮膜) | SFHR25-500 | 2,530円 | +340円 |
| 無電解ニッケルメッキ | PSFHR25-500 | 4,830円 | +2,640円 |
参考価格であり、現在の価格とは異なる可能性があります。
設計者が知っておきたい価格観
処理なし
- メリット:最もコストを抑えやすい。
- デメリット:防錆性がないので、錆対策付きの用途には向かない。
黒染め(四三酸化鉄皮膜)
- メリット:安価に“見た目の黒化+軽い防錆”ができる。
- デメリット:防錆力は弱いので、長期保管や屋外では追加対策が必要。
無電解ニッケルメッキ
- メリット:耐食性・耐摩耗性が向上し、仕上がりも均一。
- デメリット:工程が多く、価格は一番高くなる傾向。
選定基準と価格感
ミスミの切削丸物部品では、
- 処理なし → 一番低コスト
- 黒染め → 少し価格増(廉価防錆)
- 無電解ニッケル → 高価格(高耐食性)
という価格の順になります。
設計時には、
✔ 必要な防錆性能
✔ 使用環境(屋内/屋外/湿気)
✔ コスト制約
などを整理してから、どの表面処理を適用するか判断すると、
価格と性能のバランスが取りやすくなります。
またミスミでは、図面アップロードや条件入力によって
リアルな見積もり価格をすぐ確認できますので、
実際のコスト感を掴むにはリアルタイムで確認するのが最も確実です。
使い分けの考え方(簡単整理)
| 比較項目 | 黒染め | 無電解ニッケルめっき |
|---|---|---|
| 処理方法 | 酸化皮膜を形成 | ニッケル合金皮膜を形成 |
| 皮膜厚さの目安 | 約1~2μm | 数~数十μm |
| 寸法変化 | 非常に小さい | 膜厚分の増加を考慮 |
| 耐食性 | 低い(防錆油併用が基本) | 比較的高い |
| コスト | 比較的安価 | 比較的高価 |
※膜厚は代表的な目安です。実際の仕様は処理業者や要求性能によって異なります。
四三酸化鉄皮(黒染め)と無電解ニッケルメッキがよく比較されるのは、
- 同じ鉄系部品に使われる
- 寸法精度を重視する用途で検討される
- 見た目と防錆性のバランスで迷いやすい
- コスト差が設計判断に直結する
という共通点があるためです。
「どちらが優れているか」ではなく、
「どんな環境・用途で使うか」が選定の決め手になります。
設計時には、
を整理したうえで、最適な表面処理を選びましょう。
黒染めは「寸法精度重視・低腐食環境」で使いこなす!
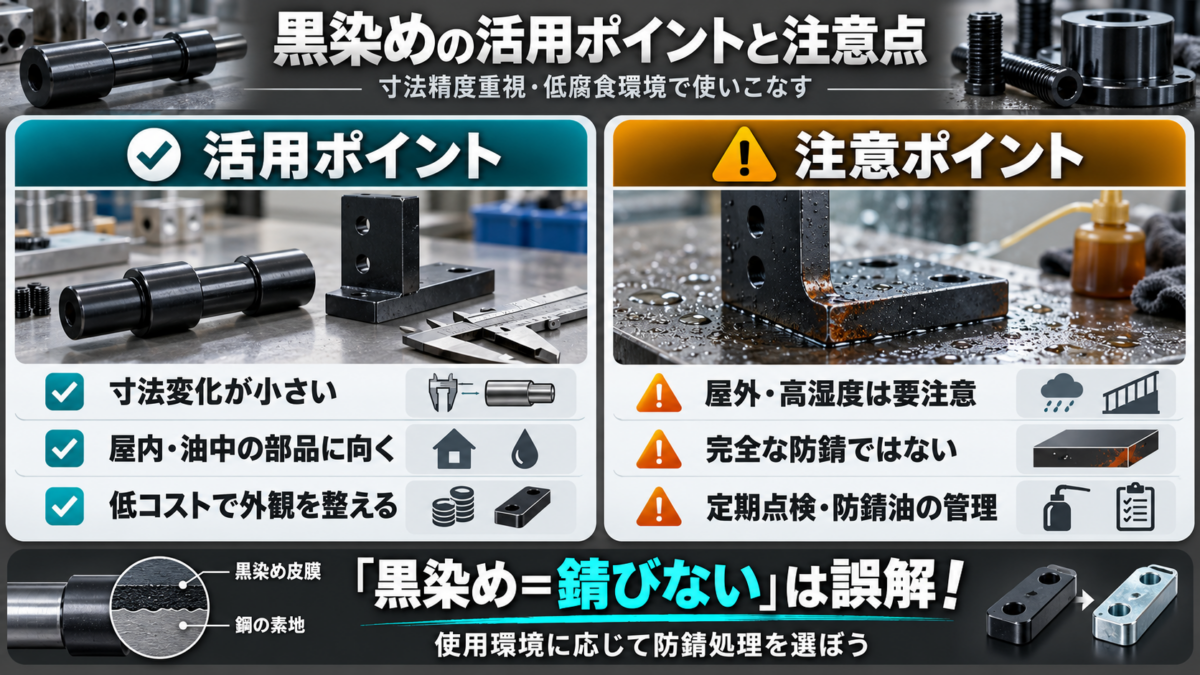
黒染めは、屋内の機械部品や治具など、
比較的腐食の少ない環境に適しています。
一方、屋外や高湿度環境では十分な防錆性能を確保できない場合があるため、
亜鉛めっきや無電解ニッケルめっきなども比較検討しましょう。
活用ポイント
注意ポイント
「黒染めにしておけば錆びない」は設計ミスのもと!
防錆性能を補完する処理や保管方法とセットで考えることが大切です。
黒染めと黒皮材の違いとは?
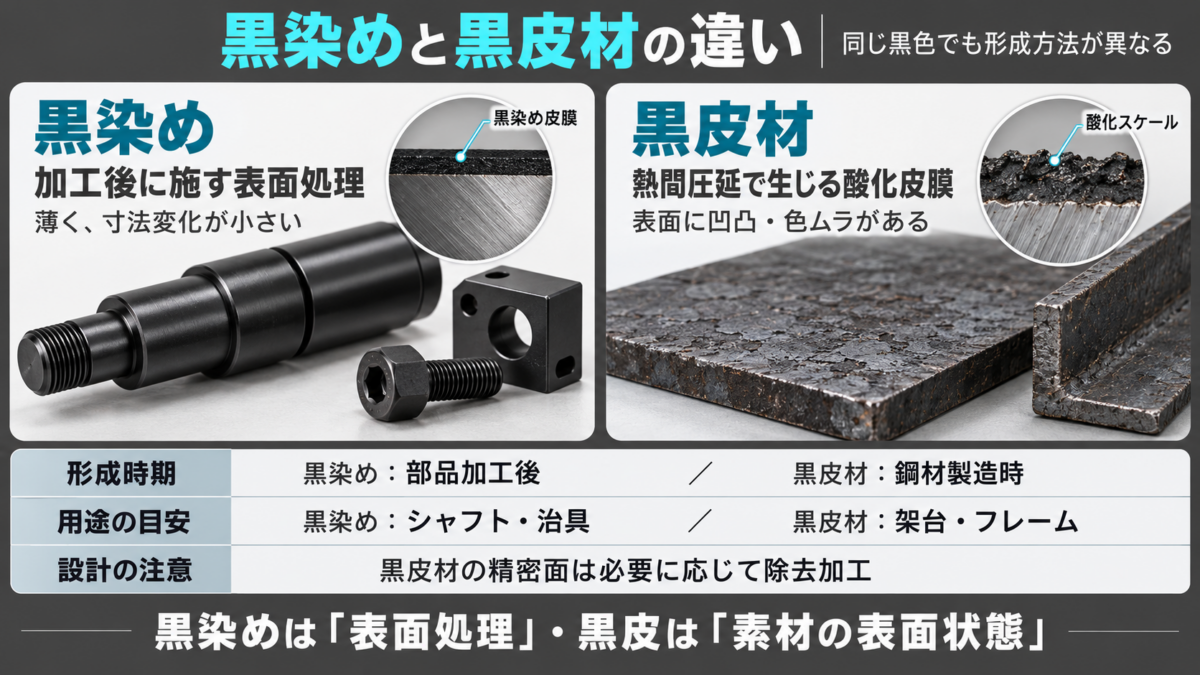
機械設計では、「黒染め」と「黒皮材」という言葉をよく耳にします。
どちらも表面が黒っぽいことから、同じものだと思われがちですが、
黒染めと黒皮材はまったく異なるものです。
ここでは、それぞれの違いと設計時の注意点をわかりやすく解説します。
黒染めは加工後に施す表面処理
黒染めは、鉄鋼部品の表面に四三酸化鉄(Fe₃O₄)の
黒色皮膜を形成する表面処理です。
一般的には、切削加工などで部品を製作した後に黒染め処理を行います。
黒染めの主な特徴は、次のとおりです。
- 寸法変化が非常に小さい
- 皮膜が約1~2μmと薄く、精密部品にも適用しやすい。
- 黒色の外観が得られる
- 部品の見た目を整え、光の反射を抑える用途にも使用される。
- 比較的低コスト
- めっきなどと比較して安価に処理できる場合が多い。
ただし、黒染め皮膜そのものの防錆性能は高くありません。
そのため、通常は防錆油などと組み合わせて使用します。
黒皮材は製造工程で酸化皮膜が形成された鋼材
一方、黒皮材は、鋼材を高温で加工する際に
表面に酸化皮膜が形成された材料です。
例えば、鉄鋼材料を高温で圧延する「熱間圧延」では、
鉄が空気中の酸素と反応し、黒っぽい酸化皮膜ができます。
この酸化皮膜を黒皮(くろかわ)と呼びます。
黒皮は「ミルスケール」とも呼ばれ、
黒皮が残った状態の鋼材を一般に黒皮材といいます。
黒皮材の主な特徴は、次のとおりです。
なお、黒皮材の「黒皮」は表面状態を表す呼び方であり、
SS400やS45Cなどの鋼種そのものを示す名称ではありません。
黒染めと黒皮材の比較表
| 比較項目 | 黒染め | 黒皮材 |
|---|---|---|
| 分類 | 表面処理 | 鋼材の表面状態 |
| 形成されるタイミング | 部品製作後など | 鋼材の製造工程 |
| 形成方法 | 薬液による化学反応 | 熱間加工時の酸化 |
| 酸化皮膜 | 主に四三酸化鉄(Fe₃O₄) | 複数種類の酸化鉄を含む |
| 外観 | 比較的均一な黒色 | 色ムラ・凹凸がある |
| 寸法への影響 | 処理による変化が非常に小さい | 表面状態や素材の寸法公差に注意 |
| 主な用途 | シャフト・治具・機械部品 | 架台・フレーム・構造部品 |
※一般的な特徴を比較したものです。実際の状態は鋼種・製造方法・処理条件によって異なります。
設計時は黒皮を残すか除去するかを考える
黒皮材を使用する場合は、黒皮をそのまま残す部分と、
加工によって除去する部分を区別することが重要です。
例えば、機械の架台やブラケットなど、厳しい寸法精度を必要としない部分では、
黒皮を残したまま使用できる場合があります。
一方、次のような箇所では注意が必要です。
これらの箇所では、必要に応じて黒皮の除去や仕上げ加工を検討しましょう。
また、黒皮も黒染めも、表面が黒いからといって
高い防錆性能が保証されるわけではありません。
使用環境に応じた防錆対策が必要です。
🔰 初心者向けアドバイス
黒染めと黒皮材は、次のように覚えるとわかりやすいです。
例えば、SS400の黒皮材を購入し、切削加工で黒皮を除去した後に、
黒染め処理を施すこともできます。
つまり、黒皮材と黒染めは、どちらか一方しか選べない関係ではありません。
「黒皮」は材料の表面状態、「黒染め」は表面処理の方法という違いを理解し、用途に応じて使い分けましょう。
黒くなる理由
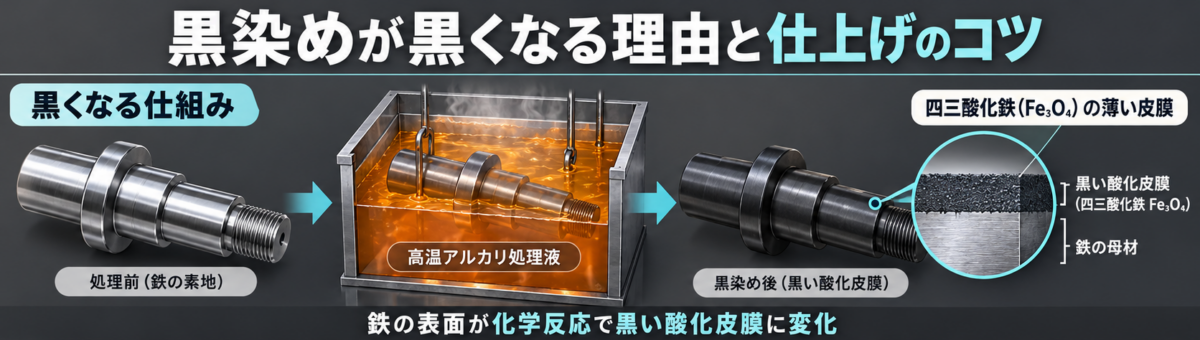
黒染め処理では、水酸化ナトリウム(苛性ソーダ)を主成分とし、
硝酸ナトリウムなどの酸化剤を加えた高温のアルカリ性処理液に鉄鋼部品を浸漬します。
この処理によって材料表面に化学反応が起こり、
黒色の四三酸化鉄(Fe₃O₄)皮膜が形成されます。
四三酸化鉄の特性
Fe₃O₄は磁鉄鉱としても知られる化合物で、特有の黒い色を持っています。
この黒色は光をほとんど吸収する酸化膜の構造によるもので、
処理後の材料表面が一様な黒色になるのは、この被膜の性質によるものです。
形成される黒色の層
黒染めの反応によって形成されたFe₃O₄被膜は
非常に薄く、通常数ミクロン程度です。
この薄い被膜が、光沢を持つ黒色仕上げを実現します。
きれいに表面処理を行うコツ
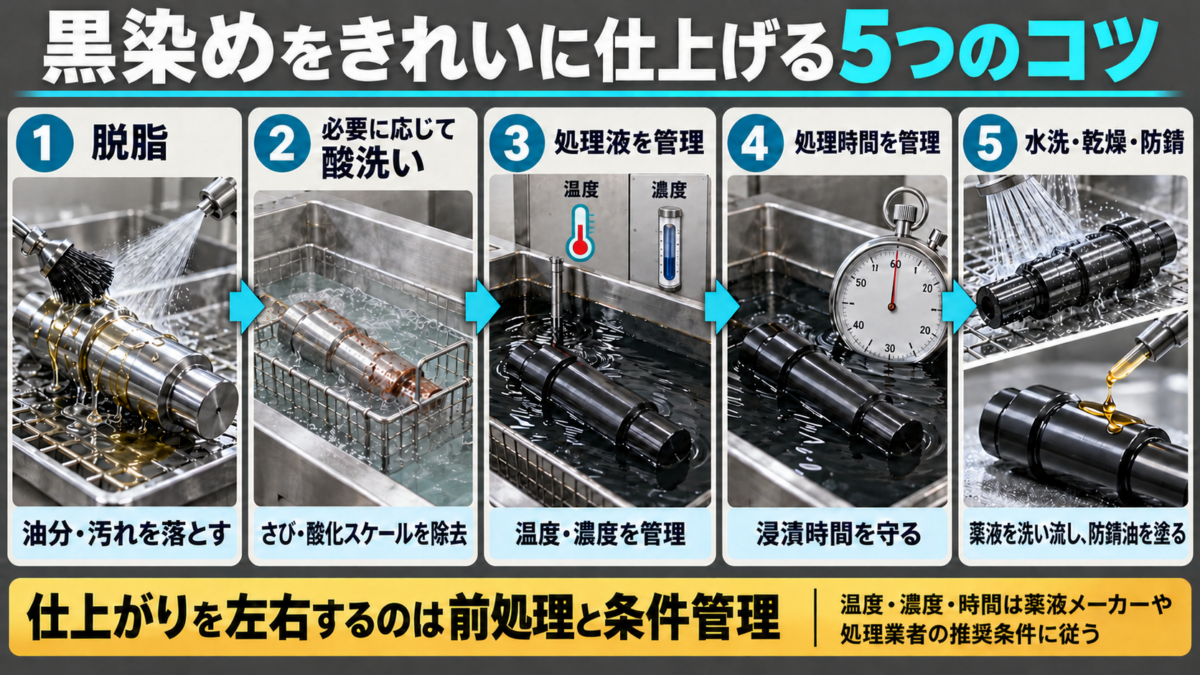
前処理が重要
黒染めの仕上がりにおいて、表面の状態が非常に重要です。
以下の前処理を徹底することで、
均一できれいな仕上がりが得られます。
- 脱脂
- 油分や汚れを完全に除去するために、アルカリ性脱脂剤で洗浄を行います。
- 酸洗い
- 表面の酸化スケールや錆を除去するため、希硫酸などで酸洗いを行います。
均一な処理液の管理
処理液の温度や濃度を適切に保つことが重要です。
温度が不均一だと被膜の形成にムラが生じます。
推奨温度: 135℃~150℃
濃度: メーカーの指示に従って調整する。
適切な時間管理
黒染め処理では、処理液の温度や濃度、
浸漬時間を適切に管理することが重要です。
処理時間が短すぎると十分な黒色が得られず、
材質や処理条件によっては色ムラが発生する場合があります。
一般的な処理時間は10~20分程度が目安ですが、
使用する薬品や材料によって異なるため、処理業者の推奨条件に従います。
水洗と乾燥
処理後の水洗を素早く行い、酸やアルカリの残留を防ぎます。
その後、速やかに乾燥させることで、
均一な仕上がりが得られます。
防錆処理を追加
黒染め処理後に、防錆油や防錆剤を塗布することで、
被膜の耐久性と防錆効果がさらに向上します。
黒染めは“なんでもできる”わけじゃない!
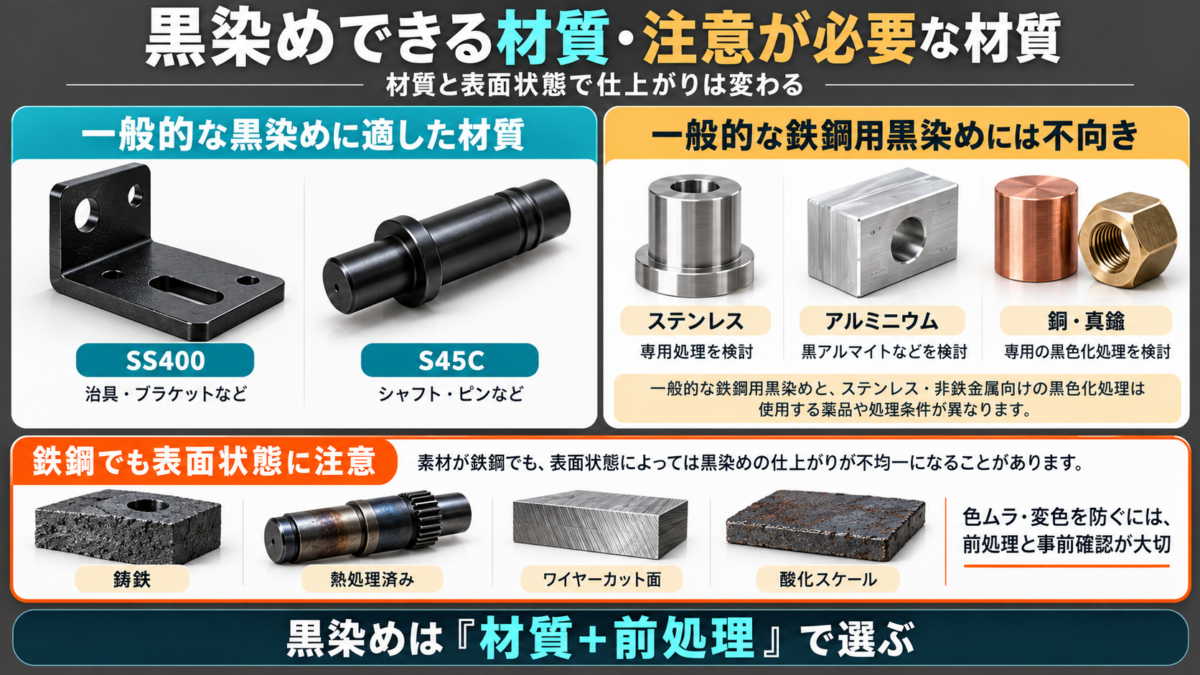
黒染め処理(四酸化三鉄被膜)は、鉄鋼部品の外観を黒く整え、
軽い防錆効果を持たせるための代表的な表面処理です。
特に次のような特徴があるため、多くの設計者に選ばれています。
ですが――
どんな金属にも黒染めできるわけではありません!
黒染めに向く材質・向かない材質を知らずに選定すると、
「黒くならず茶色になった」「すぐにサビた」「ムラが出た」
といったトラブルになります。
本項では、黒染めに適した材質と注意すべき素材について、
初心者にもわかりやすく解説します。
黒染め処理に適した材質
SS400
黒染め処理で最も多く使用される材料のひとつです。
コストが安く、加工性も良いため、
機械フレームやブラケット、板金部品などに多用されます。
S45C
強度と靱性をバランスよく備えた炭素鋼で、
こちらも黒染めによく使われます。
黒染めにすることで見た目の引き締め効果があり、
シャフトやピンなどに多用されます。
黒染め処理に不向きな素材
ステンレス(SUS304、SUS316など)
アルミニウム(A5052、A6061など)
銅・真鍮などの非鉄金属
【注意】同じ鉄でも「黒染めしづらい」ケースがある!
ここが見落とされやすいポイントです。
たとえ鉄鋼材でも、
以下のような素材・加工品は黒染めがうまくいかない、
または茶色っぽく変色することがあります。
不向きな鉄系素材の例
| 素材・状態 | 黒染めしにくい理由 |
|---|---|
| 鋳鉄(FC、FCDなど) | 炭素が多く、表面反応にムラが出やすい |
| 焼入れ・熱処理済み品 | 表面が変質しており、黒染め反応が鈍くなる |
| ワイヤーカット加工面 | 表面が酸化・変質していて反応しにくい |
| 酸化スケール付き素材 | 黒染め液が浸透せず、ムラや変色の原因に |
ただし、前処理(研磨・酸洗い・脱脂)を丁寧に行えば、
黒染めが可能になるケースもあります。
焼入れ・焼戻し後の鋼材でも黒染め処理は可能です。
ただし、材料の成分や熱処理条件、表面の状態によっては、
黒色ではなく茶褐色や赤黒色になる場合があります。
外観品質が重要な部品では、事前に処理業者へ確認することが大切です。
仕上げの目的に応じて、処理前の状態を確認することが重要です。
黒染めは「素材と前処理」が命!
| 項目 | ポイントまとめ |
|---|---|
| 適した材質 | SS400、S45Cなどの鉄系材料 |
| 不向きな材質 | ステンレス、アルミ、銅、真鍮など |
| 注意が必要な素材 | 鋳物、焼入れ材、ワイヤーカット面など |
| 対応方法 | 前処理(酸洗・脱脂・研磨)で改善できる可能性あり |
設計現場でのヒント
黒染めは寸法精度を保ちつつ、
外観と簡易防錆が得られる便利な処理ですが、
「黒くならない素材」があることを忘れないようにしましょう。
材質選定や図面指示の前に、
「黒染めできる素材か?」を一度確認することが
トラブル防止につながります。
まとめ
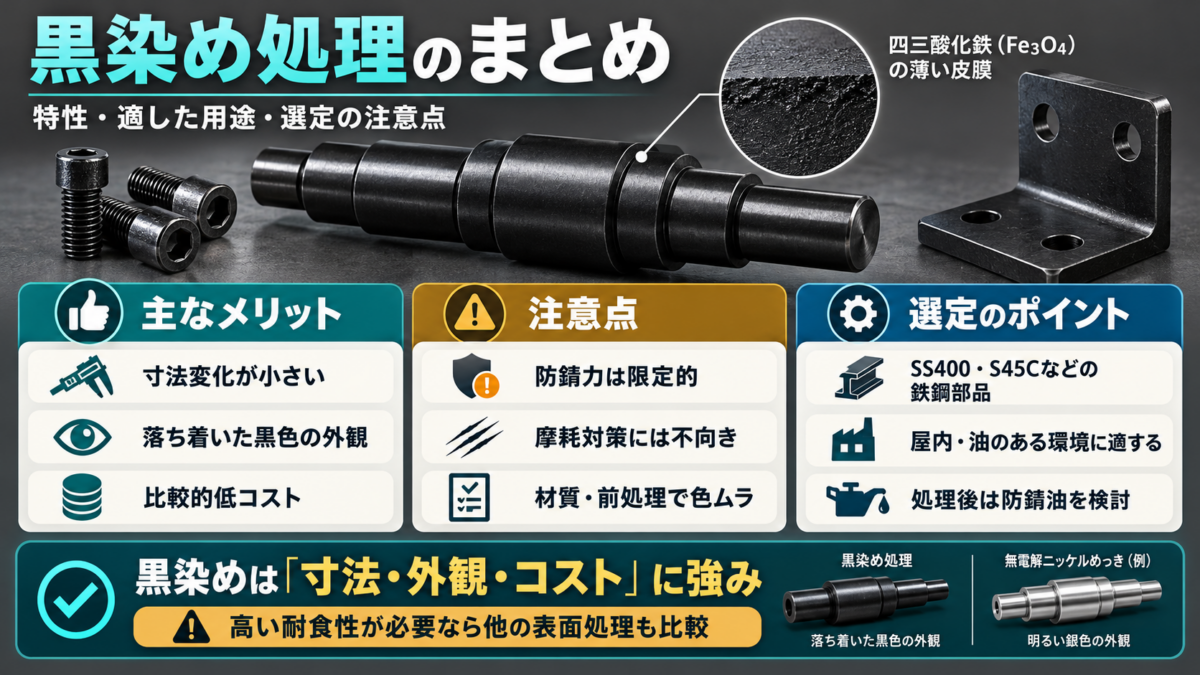
四三酸化鉄皮膜は、機械設計における表面処理の中で、
その経済性と軽度な防錆性能、美しい黒色の仕上がりによって
幅広く採用されています。
この処理は、寸法変化がほとんどないため、
精密な部品にも適用可能であり、
特に工具、治具、締結部品、機械部品といった用途で効果を発揮します。
また、均一な黒色の外観が得られるため、
装飾性を兼ね備えた部品にも適しています。
一方で、耐摩耗性や防錆性能が限定的であるため、
過酷な環境や大きな摩擦が発生する箇所には適さない場合もあります。
そのため、四三酸化鉄皮膜を単独で使用するだけでなく、
オイルやワックスの塗布など追加の防錆処理を併用することで、
性能を補完する工夫が求められます。
また、高温環境での使用では皮膜の劣化が懸念されるため、
使用条件を十分に考慮した選定が重要です。
特にコストパフォーマンスが求められる量産品においては、
低コストでありながら美観と軽度の防錆効果を
提供できる四三酸化鉄皮膜は非常に魅力的です。
設計者は、この表面処理の特性を深く理解し、
部品の使用環境や目的に応じて適切に採用することで、
性能とコストのバランスを最適化できます。
また、他の表面処理方法と比較検討し、
必要に応じて複数の処理を組み合わせることで、
製品の耐久性や信頼性をさらに向上させることが可能です。
最終的に、四三酸化鉄皮膜はそのシンプルな処理プロセスと多用途性から、
設計者にとって非常に有用な選択肢となります。
ただし、その特性を過信せず、適材適所で使用することが
部品や装置全体の品質向上につながります。
特に精密機械や設計の自由度が求められる場面では、
この表面処理を適切に活用することで、
コスト効率と性能の両立を図ることができるでしょう。





コメント