SUS304は、ステンレス鋼の中で最も一般的に使用される
オーステナイト系ステンレス鋼で、
優れた耐食性、耐熱性、加工性を持つため、
多くの機械設計や設備、建築、産業用部品に採用されています。
SUS304の材料形状としては、薄板(シート・プレート)や
平鋼(フラットバー)などがあり、
それぞれの種類に応じて使用用途や選定ポイントが異なります。
ここでは、SUS304の薄板について詳しく解説し、
選定時のポイントも紹介します。
SUS304薄板の『価格感覚』について
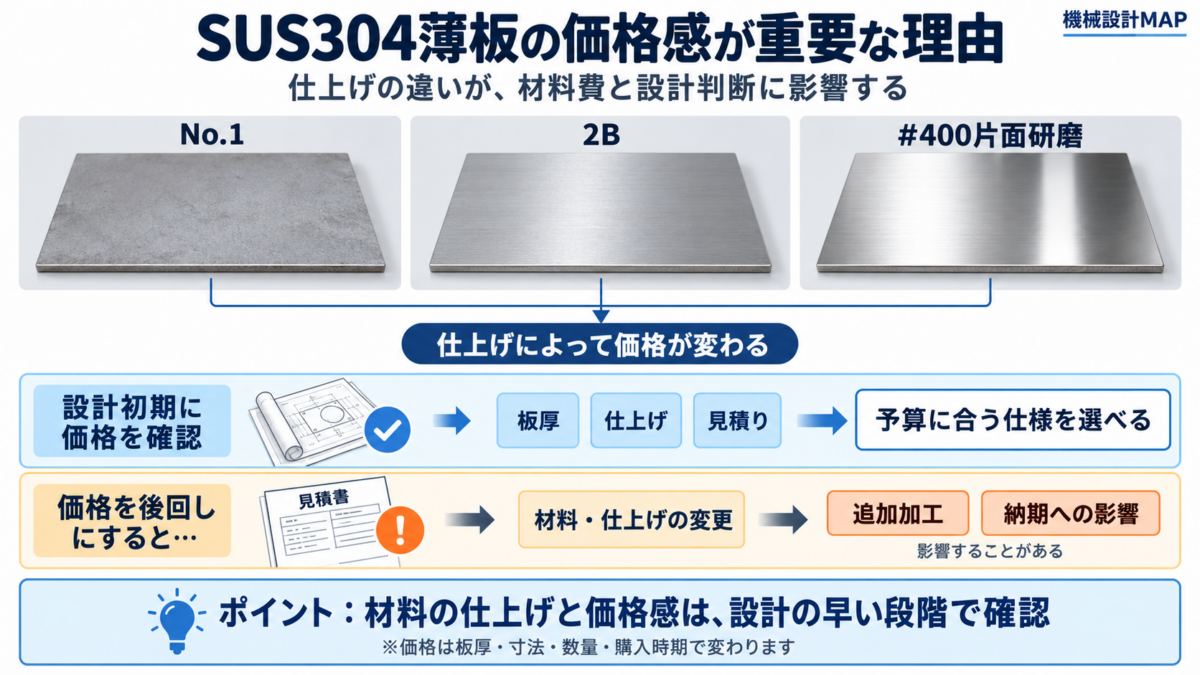
SUS304薄板を使いたい設計者へ:まずは「価格感」を知ろう!
SUS304の薄板材には、表面仕上げや面粗さの違いにより
「No.1」「2B」「#400片面研磨」といった種類がありますが、
設計時にはまず「どれくらいコストがかかるのか」を把握することが大切です。
特に、後から予算調整で材料を変えると、
仕上げや納期にも影響しますので、
早めの段階で価格感を掴んでおくと安心です。
ミスミでの価格例(SUS304薄板)
2025年8月(現在)のミスミで購入できるSUS304(薄板)の価格になります。
| 2B(1000mm×1000mm) | #400片面研磨/2B(1000mm×1000mm) | ||||
| 板厚 | 価格(税別) | 材料単価 (/kg) | 板厚 | 価格(税別) | 材料単価 (/kg) |
| 1mm | ¥14,012 | \1,767 | 1mm | \15,676 | \1,977 |
| 1.2mm | ¥16,200 | \1,702 | 1.2mm | \18,195 | \1,912 |
| 1.5mm | ¥19,393 | \1,630 | 1.5mm | \21,719 | \1,826 |
| 2mm | ¥24,524 | \1,546 | 2mm | \27,552 | \1,737 |
| 2.5mm | \29,576 | \1,492 | 2.5mm | \33,295 | \1,679 |
| 3mm | \34,697 | \1,458 | 3mm | \39,108 | \1,644 |
| 4mm | \45,959 | \1,449 | 4mm | \52,978 | \1,670 |
| 5mm | \56,102 | \1,415 | 5mm | \65,121 | \1,642 |
| 6mm | \66,444 | \1,396 | 6mm | \77,143 | \1,621 |
| No.1(1000mm×1000mm) | #400片面研磨/No.1(1000mm×1000mm) | ||||
| 板厚 | 価格(税別) | 材料単価 (/kg) | 板厚 | 価格(税別) | 材料単価 (/kg) |
| 3mm | \34,777 | \1,462 | |||
| 4mm | \45,859 | \1,446 | |||
| 5mm | \56,232 | \1,418 | |||
| 6mm | \66,404 | \1,396 | |||
| 8mm | \89,179 | \1,406 | 8mm | \105,934 | \1,670 |
| 9mm | \100,612 | \1,410 | 9mm | \118,286 | \1,657 |
| 10mm | \129,120 | \1,628 | 10mm | \149,894 | \1,890 |
| 12mm | \153,314 | \1,611 | 12mm | \178,541 | \1,876 |
| 14mm | \177,558 | \1,599 | 14mm | \206,978 | \1,864 |
| 16mm | \202,102 | \1,593 | 16mm | \234,725 | \1,850 |
設計者へのアドバイス
最初から「仕上げ」や「厚さ」を決めず、
「このくらいの価格感か」を把握しておくことで、
設計選定に柔軟性が持てます。
価格感を持っておくことで、
材料仕様の選定やバランス判断がしやすくなります。
SUS304薄板の種類について
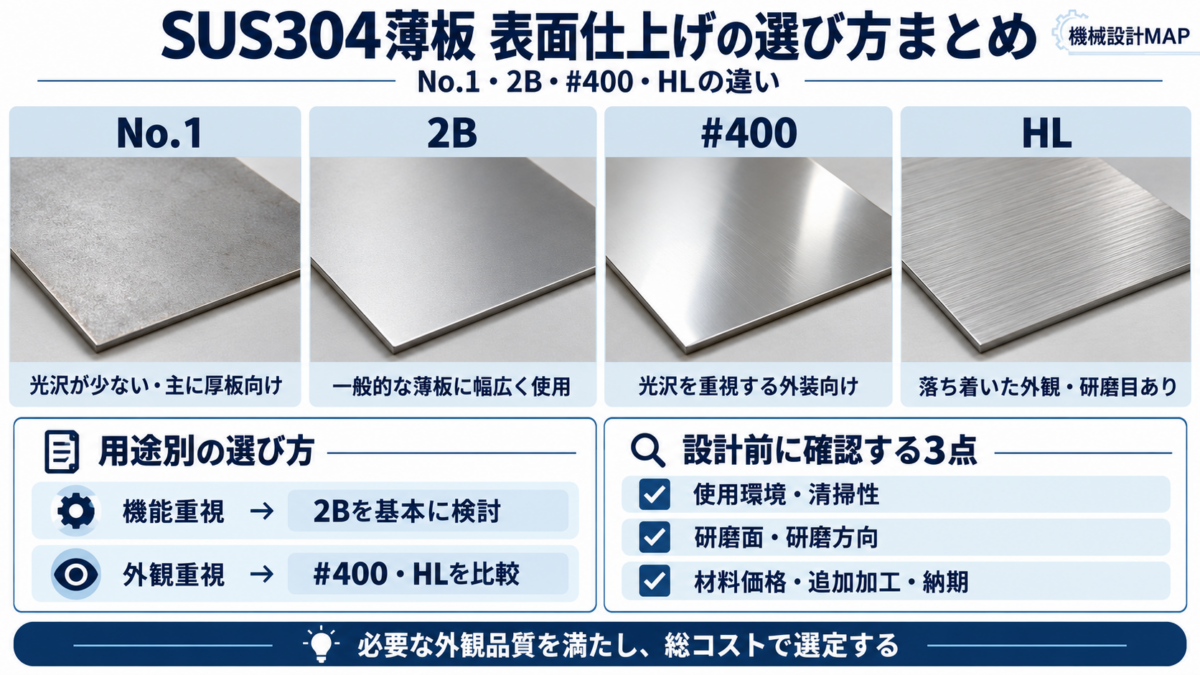
No.1仕上げ
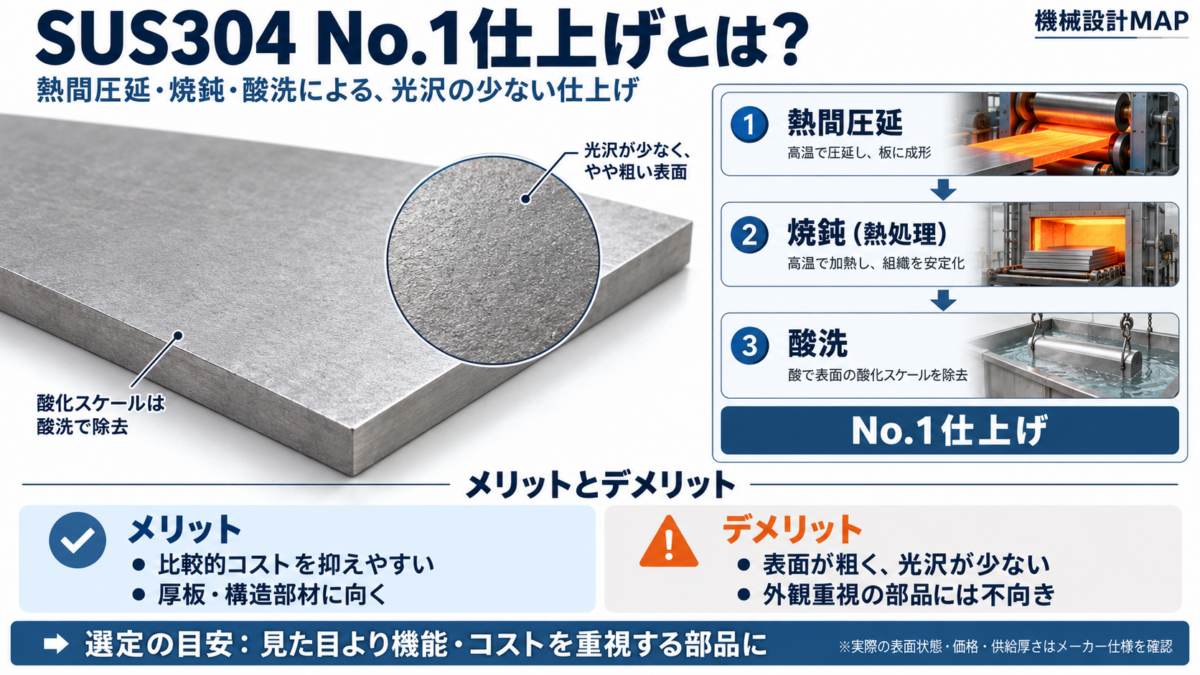
No.1仕上げの特徴
No.1仕上げは、熱間圧延過程を経た後に、
熱処理(焼鈍)および酸洗いを行った、粗い表面を持つ仕上げです。
表面には酸化スケールが除去された状態ですが、光沢はほとんどありません。
No.1仕上げのメリット
コストが比較的低く、厚板にも対応した強靭な素材。
No.1仕上げのデメリット
見た目が粗く、美観が必要な用途には適さない。
2B仕上げ
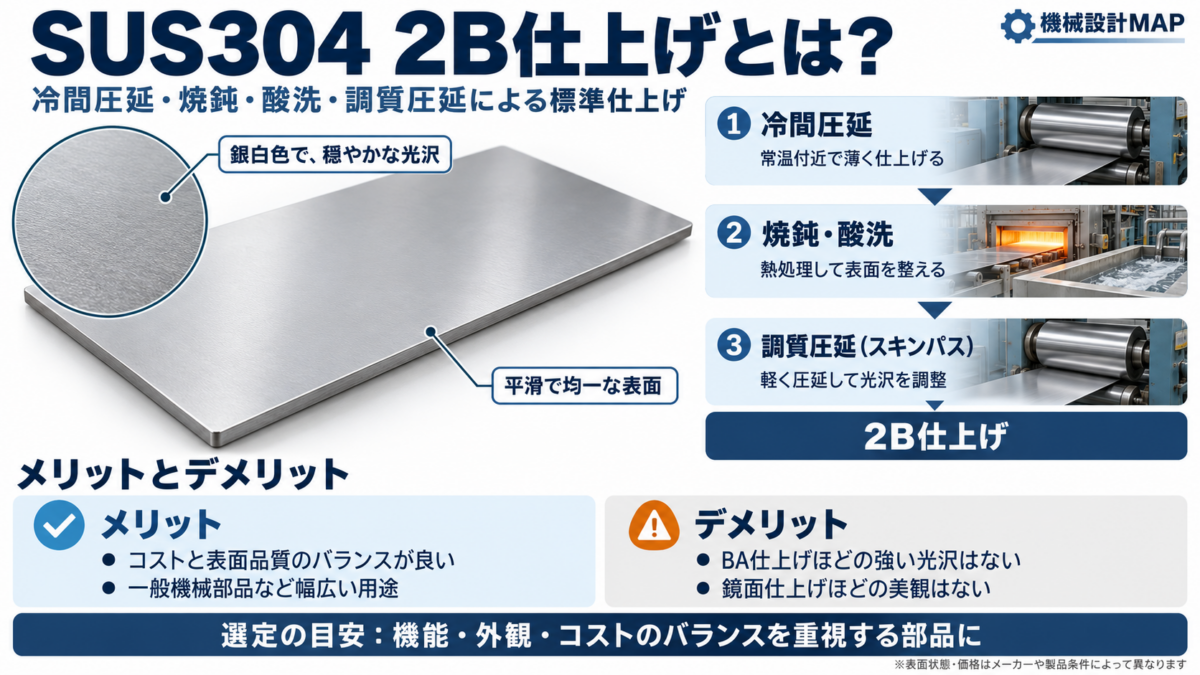
2B仕上げの特徴
2B仕上げは、冷間圧延された後、熱処理と酸洗いを施し、
さらに軽く調質圧延(スキンパス)した仕上げ。
表面は銀白色で、ややマットな光沢があります。
2B仕上げのメリット
コストパフォーマンスが良く、広範囲な用途に適する。
2B仕上げのデメリット
光沢がBA仕上げより低く、鏡面仕上げほどの美観はない。
#400仕上げ
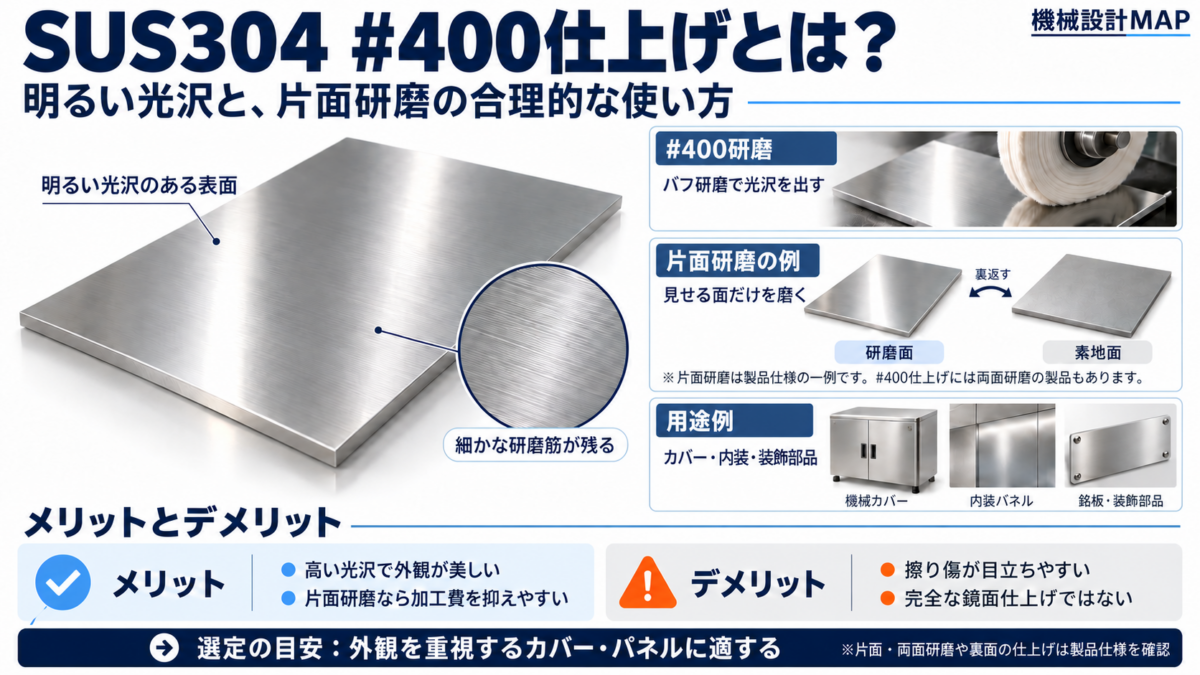
#400仕上げの特徴
#400仕上げは、研磨加工により明るく磨かれた仕上げで、
一般的には流通している中で比較的高い光沢を持ちます。
鏡面に近い滑らかさを持つ場合もあり、精密な仕上がり。
#400仕上げは片面研磨材として利用されることが多い。
#400仕上げのメリット
高い光沢と滑らかな表面で、洗練された見た目が得られる。
SUS304の耐食性と#400仕上げの美観が両立
#400仕上げのデメリット
表面が傷付きやすく、美観を維持するためのメンテナンスが必要。
#400仕上げは片面研磨材として広く使用される理由
#400仕上げは、ステンレス材の中でも特に
片面研磨材として多く使用されている定番仕様です。
片面研磨品では、外観を重視する片側の面だけを研磨し、
裏面は下地の仕上げを残します。
ただし、#400には両面研磨品もあるため、
発注時には研磨面の指定を確認しましょう。
#400仕上げは鏡面に近い光沢がありますが、
細かな研磨筋が残るため、完全な鏡面仕上げとは異なります。
そのため、外観を重視する面だけを見せる用途に最適で、
コストを抑えながら美観を確保できます。
🔍 主な用途例
このように、SUS304 #400仕上げは「見せる面」と
「加工する面」を分けて使える合理的な材料として、
機械設計や製造現場で広く採用されています。
HL仕上げ(ヘアライン)
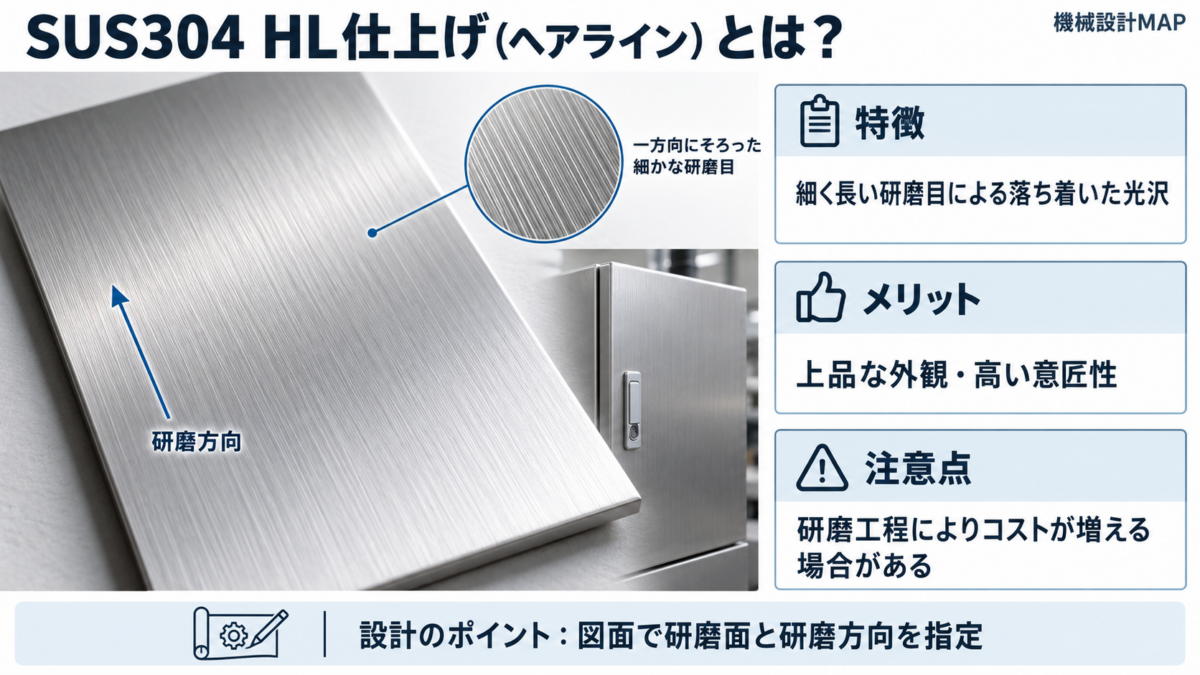
HL仕上げの特徴
HL仕上げは、一方向に長く連続した細かな
研磨模様が施されており、絹のような質感が特徴。
規則的なラインがあることで、落ち着いた印象を与えます。
HL仕上げのメリット
美しいラインのため、高級感やデザイン性が高くなる。
HL仕上げのデメリット
加工工程が増えるため、コストが高くなる可能性があり、
製造難度が上がる場合があります。
SUS304薄板の選定ポイント
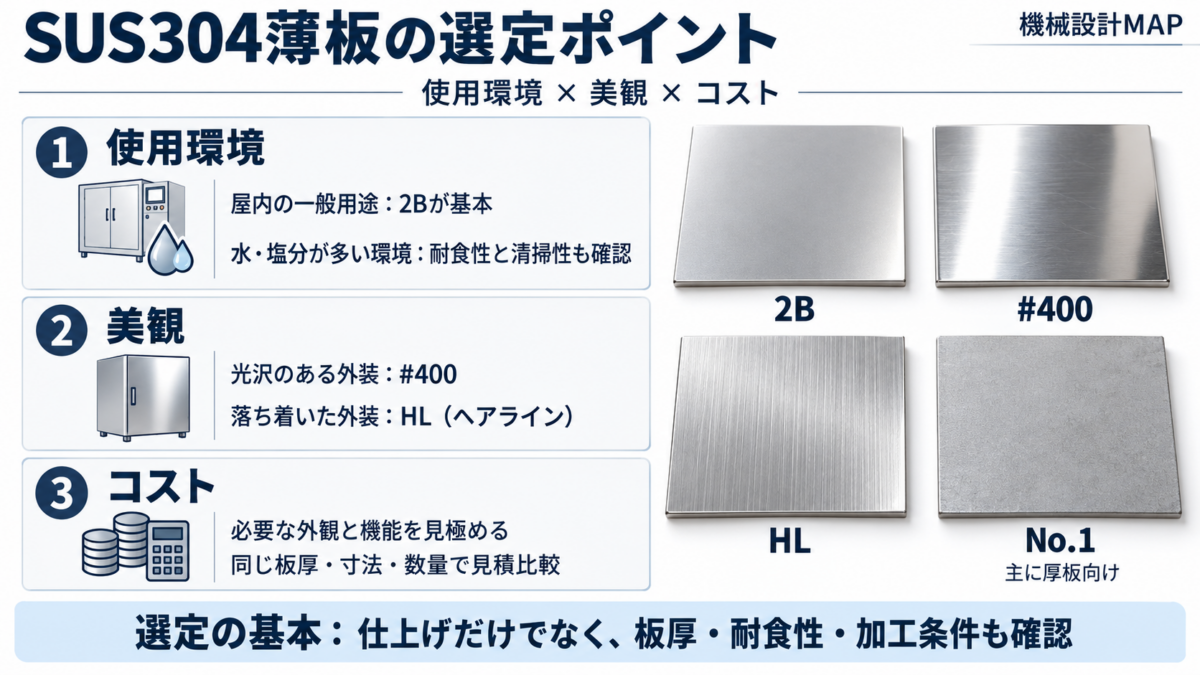
SUS304の薄板材を選定する際は、表面仕上げの違いを理解することが重要です。
特に、「使用環境」「美観」「コスト」の3つを意識することで、
用途に合った材料を選びやすくなります。
2B・#400・HLなどは、それぞれ表面の見た目や加工工程が異なるため、
必要以上に高価な材料を選ばないことも設計のポイントです。
① 使用環境を考慮する
まずは、「どのような環境で使用するのか」を確認しましょう。
屋内装置や一般的な使用環境
屋内で使用する機械部品や装置カバーでは、2B仕上げが基本的な選択肢になります。
2B仕上げは表面が比較的滑らかで、幅広い用途に使用されており、
入手性とコストのバランスに優れています。
水分や湿気が多い環境
水分や湿気の多い環境では、表面仕上げだけでなく、
耐食性や清掃のしやすさも重要です。
SUS304は耐食性に優れたステンレス鋼ですが、
塩分や薬品の影響を強く受ける環境では腐食する可能性があります。
そのため、必要に応じてSUS316などの別材料も検討しましょう。
また、食品機械や医療機器など、清掃性が求められる用途では、
表面の粗さや汚れの残りにくさも考慮する必要があります。
ポイント:表面仕上げだけで耐食性が決まるわけではありません。

② 美観の要求レベルを考える
SUS304の表面仕上げを選ぶ際は、部品が外部から見えるかどうかも重要な判断基準です。
2B仕上げ|機能性重視
2B仕上げは、銀白色で比較的滑らかな表面を持っています。
- 装置内部のブラケット
- 見た目を重視しないカバー
- 一般的な板金部品
このような用途では、2B仕上げで十分な場合が多くあります。
#400仕上げ|光沢を重視
#400仕上げは、研磨加工によって光沢を高めた仕上げです。
- 外観が重要な機械カバー
- 装飾パネル
- 厨房設備の外装
など、見た目の美しさを重視する部品に適しています。
ただし、表面の傷が目立つ場合もあるため、
取り扱いやメンテナンスには注意が必要です。
HL仕上げ|落ち着いた外観を重視
HL(ヘアライン)仕上げは、一方向に連続した細かな研磨模様が特徴です。
#400仕上げほど強い光沢はありませんが、落ち着いた質感と高級感があります。
- 産業機械の外装カバー
- 操作盤や制御盤
- 意匠性を重視したパネル
などに適しています。
なお、HL仕上げは研磨方向によって見た目が変わるため、
図面で研磨面と研磨方向を指定することが重要です。
No.1仕上げ|主に厚板向け
No.1仕上げは、熱間圧延後に熱処理や酸洗いを施した仕上げです。
光沢が少なく、比較的粗い表面を持ちます。
主に厚板材で使用されるため、薄板部品の設計では
2B仕上げなどを中心に検討するとよいでしょう。
③ コストとのバランスを取る
表面仕上げの選定では、見た目だけでなく
材料コストとのバランスも重要です。
一般的に、#400やHLのように追加の研磨加工が必要な材料は、
2B仕上げよりもコストが高くなる傾向があります。
ただし、実際の価格は以下の条件によって変わります。
- 板厚や板の大きさ
- 表面仕上げの種類
- 購入数量
- メーカーや流通業者
- 在庫状況や納期
そのため、表面仕上げによる価格差を確認する際は、
同じ板厚・寸法・数量で見積もりを比較することが大切です。
また、外観が必要なのは片面だけなのか、両面なのかも確認しましょう。
必要な面だけを研磨した材料を選ぶことで、
コストを抑えられる場合があります。
SUS304薄板を選定するときの基本
機械設計では、次のように考えると材料を選びやすくなります。
- 屋内の一般的な機械部品
→ 2B仕上げを基本に検討 - 光沢を重視する外装部品
→ #400仕上げ - 落ち着いた外観を重視する部品
→ HL仕上げ - 厚板の構造部品
→ No.1仕上げも検討
ただし、使用環境や必要な耐食性、
加工方法によって最適な材料は変わります。
「必要な性能を満たしながら、できるだけコストを抑える」
この考え方を基本として、用途に適した表面仕上げを選定しましょう。
SUS304の表面仕上げ|適材適所の選び方まとめ
SUS304の表面仕上げは、使用用途・外観・コストを基準に選定することが重要です。
代表的な仕上げの使い分けを、以下の表にまとめました。
| 主な用途 | 推奨 | 選定理由 |
|---|---|---|
| 内部ブラケット・固定板 | 2B | 入手性が良く、コストと表面品質のバランスが良い |
| 一般カバー・板金部品 | 2B | 適度な光沢があり、幅広い用途に対応できる |
| 外観パネル・操作盤 | HL | 落ち着いた光沢と研磨模様で、高級感を演出できる |
| 装飾パネル・デザインカバー | #400 | 光沢が高く、美しい外観に仕上がる |
| 厚板フレーム・ベース | No.1 | 熱間圧延材に多く、外観を重視しない厚板部品に適する |
※No.1仕上げは主に厚板で使用されます。薄板部品では2B仕上げなどが一般的です。
仕上げ選定の基本的な考え方
✅ 機能性・コストを重視する場合
一般的な薄板部品では、2B仕上げを基本に検討しましょう。
✅ 外観・デザイン性を重視する場合
光沢を求めるなら#400、落ち着いた質感を求めるならHL仕上げが適しています。
✅ 使用環境が厳しい場合
表面仕上げだけで判断せず、耐食性・清掃性・使用する鋼種も確認しましょう。
SUS304の表面仕上げによって、見た目や表面状態、材料コストは異なります。
ただし、表面仕上げだけで材料の強度や耐食性が決まるわけではありません。
機械設計では、
- 何に使用するのか
- どの程度の外観品質が必要なのか
- どれくらいのコストをかけられるのか
この3点を整理することで、用途に適した材料を選びやすくなります。
必要な性能を確保しながら、過剰な仕様を避けることが、
コストと品質を両立させる材料選定の基本です。
これらの仕上げの特性を理解することで、
最適なステンレス板を選び、求められる性能や見た目を持つ製品を
効率的に設計することが可能になります。
SUS304の表面仕上げの選定がコストや生産性に与える影響
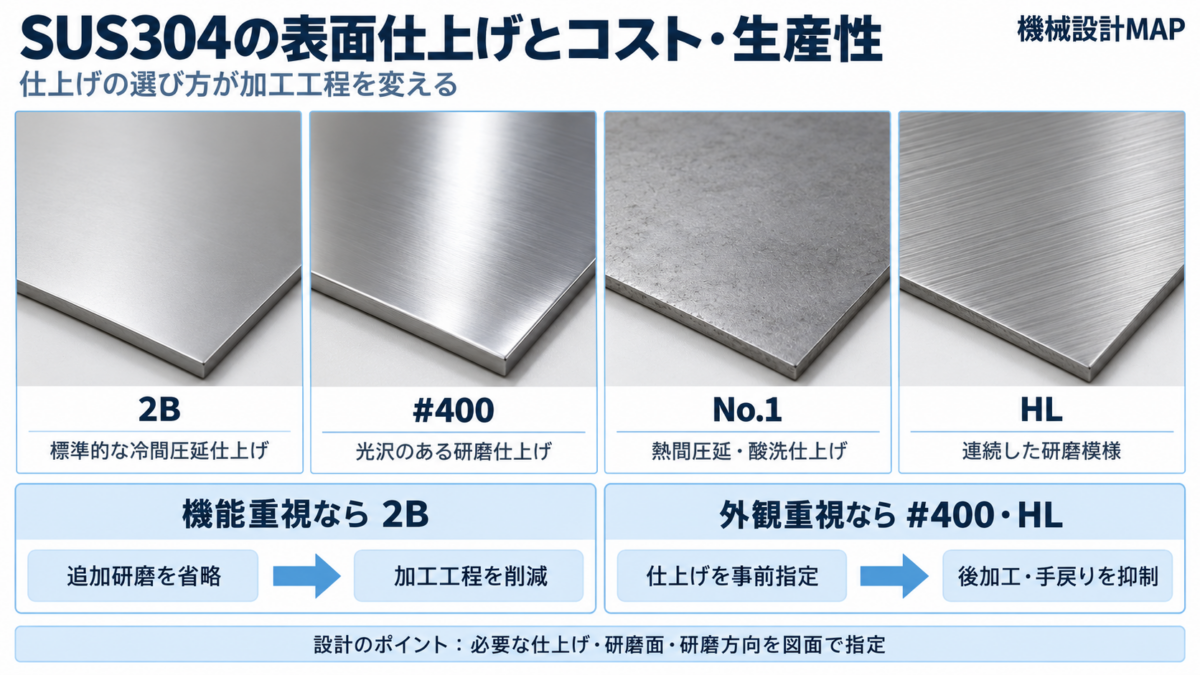
機械設計において、SUS304は耐食性に優れた
汎用ステンレス鋼として、幅広い用途に使用されています。
しかし、同じSUS304でも、表面仕上げの違いによって
外観や加工工程、材料コストが変わることをご存じでしょうか?
代表的な仕上げには、以下の4種類があります。
- 2B仕上げ
- 一般的な薄板部品に使用
- #400仕上げ
- 光沢を重視する外装部品に使用
- No.1仕上げ
- 主に厚板や構造部品に使用
- HL仕上げ
- 落ち着いた外観を重視する部品に使用
適切な仕上げを選定することで、不要な加工工程を減らし、
製造コストや納期の改善につなげることができます。
SUS304の表面仕上げの種類と特徴
代表的な表面仕上げについて、特徴と主な用途をまとめました。
| 表面仕上げ | 主な特徴 | 主な用途 |
|---|---|---|
| 2B | 滑らかで適度な光沢がある標準的な仕上げ | 一般機械部品・カバー |
| #400 | 研磨による光沢があり、外観が美しい | 装飾パネル・外装部品 |
| No.1 | 光沢が少なく、比較的粗い表面 | 厚板・構造部品 |
| HL | 一方向に連続した細かな研磨模様 | 操作盤・デザインカバー |
それぞれの仕上げには特徴があり、用途によって適した材料が異なります。
特に、外観品質が必要な部品と、機能性を優先する部品を
区別することが、コスト削減のポイントです。
各表面仕上げがコストや生産性に与える影響
① 2B仕上げ|追加加工を減らしてコスト削減
2B仕上げは、SUS304の薄板材で一般的に使用される仕上げです。
表面が比較的滑らかで、外観への要求が
それほど高くない部品では、そのまま使用できる場合があります。
✅ 生産性へのメリット
- 追加の研磨工程を省略できる場合がある
- 一般的な薄板材として入手しやすい
- 幅広い板金部品に使用できる
🔍 具体例
産業機械の内部ブラケットや一般的な装置カバーでは、
2B仕上げをそのまま使用することで、不要な研磨工程を削減できます。
見た目を重視しない部品であれば、まず2B仕上げを検討するとよいでしょう。
② #400仕上げ|外観品質を確保して後工程を削減
#400仕上げは、研磨加工によって光沢を高めた表面仕上げです。
2B仕上げに比べて材料価格が高くなる傾向がありますが、
必要な外観品質をあらかじめ確保できるというメリットがあります。
✅ 生産性へのメリット
- 後工程での研磨作業を削減できる場合がある
- 光沢が必要な外装部品に適している
- 外観品質を考慮した材料選定ができる
🔍 具体例
装飾用のステンレスカバーを2B材で製作した場合、
完成後に研磨加工が必要になることがあります。
最初から#400仕上げを選定することで、
後工程の研磨作業を減らせる場合があります。
ただし、加工中に表面を傷つけると再研磨が必要になるため、
保護フィルムや取り扱い方法への配慮も重要です。
③ No.1仕上げ|厚板や構造部品に適した仕上げ
No.1仕上げは、熱間圧延後に熱処理と酸洗いを行った仕上げです。
光沢が少なく、比較的粗い表面を持ち、主に厚板材で使用されます。
✅ 選定するメリット
- 外観を重視しない厚板部品に使用できる
- 厚板の構造部品などで広く利用される
- 必要な箇所のみ機械加工する設計に適している
🔍 具体例
機械のベースプレートや厚板の構造部品などでは、
外観よりも必要な板厚や強度、加工方法を優先して材料を選定します。
そのような場合は、No.1仕上げが選択肢になります。
ただし、No.1は主に厚板向けの仕上げです。
薄板部品では、2B仕上げなどの冷間圧延材を中心に検討しましょう。
④ HL仕上げ|外観とデザイン性を両立
HL(ヘアライン)仕上げは、一方向に連続した細かな研磨模様が特徴です。
落ち着いた金属光沢があり、外観を重視する装置カバーや操作盤などに適しています。
✅ 選定するメリット
- 落ち着いた外観と高級感が得られる
- デザイン性が求められる部品に適している
- 研磨済み材料を使用することで、後加工を減らせる場合がある
🔍 具体例
産業機械の操作盤や外装カバーでは、HL仕上げを使用することで、
追加の表面研磨を減らしながら美しい外観を確保できます。
ただし、HL仕上げには研磨方向があります。
複数の部品を組み合わせる場合、研磨方向がそろっていないと、
見た目に違和感が生じることがあります。
そのため、設計図面で研磨面と研磨方向を指定することが重要です。
コストと生産性を両立させるための設計ポイント
SUS304の表面仕上げを選定する際は、材料価格だけで判断しないことが大切です。
例えば、材料価格が安くても、追加の研磨加工が必要になれば、
製造コストが増加する場合があります。
反対に、最初から仕上げ済みの材料を選定することで、
後工程を減らせる場合もあります。
設計段階では、次の項目を確認しましょう。
- 使用用途:機能性と外観のどちらを優先するか
- 加工工程:追加の研磨や仕上げ加工が必要か
- 表面保護:加工中や搬送中に傷が付く可能性はないか
- 材料コスト:必要な板厚・寸法・数量で価格を比較する
また、外観を重視する部品では、片面だけの研磨で十分なのか、
両面研磨が必要なのかも確認するとよいでしょう。
機械設計では、材料単価だけでなく、
加工から完成までの総コストを考えることが重要です。
用途に適した表面仕上げを設計段階で選定することで、
不要な加工や手戻りを減らし、コストと生産性の両立につなげましょう。
SUS304の表面仕上げを選定する際の注意点
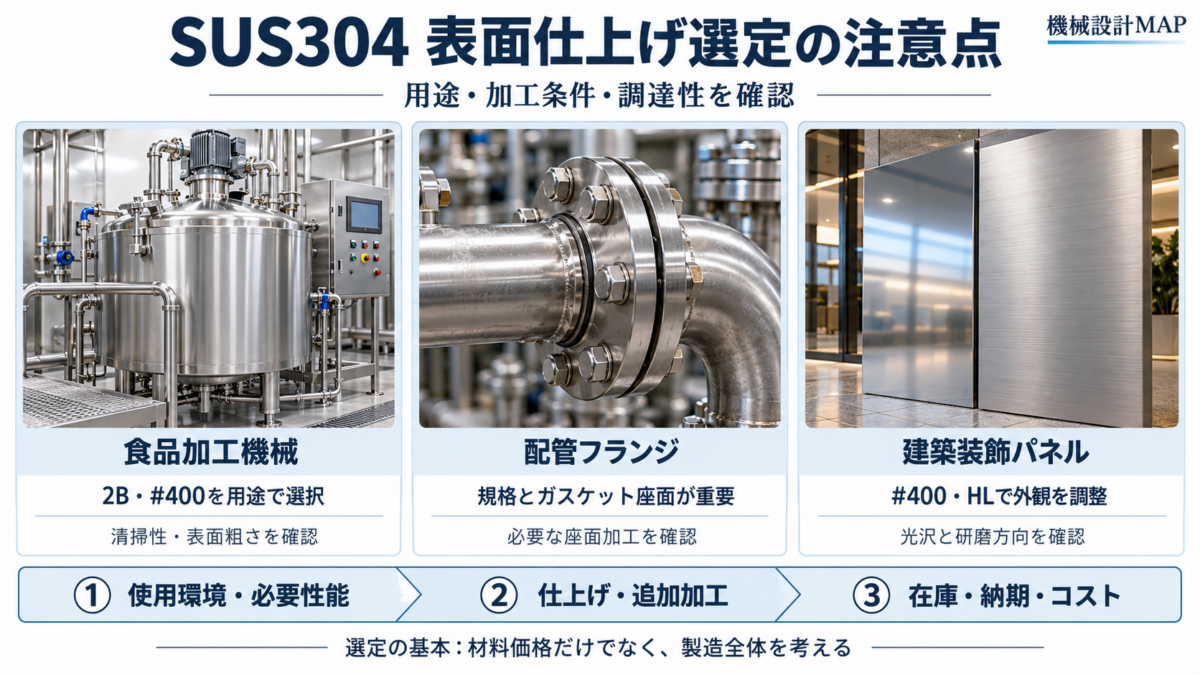
SUS304の表面仕上げを選定する際は、見た目や材料価格だけで判断しないことが重要です。
使用用途・加工条件・材料の入手性を総合的に考慮することで、
不要なコストや製造トラブルを防ぎやすくなります。
① 用途に応じた仕上げを選定する
まずは、部品に求められる性能を確認しましょう。
- 一般的な薄板部品:2B仕上げを基本に検討
- 外観を重視する部品:#400仕上げやHL仕上げを検討
- 厚板の構造部品:No.1仕上げも選択肢にする
- 清掃性が重要な部品:表面粗さや加工後の仕上がりを確認
特に注意したいのは、表面仕上げだけで
部品の強度や寸法精度が決まるわけではないという点です。
必要な強度は材料の特性や板厚などから検討し、
寸法精度が必要な場合は、追加の機械加工も考慮しましょう。
また、食品機械などでは、表面仕上げに加えて、
溶接部の状態や汚れの残りにくい構造も重要です。
② 在庫と調達のしやすさを確認する
設計段階で見落としやすいのが、材料の入手性です。
SUS304は広く流通していますが、すべての板厚や表面仕上げが
常に在庫されているわけではありません。
例えば、次のような条件によって調達期間が変わる場合があります。
- 板厚や板の大きさ
- 表面仕上げの種類
- 片面研磨か両面研磨か
- 保護フィルムの有無
- 必要な購入数量
特殊な仕上げや流通量の少ない寸法を指定すると、
取り寄せや追加加工が必要になる場合があります。
そのため、設計段階で材料メーカーや
販売業者の在庫・納期を確認することが大切です。
SUS304の表面仕上げ|具体的な選定例
① 食品加工機械
選定例:2B仕上げ・#400仕上げ
食品加工機械では、耐食性だけでなく、清掃のしやすさも重要です。
2B仕上げや#400仕上げは比較的滑らかな表面を持つため、
用途に応じて選択肢になります。
ただし、食品が直接接触する部分では、
仕上げの種類だけで判断することはできません。
表面粗さ・溶接部・洗浄方法などを含めて確認する必要があります。
また、必要な表面品質を満たす材料をあらかじめ選定することで、
追加研磨を削減できる場合があります。
② 工場配管のフランジ
選定例:部品規格や加工方法に応じた材料
配管フランジでは、外観よりも強度や寸法、接合部の密封性能が重要です。
厚板からフランジを製作する場合は、
No.1仕上げの材料を使用するケースも考えられます。
ただし、フランジには規格品や鍛造品などもあるため、
単純にNo.1仕上げを選べばよいわけではありません。
特に、ガスケットが接触する座面には、適切な形状や表面粗さが必要です。
材料の元の仕上げとは別に、必要な機械加工を確認しましょう。
③ 建築装飾用パネル
選定例:#400仕上げ・HL仕上げ
建築装飾用パネルでは、外観品質が重要な選定基準になります。
- #400仕上げ:光沢があり、華やかな印象
- HL仕上げ:落ち着いた光沢で、高級感のある印象
どちらも外観を重視する部品に適していますが、
加工中の傷や研磨方向には注意が必要です。
特にHL仕上げでは、複数のパネルを並べた際に
研磨方向がそろっていないと、外観に違和感が生じる場合があります。
設計図面に仕上げの種類・研磨面・研磨方向を指定することが重要です。
SUS304の表面仕上げは総コストで判断する
SUS304の表面仕上げを選定する際は、材料単価だけでなく、
加工から完成までの工程を考えることが大切です。
例えば、材料価格が安くても、追加の研磨や表面処理が必要になれば、
製造コストが増加する場合があります。
反対に、最初から必要な外観品質を満たす材料を選ぶことで、
後工程を減らせる可能性があります。
「必要な性能を満たすこと」と「不要な工程を増やさないこと」
この2つを意識し、使用環境・加工方法・調達性・コストの
バランスを考慮することが、効率的な材料選定につながります。
設計初期の段階で、使用条件に最も適した種類と
仕上げを選ぶことが、最終的なプロジェクトの成功につながるでしょう。
まとめ
SUS304の平鋼と板は、それぞれ特有の特徴を持ち、
使用される用途に応じて選定することが重要です。
機械設計においては、耐食性や加工性を考慮しながら、
目的に応じて適切な形状を選び、
製品の性能や寿命を最大限に引き出すことが求められます。
例えば、精度が要求される機械部品には平鋼を、
軽量化や曲げ加工が必要な部品には板を、
強度が求められる圧力容器や重機部品には
平鋼を使用するといった使い分けが効果的です。





コメント