前回、第17回では、これまで固定されていたStartをやめて、
プレイヤーが投入機を購入・配置する仕組みを作りました。
投入機にはS・Mという性能差を持たせ、
- 価格
- 供給能力
- 供給ブレ
- 設置サイズ
を見ながら、
「どの投入機を買うか?」を考えるゲームになってきました。
例えば投入機Sは安くて小さいけれど、供給能力が低く、ブレも大きい。
投入機Mは少し高いけれど、供給能力が高く、より安定してワークを流せる。
ここまで来ると、次に性能差を付けたくなる設備は決まっています。
『 加工機 』です。
今回はSTEP6として、これまで固定設備だった加工機にもS・Mを追加。
さらに、投入機と加工機の能力を同じ基準でそろえるというルールにしてみます。
今までは加工機も固定設備だった
これまでのゲームでは、加工機はステージ側に最初から配置されていました。
プレイヤーが考えるのは、どうやって加工機までワークを運ぶか?という部分が中心です。
加工機そのものを買う必要はありません。
性能を選ぶこともありません。
つまり、加工能力はゲーム側から与えられた条件でした。
ところが、投入機をプレイヤーが選べるようになったことで、少し違和感が出てきました。
投入側では、
と考えるのに、加工側は常に同じ設備。
そこで今回から加工機も、プレイヤーが購入して配置する設備へ変更します。
STEP6:加工機S/Mを追加する
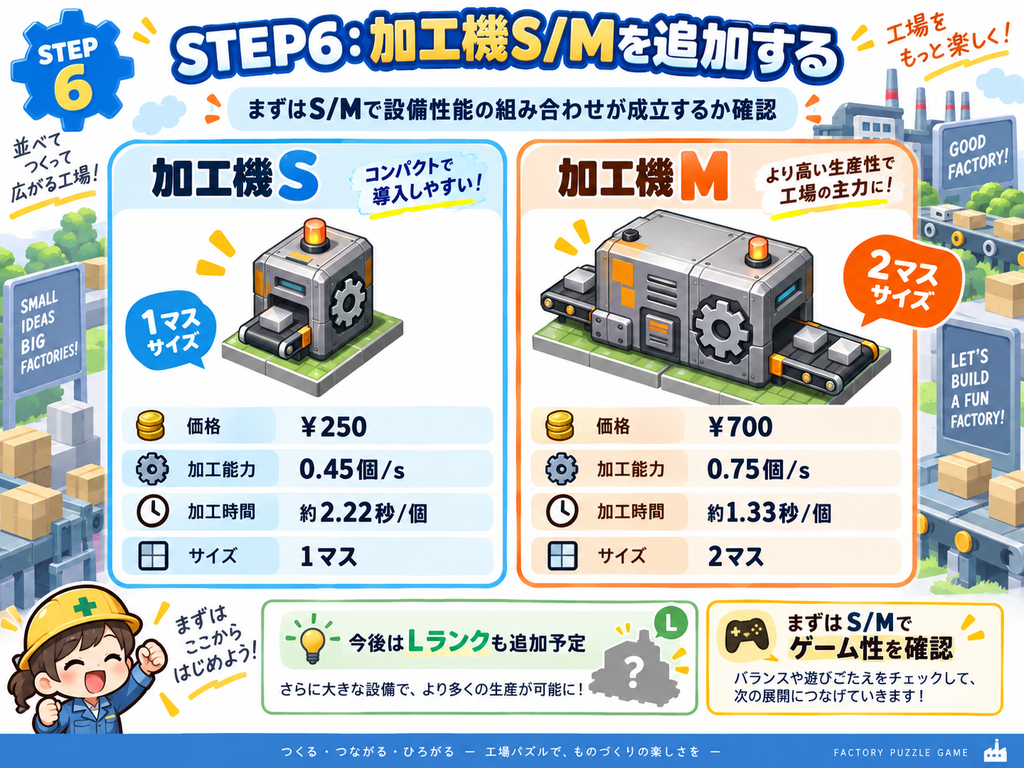
まず追加するのは、加工機Sと加工機Mです。
投入機と同じく、最終的にはLサイズも追加する予定ですが、
まずはS/Mで設備性能の組み合わせがゲームとして成立するか確認します。
現時点では、次のような仕様にしました。
| 加工機 | 価格 | 加工能力 | 加工時間の目安 | サイズ |
|---|---|---|---|---|
| 加工機S | ¥250 | 0.45個/s | 約2.22秒/個 | 1マス |
| 加工機M | ¥700 | 0.75個/s | 約1.33秒/個 | 2マス |
そして前回作った投入機は、
| 投入機 | 価格 | 供給能力 | 供給ブレ | サイズ |
|---|---|---|---|---|
| 投入機S | ¥200 | 0.45個/s | ±40% | 1マス |
| 投入機M | ¥500 | 0.75個/s | ±30% | 2マス |
つまり、
Sサイズ = 0.45個/s
Mサイズ = 0.75個/s
という能力値を、投入機と加工機で共通にします。
同サイズなら同じ設備能力にする
今回はかなり分かりやすさを優先しました。
投入機Sなら、0.45個/s
加工機Sも、0.45個/s
Mも同じです。
投入機M:0.75個/s
加工機M:0.75個/s
つまり、同サイズ=同じ基準能力というルールです。
なぜ同じ能力にしたのか?
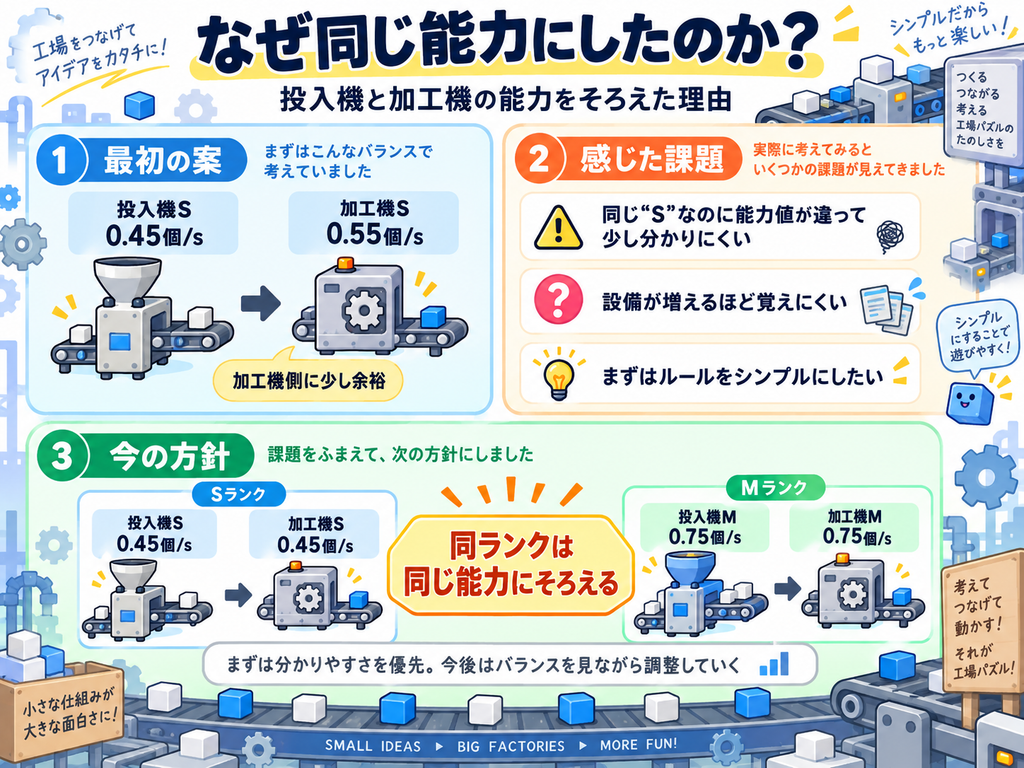
最初は、加工機側を少し高性能にする案も考えていました。
例えば、
- 投入機S:0.45個/s
- 加工機S:0.55個/s
といった形です。
加工側に少し余裕を持たせれば、投入機の供給ブレを吸収しやすくなります。
考え方としては自然です。ただ、設備種類が増えてきたとき、
「同じSなのに能力値が違う」という状態が少し分かりにくく感じました。
今回のゲームでは、今後かなり多くの設備に、
個/s
という共通単位を持たせる予定です。
将来的には分岐設備などにも能力を持たせるかもしれません。
そのとき、Sは0.45。
Sなのに別設備では0.55。
Mは0.75。
別設備のMでは0.85。
と増えていくと、数字が少し複雑になります。
そこで一度、サイズごとの基準能力をそろえることにしました。
- Sなら0.45個/s、Mなら0.75個/s
- ルールはかなり単純です。
- Sサイズ
- 0.45個/s
- Mサイズ
- 0.75個/s
- Lサイズ
- 今後決定
という考え方です。
これならプレイヤーも、
「S同士なら同じくらいの能力」
「Mにするとライン全体の能力が上がる」
と理解しやすくなります。
まずは、設備能力そのものを分かりやすくする。
ゲームバランスはその後で調整します。
投入機S × 加工機Sなら標準構成
例えば、
投入機S:0.45個/s
↓
加工機S:0.45個/s
数字だけを見れば、投入能力と加工能力が一致しています。
これを、Sサイズの標準構成として扱います。
同じように、
投入機M:0.75個/s
↓
加工機M:0.75個/s
も、Mサイズの標準構成です。
かなり分かりやすいです。
ただし「同じ能力=絶対に詰まらない」ではない
ここが今回かなり重要です。
投入機Sと加工機Sが、どちらも0.45個/sだからといって、絶対に安定するとは限りません。
なぜなら、投入機には、供給ブレがあるからです。
投入機Sなら、±40%です。
平均すると0.45個/sでも、実際には、
ワークが少し固まって出てくることがあります。
例えば、
● ● ● ●
のような感じです。
つまり、平均能力は同じでも、一時的には加工機が
処理しきれないタイミングが出る可能性があります。
ここをどうするかは今後のゲームバランス次第
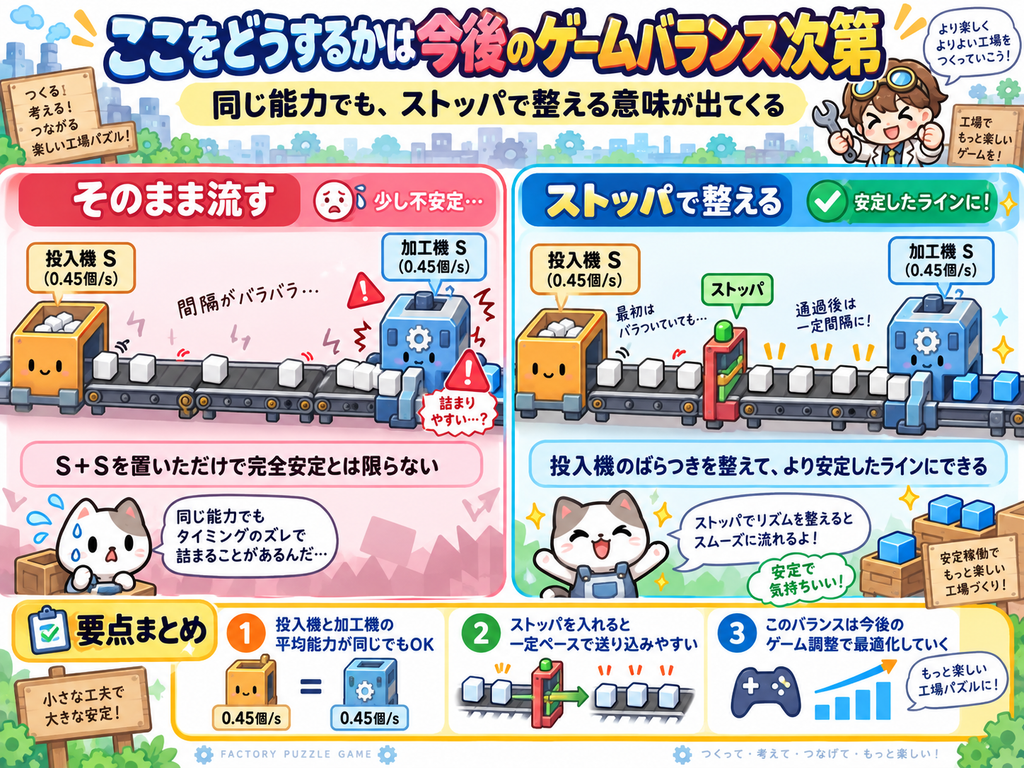
この仕様にすると、S+Sを置いただけで完全安定とは限りません。
でも、これは必ずしも悪いことではないと思っています。
むしろ、投入機と加工機の間に、ストッパを入れる意味が出てきます。
投入機からバラついて流れてきたワークを、ストッパで整える。
加工機へ一定のペースで送り込む。
そうすれば、平均能力が同じ設備同士でも、より安定した生産ラインを作れる。
これは、これまで作ってきたゲーム性ともかなり相性が良いです。
実際にSサイズの標準構成で試してみると、ストッパの意味がよく分かった
投入機S:0.45個/s
↓
加工機S:0.45個/s
という同サイズの構成で試運転してみました。
平均能力だけを見ると、0.45個/s → 0.45個/sなので、
一見すると問題なく流れそうです。
ただし、投入機Sには供給ブレ±40%があります。
そのため、ワークが均等に流れてくるとは限りません。
あるタイミングでは間隔が広くなり、あるタイミングではワークが続けて流れてきます。
その結果、加工機Sの処理が一時的に追いつかず、加工機前でワークが詰まり、NGが発生しました。
ここは文章だけで説明するより、実際の動きを見るとかなり分かりやすいです。
▼ ストッパなし:投入ブレによって加工機前でNGになる例
動画では、投入機Sからワークが少しバラついて供給され、
タイミングが重なったところで加工機前にワークが詰まります。
平均能力は同じでも、瞬間的な供給の偏りによってラインが崩れるということが分かりました。
そこで次に、投入機Sと加工機Sの間へ、ストッパを追加してみました。
ストッパでワークを一度受け止めて、一定のペースで加工機へ送り出します。
すると、投入機側では多少バラつきがあっても、
ストッパ通過後はワーク間隔が整い、
加工機へ安定して供給できるようになりました。
▼ ストッパあり:ワーク間隔を整えて安定稼働する例
同じ、投入機S:0.45個/s、加工機S:0.45個/sという設備構成でも、
ストッパを追加するだけで、ラインの安定性がかなり変わります。
つまり今回のゲームでは、単純に、
「設備能力の数字をそろえればOK」ではありません。
投入ブレを見ながら、どこで流れを整えるかまで考える必要があります。
これは、ストッパという設備を使う意味としてかなり分かりやすいです。
「設備を買うだけ」では完成しない
もし加工機Sを0.55個/sにして、
投入機Sの0.45個/sより常に余裕を持たせると、
S+Sを置くだけでも比較的安定します。
初心者には分かりやすい。
ただし、加工機が投入ブレを簡単に吸収してしまうと、
ストッパで流れを整える意味が弱くなる可能性もあります。
一方、両方0.45個/sにすると、設備能力だけではなく、
ワークの流れ方も考える必要があります。
と考える。
こちらの方が、工場パズルとしては面白くなる可能性があります。
投入機M × 加工機Sなら明確なボトルネック
サイズをずらすと、さらに分かりやすくなります。
例えば、
投入機M:0.75個/s
↓
加工機S:0.45個/s
これは明確に加工能力不足です。
投入機は0.75個/sでワークを供給できる。
でも加工機は0.45個/sしか処理できない。
差は、0.30個/sあります。
当然、加工機の前にワークが溜まりやすくなります。
つまり、加工機がボトルネックです。
これならプレイヤーも、「投入機だけMにしてもダメなんだ」と分かります。
投入機S × 加工機Mは余裕がある
逆に、
投入機S:0.45個/s
↓
加工機M:0.75個/s
なら、加工機側にはかなり余裕があります。
ラインとしては安定しやすい。
でも加工機Mは、¥700です。
加工機Sなら、¥250で済みます。
投入機Sしか使っていないのに、Mまで必要なのか?という話になります。
つまり、安定性をお金で買うという選択肢になります。
これも面白いです。
4通りの組み合わせができた
S/Mだけでも、投入機と加工機を組み合わせると、次の4パターンがあります。
| 投入機 | 加工機 | 状態 |
|---|---|---|
| S:0.45個/s | S:0.45個/s | 同サイズの標準構成 |
| S:0.45個/s | M:0.75個/s | 加工能力に余裕あり・高コスト |
| M:0.75個/s | S:0.45個/s | 加工機が明確なボトルネック |
| M:0.75個/s | M:0.75個/s | 高能力の標準構成 |
かなり分かりやすくなりました。
そして、同サイズだから必ず安定するわけではない。
こうした要素によって、実際の生産能力は変わります。
「表示能力」と「実際の能力」は別でもいい
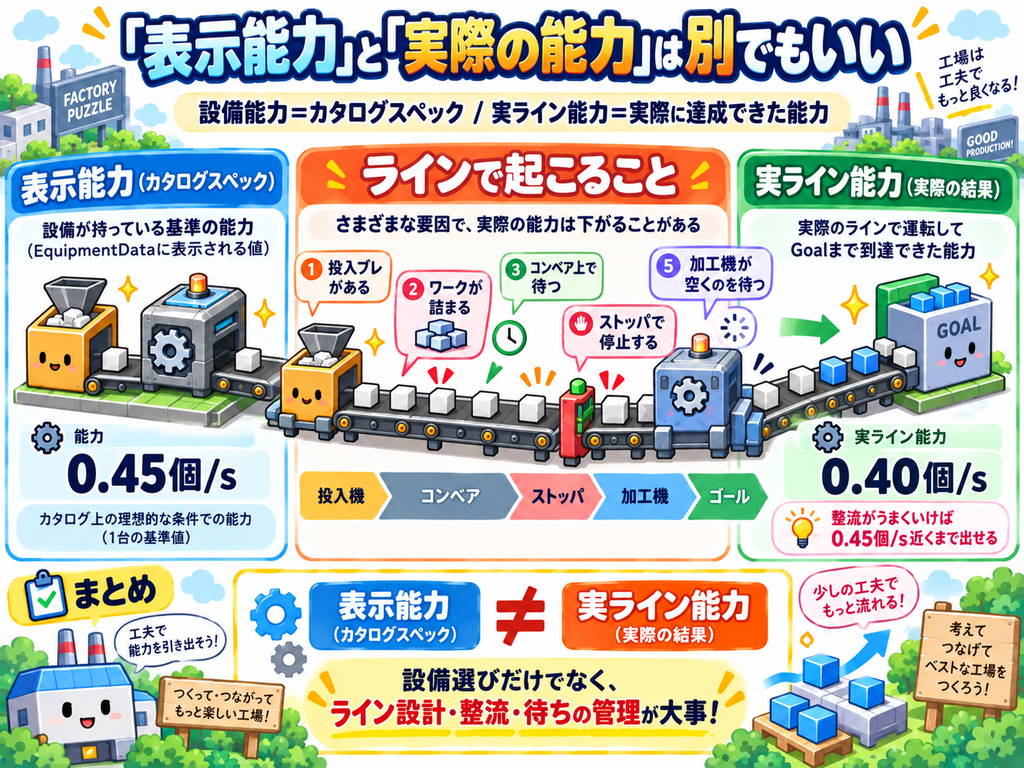
ここで一つ、今回のゲームで大事にしたい考え方があります。
EquipmentDataに表示される、0.45個/sという数字。
これは、その設備の基準能力です。
でも、実際のラインでは、必ず0.45個/s出るとは限りません。
例えば…
そうすると、実際にGoalまで到達する能力は、0.40個/sかもしれません。
逆に、うまく整流できれば、0.45個/s近くまで出せる。
設備能力 = カタログスペック
実ライン能力 = 実際に達成できた能力
という考え方です。
これも機械設計・生産設備っぽくて良いと思っています。
加工時間は能力から決める
加工機の加工時間も、能力から計算できます。
計算は、加工時間 = 1 ÷ 加工能力です。
加工機Sなら、1 ÷ 0.45 ≒ 2.22秒
加工機Mなら、1 ÷ 0.75 ≒ 1.33秒
つまりMの方が、加工サイクルがかなり速い。
実際のゲーム画面でも、SとMを比べたときに、
加工速度の違いを感じられるようにします。
サイズもS/Mで変える
加工機にも、投入機と同じようにサイズ差を持たせます。
現状は、
- 加工機S:1マス
- 加工機M:2マス
つまりMは、性能が高い。
でも高い。さらに場所も取る。
例えば狭い場所なら、Sを使った方がラインを通しやすいかもしれません。
逆に、スペースに余裕があって、より高い能力が必要ならM。
こうして、価格・能力・サイズを見ながら設備を選びます。
固定加工機から「自分で選ぶ加工機」へ
今回のSTEP6では、これまでステージに固定されていた加工機を、
プレイヤー自身が購入して配置する設備へ変更します。
これによって、
投入機を選ぶ。
加工機を選ぶ。
配置場所を決める。
予算を考える。
さらに、能力の組み合わせまで考える。
設備を置く前から、かなりパズルらしくなってきました。
ここからの数値はかなり調整が必要そう
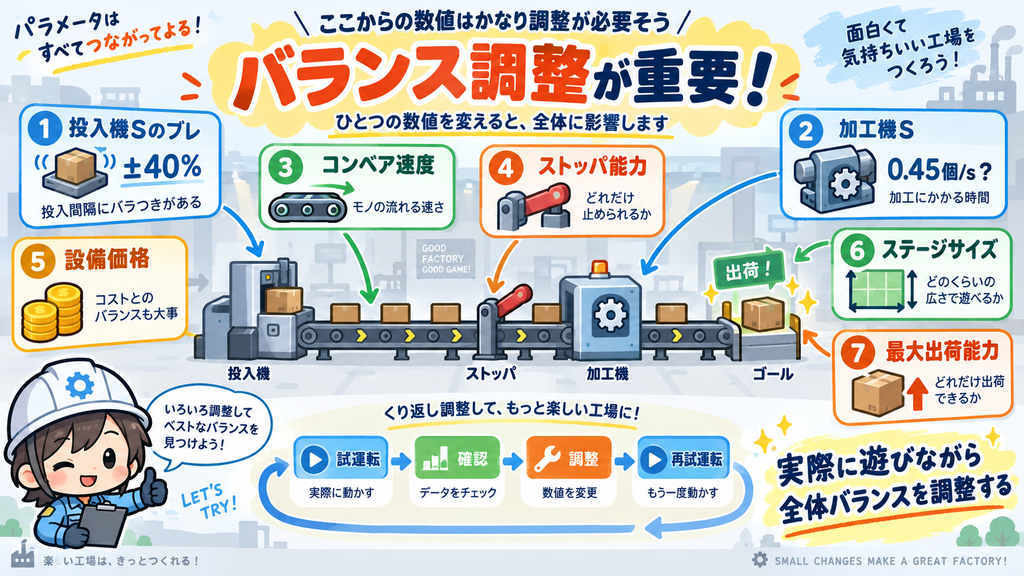
正直、この設備能力周りは、今後かなりバランス調整が必要になると思います。
例えば、投入機Sのブレ±40%が大きすぎるかもしれない。
加工機Sを0.45個/sにすると詰まりすぎるかもしれない。
逆に、思ったより簡単に成立するかもしれない。
さらに、
- コンベア速度
- ストッパ能力
- 設備価格
- ステージサイズ
- 最大出荷能力
これら全部が関係します。
つまり、加工機だけを見て数字を決めても意味がない。
実際にゲームとして何度も遊びながら、全体のバランスを見て調整する必要があります。
現状は「分かりやすさ」を優先した
なので、今回の0.45個/s、0.75個/sという数字を、
完成版まで絶対に変えないつもりはありません。
現状では、
Sというサイズなら0.45個/s
Mというサイズなら0.75個/s
という、分かりやすい基準を作った。
まずはここを落としどころにしました。
実際に遊んでみて、「同サイズ同士では難しすぎる」
となれば、加工機側を少し高くするかもしれません。
逆に、「簡単すぎる」なら、投入ブレやストッパ、加工能力を再調整するかもしれません。
今は、まずシンプルな状態で遊んでみる。これを優先します。
次はストッパも「個/s」で考えたい
投入機と加工機を、どちらも
『 個/s 』
で比較できるようになりました。
すると今度は、ストッパだけ、
「何秒ごとに開く」という設定なのが少し気になります。
例えば、Open Periodが2.0秒なら、排出能力として考えると、
0.5個/sです。
これなら、
投入機:0.45個/s
ストッパ:0.50個/s
加工機:0.45個/s
のように、ライン上の設備能力を同じ単位で比較できます。
しかも、今回同サイズの投入機と加工機を同じ能力にしたことで、
ストッパでどの程度流れを整えると安定するのかがかなり重要になってきそうです。
次回、第19回では、
ストッパの能力も「個/s」で見えるようにして、ライン全体の設備能力を統一していきます。
ここから、単に設備を置くゲームではなく、
「設備能力と実際の流れを見ながらラインを調整する工場パズル」へ、さらに進めていきます。
コメント